
Viimeksi päivitetty: 31. lokakuuta 2026 · Tarkastanut vientitekniikka
Tehtaan määritelmät sen perusteella, mitä se valmistuu omissa tiloissaan ja mitä se kieltäytyy lupaamasta, eivät mallien määrän perusteella.Luettelo todistaa, että tuotteita on olemassa. Vasta työpistelista, kumppanilista ja kieltäytymisistä käy ilmi, kuka ne valmistaa, ja nämä kolme luetteloa tällä sivulla esitellään.
Osaamisraja
Mistä tehdas vastaa
Ostajilla on kohtuullinen oletus: valmistajan, joka listaa 70 tuotantovalmiin mallia kuudessa tuoteperheessä, on valmistettava kaikki ne. Oletus säilyy ensimmäiseen auditointiin saakka. Malli voi olla luettelossa useista syistä, mutta vain yksi niistä tarkoittaa täydellistä valmistusta omissa tiloissa. Runko voi olla kumppanivalimoista, pintakäsittely plating-kumppanista, laiteohjelmisto lisensoidulta alustalta ja todistus laboratoriolta, joka testasi yhtä näytettä kerran. Mikään tästä ei tee lukosta huonoa. Niiden piilottaminen estää ostajaa suunnittelemasta.
Tämä sivu vastaa siis kysymyksen toiseen puoleen, jota luettelo ei koskaan vastaa: mihin osaaminen päättyy. Se korvaa tuoteverkoston kolmella asialla, jotka hankintapäällikkö voi tarkistaa: mitkä vaiheet tehdään rakennuksen sisällä, mitkä asemat tuottavat mitkä asiakirjat ja mitä tämän kokoinen tehdas ei tee edes pyydettäessä. Mallivalikoima löytyy edelleen hotelliovilukoista, sormenjälkilukoista ja lasiovilukoista. Seuraavassa on niiden taustalla oleva auditointijälki.
Tila
Valmistettu omissa tiloissa, ulkoistettu tai ei tarjolla
Jokainen alla oleva rivi kuvaa osaamista, ei tuotetta. Tilakolumni on rehellinen vastaus, ja kolmas sarake selittää, mitä vastaus merkitsee ostajalle, kun tila on kumppani tai ei tarjolla. Tila voi vaihdella mallin mukaan, joten tietyn mallin asiakirjapaketissa valmistuspolku ilmoitetaan ennen tilauksen vahvistamista.
| Osaaminen | Tila | Miksi se on sinulle tärkeää |
|---|---|---|
| Mortise- ja lukkorungon kokoonpano | Omissa tiloissa | Mortise määrää takasetran, kielilangan ulottuvuuden ja poistumistoiminnan; koottua runkoa voidaan tarkistaa uudelleen piirustusta vasten ennen pintakäsittelyä, mitä ulkoa ostettua runkoa ei voi |
| PCBA-kokoonpano ja laiteohjelmiston ohjelmointi | Levyn kokoonpano, ohjelmointi ja testaus omissa tiloissa; paljas PCB-valmistus ja SMT-asennus levykumppanilla | Saat laiteohjelmistoversion rekisteröidyn sarjanumeroalueelle sidottuna, ja levyn muutos on dokumentoitu muutos eikä nimetön korvike |
| Pintakäsittely ja plating | Plating-kumppanien linjat, pintakäsittelyn hyväksyntä omissa tiloissa fyysistä referenssinä olevaa näytettä vasten | Väri ja suolasuihkuinenkäyttäytyminen riippuvat plating-kumppanista; hyväksyntä tehdään allekirjoitetusta näytteestä, ei pelkästä valokuvasta tai värikoodista |
| Vivun ja suojalevyn valmistus | Koneistus ja kokoonpano omissa tiloissa; valukappaleet ja purskeet puristuskumppanilta | Vivun muotoa voidaan mukauttaa alustan sisällä ilman uusia työkaluja, mutta valukappaleen muutos tarkoittaa kumppanin valmistuserää ja sen omaa ensimmäisen kappaleen tarkastusta |
| Korttien koodauslaitteen kokoonpano | Omissa tiloissa | Koodauslaite on osa, jota vastaanottotiimi käsittelee joka vuorossa; tunnetun rakenteen ja tunnetun laiteohjelmistoversion ansiosta korttien myyntitoimenpiteet pysyvät toistettavina |
| Hotelliohjelmisto | Kumppanialusta, jonka konfigurointiin, integraatioon ja käyttöönottoon tuetaan omissa tiloissa | Sovelluksen ja pilvipalveluiden ominaisuudet noudattavat kolmannen osapuolen julkaisujaksoa; hallitsemme konfigurointia, integraatiotestejä ja tukipolku |
| Työkalut ja muottien valmistus | Muottikumppani, jonka työkaluja seurataan ja omistetaan kirjallisen sopimuksen mukaisesti | Työkalujen kustannus ja omistajuus ilmoitetaan erikseen tarjouksessa, joten tiedät, maksatko omaisuudesta vai kehitysvaiheesta |
| Kolmannen osapuolen laboratorion sertifiointi | Ei tarjolla; testit tilataan akkreditoiduilta laboratorioilta ja laboratorio myöntää todistuksen | Kukaan tässä rakennuksessa ei voi sertifioida lukkoa. Voimme toimittaa laboratorion kyseiselle mallille antaman mallikohtaisen raportin ja vakuutuksen |
| Asennus paikan päällä ulkomailla | Ei tarjolla; asennuksen suorittaa oma tiimisi tai paikallinen asentaja | Asennuksen laadusta vastaa paikallisesti työstään vastaava taho; tehdas toimittaa sen sijaan asiakirjat, koulutuksen ja etädiagnostiikan |
Kaksi riviä aiheuttavat suurimman yllätyksen. Ensinnä ohjelmisto: Tuya Smart- tai TTLOCK-alustalla konfiguroitu sovellus ei ole tehtaan omistama sovellus, ja ostaja, joka tarvitsee omistetun sovelluksen, ostaa ohjelmistoprojektin, joka on kuvattu OEM- ja ODM-sivulla. Toinen on sertifiointi: tehdas, joka sanoo olevansa standardin mukaisesti sertifioitu, kuvaa yleensä laadunhallintajärjestelmäänsä, ei kotelossa olevaa lukkoa. Erotus esitetään sertifiointi- ja vaatimustenmukaisuusasiakirjoissa sekä viittaamissamme standardeissa. Molemmat yllätykset on halvempi ottaa vastaan ennen työkalujen valmistusta kuin sen jälkeen.
Todella omissa tiloissa tehtävä työ on mekaaninen puoli: 201-ruostumatonta terästä valmistettu runko, No. 2 -hotellimortise ja vivusto, jotka kootaan ja testataan saman katon alla. Tällä on merkitystä, koska hotellikorttilukkoa, kuten SLK-2020-mallia, mitataan 306 mm x 75 mm x 15 mm, arvioidaan oven eikä tietolehtisen perusteella, ja rungon koonneesta vastaava taho on se, joka voi korjata sovitusongelman seuraavassa erässä. Kenttäasennuksessa olevat sisäovilevyt ovat yleensä 38–55 mm, ja kartoitus tallentaa jokaisen levyn lähimmän millimetrin tarkkuudella piirustukseen luottamisen sijaan.

Valmistajaa arvioidaan toisen tilauksen perusteella
Ensimmäinen tilaus on näyttöerä, johon kiinnitetään enemmän huomiota. Toinen tilaus osoittaa, kestävätkö tuotantolinja, laadunhallintaprosessi ja asiakirjat, kun kukaan ei valvo.
- Kokoonpano ja testaus pysyvät ohjelmasi tuotantolinjalla
- Jokainen yksikkö sisältää eräjäljen kokoonpanovuoroon
- Asiakirjapaketti annetaan mallirekisteristä, eikä sitä kootaan uudelleen joka tilaukselle
Asemat
Prosessiasemat, jotka voit auditoida
Kuusi asemaa tuovat näyttöön tarvittavat tiedot. Jokainen niistä tuottaa asiakirjan, ja juuri asiakirja on tärkeä: asemaa, jolla ei ole tallennetta, ei voida auditoida, ainoastaan havainnoida. Alla oleva luettelo on reitti, jota ostaja käy vierailulla, ja järjestys vastaa lukon fyysistä kulkua osista vapautettuun pakkaukseen.
| Asema | Mitä siellä tapahtuu | Mitä asiakirja tuotetaan |
|---|---|---|
| Saapuvien osien tarkastus | Osat tarkistetaan vastaanotettaessa piirustusta vasten: mortise-mitat, platingin ulkonäkö, levyn versio ja akun päivämääräkoodi; erä joko hylätään tai hyväksytään eränä | IQC-asiakirja, jossa on eränumero, otoksen määrä ja mitatut arvot sekä tarkastajan allekirjoitus |
| Osakokoonpano | Mortise, kieli, jousi, kytkin ja vipu kootaan ja säädetään; yksiköt merkitään, jotta vika voidaan jäljittää asemalle ja vuoroon | Yksikön kaikkien asemien läpi seuraava matkakortti tai työnkäsittelymerkki |
| Laiteohjelmiston ohjelmointi | Hyväksytty versio ohjelmoidaan laitteistoon ja sidotaan sarjanumeroon; epäonnistunut ohjelmointi hylätään, eikä sitä ohjelmoita uudelleen, ennen kuin se menee läpi | Laiteohjelmiston versioasiakirja erää kohti, jossa on sarjanumeroalue ja rakentajan tunniste |
| Tuotantolinjan päätöstoimintojen testaus | Yksi asiakirja yksikköä kohti: kortin lukeminen 13,56 MHz taajuudella, 4 x AA -paristojen jännite ja kosketus tarkistetaan, mekaanisen avaimen ohitus tarkistetaan sekä automaattilukon viive ja vähäisen akun hälytys vahvistetaan | Testipöytäkirja sarjanumeron mukaan, jossa on läpäisy- tai epäonnistumistulos ja vuorossa oleva testaaja |
| Pakatun pakkauksen tarkastus | Pakkauksien määrä, lisävaruspussi, käsikirjan kieli, etiketin teksti ja viivakoodi verrataan hyväksyttyyn vedokseen ennen sulkemista | Pakkausluettelo ja pakkauksen etikettiasiakirja, jotka on linkitetty tilausnumeroon |
| Lähetyksen vapautus | Kuormalaatikoiden tai -konttien määrä, pakkauksen kunto ja asiakirjasto sovitaan yhteen ennen tavaroiden poistumista rakennuksesta | Lähetykseen liittyvät vapautusilmoitus, pakkausluettelo ja tarkastusraportti |
Viimeisen vaiheen testi on asema, jonka ostajat haluavat nähdä kahdesti, koska se on ainoa, joka käsittelee jokaista yksikköä eikä vain otosta. Siksi 200 yksikön tilauksesta syntyy 200 testitulosta, yksi sarjanumeroa kohti, ja ostaja voi pyytää sarjanumerovälin vapautusmuistiinpanoon ja verrata sitä lokiin. 90 minuutin vierailu riittää seuraamaan kolmen yksikön läpimenoa testipöydältä kortin lukemisesta avaimen ohitustestiin, mikä on käytännöllinen vastaus kysymykseen, onko testi todellinen. Laajemmat laadunvalvonnan rajapinnat, mukaan lukien otoskäytännöt ja virheiden käsittely, on kuvattu kohdissa laadunvalvonta ja valmistus.
Aikataulutus
Scale ja tilauksen soveltuvuus
Tuotantokapasiteetti on aikataulutuskysymys, ei otsikkoluku. Tämän kokoinen tehdas käyttää sekatuotantolinjaa, joten tilaprofiilien välinen ero ei ole yksittäinen kaikkiin malleihin soveltuva suorituskykyluku, vaan se, miten linja kuormitetaan ja kuinka usein sen toiminta keskeytetään. Taulukko kuvaa suunnittelijan käyttämää logiikkaa; tilaukselle tärkeät luvut esitetään tapauskohtaisesti.
| Tilaprofiili | Mallien yhdistelmä | Tarvittavat työkalut | Asennukset suorituksessa | Aikataulutuksen muutokset |
|---|---|---|---|---|
| Kokeilutilaus | Muutama malli, pieni määrä, markkinatestiin tai yhteen hankkeeseen | Ei mitään; varastomalleja valikoimasta | 1 asennus | Aikataulutetaan isompien suoritusten väliin, jolloin lukkorunko jaetaan ja vain pakkaus sekä etiketöinti on erikoistettu |
| Toistuva valikoimatilaus | Vakiintuneet mallit säännöllisin välein, usein sama pintakäsittely | Ei mitään | 1 asennus | Suunnitellaan toistuvana aikana; etuna on, että materiaali voidaan varata ennen tilauksen vahvistusta ja testilaitteisto on jo asetettu kyseistä tuotantoerää varten |
| Monimallinen kontti | Useita tuoteperheitä samassa lähetyksessä, esimerkiksi hotellikorttilukot, numeropaneelilukot ja lasiovenilukot yhdessä | Ei mitään, ellei pintakäsittely ole uusi | 3–6 asennusta | Järjestetään tuoteperheittäin, jotta värinvaihdot ryhmiteltäisiin; viimeisin valmistuva malli määrittää lähetyksen päivämäärän, minkä vuoksi myöhäinen muutos yhdessä mallissa siirtää koko kontin aikataulua |
| OEM-ohjelma | Yksi tai kaksi ostajan tuotemerkillä varustettua mallia, kiinteä pakkaus ja laiteohjelmiston määritys | Pakkauksen leikkausviiva ja painolevyt; ei lukkojen työkaluja | 2 asennusta | Varataan ostajan vahvistaman ennusteen perusteella; taidetyön hyväksyntä ja vertailunäyttö määrittävät ajankohdan, ja hyväksymätön pakkaus vie tuotantoaikaa sen sijaan, että lukot pidettäisiin linjalla |
| ODM-kehitys | Uusi kotelo, PCBA tai lukijan sijainti, jolla on oma mallitunnus | Muotti, PCB-piirros, kiinnittimet ja erillinen testilaitteisto | 1 asennus suunnittelun jäädyttämisen jälkeen | Kehityksen välipisteet ovat ennen linja-aikaa: työkalut, ensimmäinen tuoteyksikkö, validointi ja suunnittelun jäädyttäminen; massatuotannon aikakohta varataan vasta, kun vertailunäyttö on hyväksytty |
Käytännöllinen seuraus on, että kaksi samansuuruisella määrällä tehdyttä tilausta voi olla eri aikatauluissa, koska toinen niistä vaihtaa pintakäsittelyn ja toinen ei. Pintakäsittelyn vaihdot ryhmitellään, joten käynnissä oleva väri liitetään olemassa olevaan ajankohtaan, kun ta uusi väri odottaa pinnoituskertaa. Tuoteperheiden yhdistelmä vaikuttaa samalla tavalla: kontti, jossa tuotetaan kolme tuoteperhettä, vaatii 3 asennusta, kun ta yhden mallin kontti vaatii yhden. Siksi tilauksen toimitusaika ilmoitetaan tapauskohtaisesti eikä julkaista, ja siksi malliluettelon varhainen vahvistus on arvokkaampi kuin varhainen maksupäivä.
Todentaminen
Näyttötasot kuvista paikalliseen auditointiin
Näyttötasot luokitellaan, ja ostajan kannattaa tietää, millä tasolla väite sijaitsee ennen kuin hän käsittelee sitä todisteena. Seuraavat viisi tasoa koskevat kaikkia tehtaasta tehtyjä väitteitä, mukaan lukien tällä sivulla esitetyt väitteet.
| Taso | Mitä se tarkoittaa | Miten ostaja saa sen |
|---|---|---|
| L1 – Kuvat ja video | Kuvia asemista, testipöydistä ja pakatuista tavaroista, jotka toimitetaan yleensä mallin mukana tai tarjouksen yhteydessä | Pyydä päivätyt kuvat kyseisestä asemasta ja mallierästä äläkä rakennuksen kuvagalleriaa |
| L2 – Live-videopuhelu linjalla | Ajastettu esittely asemilla tuotannon aikana, jolloin erä näkyy kamerassa | Varaa aikakohta suorituksen ajaksi; pyydä sarjanumeroväli ja työtilaus näkyviin, jotta erä voidaan yhdistää lähetykseen |
| L3 – Asiakirjat mallia kohti | Piirustukset, testiraportti, vaatimusasiakirja, etiketin sisältö ja käyttöohje tilatun täsmällisen mallinumeron osalta | Pyydä mallin asiakirjapaketti ja tarkista, että jokaisen sivun mallinumero vastaa tilausta |
| L4 – Kolmannen osapuolen tarkastus | Ostajan nimeämän toimiston ennen lähetystä tekemä tarkastus kirjallista tarkistuslistaa vasten | Nimeä toimisto, sovella tarkistuslista ja otosuunnitelma sekä jaa raportti ennen loppumaksua |
| L5 – Paikan päällä tehtävä auditointi | Vierailu Shenzhenin toimipaikassa, asemien kiertely ja tietojen lukeminen paikan päällä | Sovi päivämäärä tehdasvierailun kautta, lähetä auditointikysymykset etukäteen ja ota mukaan tilaamillesi mallille suunnittelemasi malliluettelo |
Useimmat tehtaasta käytävät kiistat koskevat tasoa eivätkä totuutta. Valokuva todistaa, että testipöytä on olemassa, mutta ei todista, että erä on kulkenut sen läpi. Live-puhelu todistaa, että erää valmistetaan, mutta ei todista, että pintakäsittely vastaa hyväksyttyä näyttöä. Mallin asiakirjapaketti todistaa, mitä testattiin, mutta ei todista, mitä pakkauksessa on. L3-asiakirjojen ja L4-tarkastuksen yhdistelmä on ensimmäisen tilauksen tavallinen kokonaisuus, ja L5-tasoa käyttää ostaja, kun suhde on niin suuri, että lento on perusteltua. Näiden tasojen taustalla olevia asiakirjoja ylläpidetään testilaboratoriossa ja vaatimustenmukaisten asiakirjojen keskuksessa.
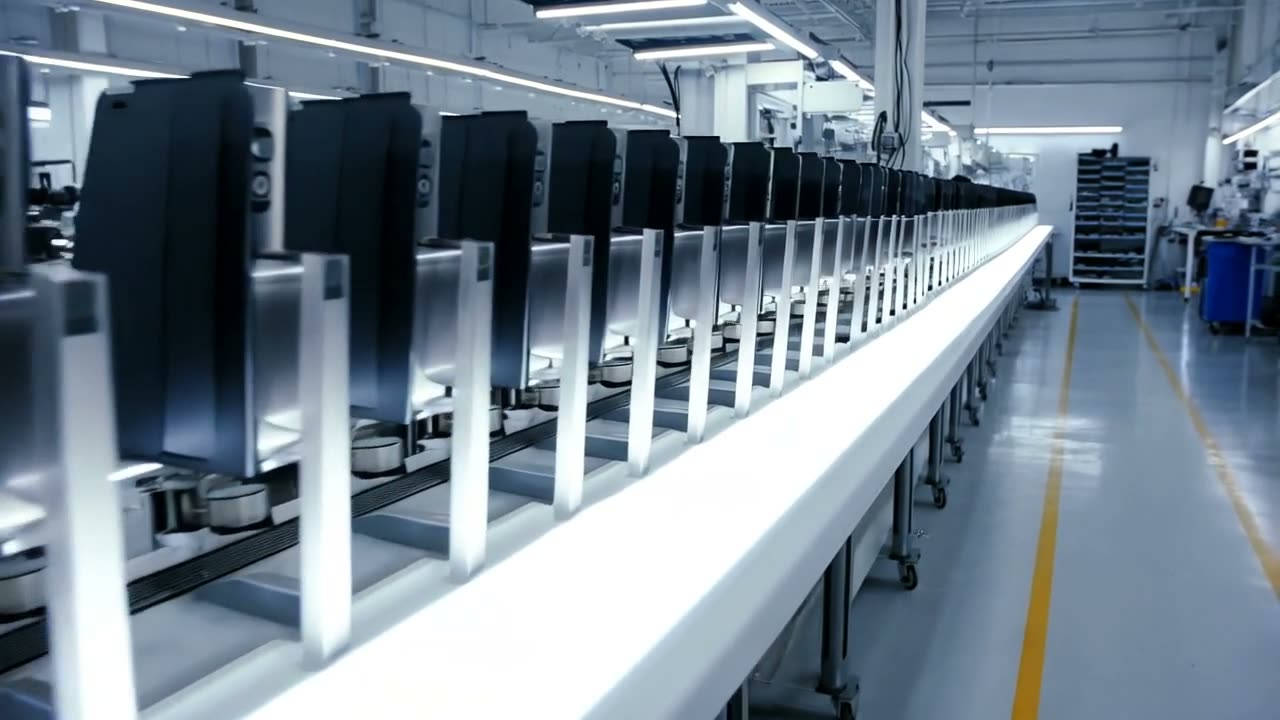
Tuotantolinja, jolla toistuva tilaus kootaan
Videolla seurataan kokoonpanolinjaa: yksiköt kiinnittimissä sekä työkalut ja osien tarjottimet järjestettyinä järjestyksessä, ja samat tarkistukset toistetaan jokaisella asemalla. Juuri tässä ympäristössä toistuvasi tilauksesi valmistetaan, minkä vuoksi toinen lähetys hinnoitellaan ja aikataulutetaan samalla tavalla kuin ensimmäinen.
Vierailu
90 minuutin auditointireitti
90 minuuttia riittää kuuden aseman katsomiseen ja tietojen lukemiseen, jos reitti suunnitellaan etukäteen sen sijaan, että se improvisoidaan. Alla oleva järjestys noudattaa lukon fyysistä kulkua, mikä on myös laatuongelman ilmenemisjärjestys.
Minuutit 1–10: mallikartta ja toimisto. Vierailu alkaa valikoimasta, ei linjalta: 6 tuoteperhettä, 70 mallia, 20 hotellikorttilukon mallia sekä malli, jonka aiot tilata. Tarkoituksena on vahvistaa, että malli on tuotantopolku eikä valokuva. Kuvataan: mallitaulu ja tilasuunnitelma. Ei kuvata: muiden ostajien pakkausten taidetyöt viereisillä pöydillä.
Minuutit 10–30: vastaanottovarasto ja IQC-testipöytä. Seuraa erän tarkistamista piirustusta vasten ja pyydä nähtäväksi valmis IQC-tietue, jossa on eränumero. Hyödyllinen kysymys on, mitä hylätylle erälle tapahtuu, ei se, miten siisti hylly on. Kuvataan: testipöytä, mittarit ja tyhjä tietue. Ei kuvata: toimittajien etiketit, joissa mainitaan toisen asiakkaan tilaus.
Minuutit 30–55: osakokoonpano ja laiteohjelmisto. Kolmas asema: yksikön kokoonpano, etiketöinti ja jäljitettävyys. Neljäs asema: piirilevyn ohjelmointi kiinnittimessä ja versiotietue auki näytöllä. Kuvataan: kortti ja ohjelmointikiinnitin. Ei kuvata: kiinnittimen parametriruutua, jossa ovat tuotantoasetukset.
Minuutit 55–75: viimeisen vaiheen testipöytä. Viides asema: seuraa vähintään 3 yksikön läpi koko testin, mukaan lukien kortin luku 13,56 MHz:n taajuudella, 4 x AA -paristotarkistus ja mekaaninen avaimen ohitus. Pyydä testiloki edessäsi olevaa sarjanumeroväliä varten. Kuvataan: testipöytä ja redactoitu testilokin sivu.
Minuutit 75–90: pakattuja tavaroita ja vapautuspiste. Kuudes työpiste: suljettuja pakkilaatikoita, etiketti, jota verrataan hyväksyttyyn vedokseen, sekä lähetyksen vapautusasiakirjat. Kuvataan: pakkilaatikoiden ulkopinnat, pakkausluettelo ja vapautusilmoitus. Ei kuvata: toisen ostajan valmiin tilauksen avattuja pakkilaatikoita.
Reitille on tietoisesti sijoitettu etukäteen kirjallisuutta koneiden sijaan. Koneen voi ostaa, mutta tiedostojärjestelmää ei voi asentaa vierailua varten. Rajoitukset ovat käytännöllisiä: vierailu esittelee kyseisenä päivänä käynnissä olevan prosessin eikä kata mallia, joka ei ole tuotannossa. Ostajan, joka haluaa nähdä tietyn mallin, kannattaa varata vierailu kyseisen mallin ajankohtaan, minkä vuoksi vierailupäivä sovitaan yleensä malliluettelon eikä sen edellä. Tehdaskierros järjestetään sovitun malliluettelon ja vahvistetun tuotantoaikataulun perusteella, ei käsiteltävänä pyynnöstä. Vierailua seuraavat logistiikka- ja lastausjärjestelyt on käsitelty kohdissa logistiikka ja toimitus sekä toimitusketju.
Rajat
Mitä tämä tehdas ei tee
Ei sisälly: asennus maassa, sertifiointielinten palvelut, varaston takaaminen koko valikooman osalta eikä räätälöityjen piirien kehittäminen. Emme aio poistaa näitä puutteita; ne ovat lukkoja valmistavan tehtaan rajat, joka dokumentoi valmistamansa tuotteet.
- Emme asenna lukkoja maassanne. Asennus on paikallinen työ, johon liittyy paikallinen vastuu, eikä tehtaaseen saapuva kahden viikon työryhmä pysty palvelemaan rakennusta jälkikäteen. Asennuksen korvaavat asiakirjat, koulutus ja etädiagnostiikka löytyvät kohdasta asennustuki.
- Emme toimi sertifiointielintenä. Testiraportin antaa laboratorio, ja tehtaan todistus kuvaa laatujärjestelmää, ei lukkoa. Mallikohtaiset raportit toimitetaan pyydettäessä, eikä kukaan täällä allekirjoita laboratorion puolesta vakuutusta.
- Emme pidä varastossa kaikkia 70 mallia. Osia ja yleisiä malleja säilytetään palvelua varten; tavallisen tuotannon ulkopuolinen malli ajoitetaan valmistukseen, eikä se poimita hyllystä. Ostajan, joka tarvitsee välittömän toimituksen, kannattaa varmistaa tilauksen yhteydessä, mitkä mallit ovat varastossa.
- Emme kehitä räätälöityjä piirejä. Lukitsimien ja radioiden suunnittelussa käytetään todennettuja 13,56 MHz:n moduuleja ja lisensoituja alustoja; räätälöity siru on puolijohdeohjelma, jolla on oma vuosien mittainen syklinsä, eikä lukko- tai lukitusprojekti.
- Emme lupaa todistusta, hintaa, MOQ:ta tai toimitusaikaa ennen kuin malli ja markkina on määritetty. Nämä neljä lukua kuuluvat tiettyyn tilaukseen, ja ne vahvistetaan kirjallisesti tarjouksen yhteydessä.
Kaikki rajojen sisällä oleva on tavallista työtä: runkoja, piirilevyn kokoonpanoja, laiteohjelmoversioita, pintakäsittelyn hyväksyntää, pakkilaatikoiden tarkastusta, malliasiakirjoja ja koulutusmateriaalia. Nämä neljä kieltäytymistä on hyvä tuoda esiin, koska jokaiselta niistä pyydetään toisinaan ja jokaisen tekey on aina kallista. Jakelija, joka etsii paikallista asennuskumppania, saa paremmin hyötyä ohjelmasta tulla jakelijaksi, ja ostajan, joka tarvitsee omaan merkkiin perustuvan valmistuserän uuden tuotteen sijaan, kannattaa aloittaa kohdasta oma merkki. Yrityksen rakenne ja toiminta, josta kieltäydymme, on kuvattu kohdassa tietoja meistä.
FAQ
Valmistajaa koskevat kysymykset, jotka ostajat lähettävät ennen vierailua
Kuinka moni malli valmistetaan kokonaan omassa tehtaassa?
Yksikään yksittäinen prosentti ei vastaa tähän, koska valmistusreitti vaihtelee mallin mukaan. Mekaaninen runko, piirilevyn kokoonpano, laiteohjelmiston ohjelmointi ja tuotantolinjan päätesti tehdään omassa tehtaassa. Pinnoitus, valut, paljas piirilevyn valmistus ja ohjelmistoalusta ovat kumppanien työtä. Tietyn mallin asiakirjapaketissa ilmoitetaan sen valmistusreitti, ja edellä oleva tilaussarake kuvaa yleistä sääntöä.
Mitkä lukon osat tulevat kumppaneilta?
Pinnoitus ja pintakäsittely, painovalut ja purskeet, paljas piirilevyn valmistus ja SMT-asennus sekä kolmannen osapuolen sovellusalusta. Jokainen kumppani nimetään pyydettäessä mallin asiakirjapaketissa, ja jokainen kumppanin vaihto käsitellään mallin muutoksena eikä tavallisena korvauksena.
Voitteko sertifioida lukon markkinallemme?
Emme. Sertifioinnin antaa akkreditoitu laboratorio, ja todistus kuuluu testatulle mallille. Tehdas toimittaa näytekappaleen, teknisen tiedoston ja laboratorion antaman mallikohtaisen raportin. Markkinoiden edellyttämät asiakirjat on esitetty kohdassa sertifioinnit.
Voitteko asentaa lukot maassamme?
Emme. Asennuksen suorittaa tehdanne tai paikallinen asentaja, ja tukena ovat tehtaan asiakirjat, koulutus ja etädiagnostiikka. Syynä ovat vastuu ja vasteaika: lentokoneella saapuva työryhmä ei voi palata 48 tunnin kuluessa, kun yksi ovi 200 huoneen rakennuksessa lukee kortin väärin.
Pidättekö varastossa koko valikoomaa?
Emme. Yleisiä malleja ja huolto-osia säilytetään, ja tavallisen tuotannon ulkopuolinen malli ajoitetaan tuotantolinjalle. Varaston tila vahvistetaan mallikohtaisesti tilauksen yhteydessä, ja asennettua laitereserviä tukevaa varaosaluettelo on kuvattu kohdassa varaosat.
Mitä voimme kuvata tehdaskierroksen aikana?
Työpisteitä, työpöytiä, mittavälineitä, tyhjää kirjaa, pakkilaatikoiden ulkopintoja ja oman tilauksenne asiakirjoja. Emme kuvata muiden ostajien pakkauksen kuvitusta, toisen asiakkaan nimiä sisältäviä toimittajien etikettejä, valmiin tilauksen avattuja pakkilaatikoita tai laitteiston parametrien näyttöjä. Reitti ja rajoitukset on lueteltu edellä, ja vierailu varataan kohdan tehdaskierros kautta.
Tarkistakaa valmiudet ja sitten varatkaa auditointi
Lähettäkää malliluettelo, kohdemarkkina ja tarvitsemanne todistustason. Vastaamme kunkin mallin valmistusreitillä, siitä saatavilla olevilla asiakirjoilla ja aikatauluihenne sopivalla vierailusuunnitelmalla; MOQ-käytäntö, hinta ja toimitusaika vahvistetaan kirjallisesti tarjouksen yhteydessä.
Pyytäkää tarjousWhatsApp-viesti vientiosastolle