
Sist oppdatert: 31. oktober 2026 · Vurdert av eksportingeniørfag
En fabrikk defineres av det den produserer internt og det den nekter å love, ikke av antall modeller.En katalog viser at produktene finnes. Bare stasjonslisten, partnerlisten og avslagene viser hvem som bygger dem, og disse tre listene er det denne siden presenterer.
Kompetansegrense
Hva en fabrikk er ansvarlig for
Kjøpere kommer med en rimelig antakelse: En produsent som oppgir 70 produksjonsklare modeller i 6 familier, må bygge alle sammen. Antakelsen holder frem til den første revisionen. En modell kan finnes i en katalog av flere årsaker, og bare én av dem er en fullstendig intern produksjon. Selve enheten kan komme fra en samarbeidspartner i støpeverket, overflaten fra et foredlingsverksted, fastvaren kan kjøre på en lisensiert plattform, og sertifikatet kan tilhøre et laboratorium som testet én prøve. Ingenting av dette gjør låsen dårlig. Å skjule det gjør at kjøperen ikke kan planlegge.
Denne siden besvarer derfor den andre halvdelen av spørsmålet, den delen en katalog aldri besvarer: Hvor stopper kompetansen? Den erstatter et produktnett med tre ting en innkjøpsansvarlig kan kontrollere: Hvilke trinn skjer i bygningen, hvilke stasjoner produserer hvilke dokumenter, og hva en fabrikk av denne størrelsen ikke vil gjøre, selv når det blir bedt om det. Modellutvalget står fortsatt under hotelllåser, fingeravtrykklåser og glassdørlåser. Det som følger, er revisjonssporet bak dem.
Status
Produsert internt, satt ut til partner eller ikke tilbudt
Hver rad nedenfor representerer en kompetanse, ikke et produkt. Statuskolonnen er det ærlige svaret, og den tredje kolonnen forklarer hva som endres for kjøperen når svaret er partner eller ikke tilbudt. Statusen kan variere fra modell til modell, så dokumentpakken for en bestemt modell angir produksjonsveien før ordren bekreftes.
| Kompetanse | Status | Hvorfor dette betyr noe for deg |
|---|---|---|
| Montering av stang og låsenhet | Internt | Stangen bestemmer avstand til dørkarmen, kastlengde for klinke og evakueringsfunksjon; en montert enhet kan kontrolleres mot en tegning før overflaten påføres, noe en innkjøpt enhet ikke kan |
| Montering av PCBA og programmering av fastvare | Internt for montering, programmering og testing; produksjon av ubestilte kretskort og SMT-bestykking hos en kretskortpartner | Du får en registreringsversjon for fastvaren knyttet til et serienummerområde, og endringer på kretskortet dokumenteres i stedet for å være anonym erstatning |
| Overflatebehandling og plating | Platingslinjer hos samarbeidspartnere, med godkjenning av overflate internt mot et fysisk referanseeksempel | Farge og salt sprayegenskaper avhenger av platingverket; godkjenning skjer på et signert eksempel, ikke bare på et bilde eller en fargekode |
| Fremstilling av håndtak og beslag | Intern maskinering og montering; støpe- og ekstruderingsdeler fra en partner for støping | En håndtakform kan justeres i plattformen uten nytt verktøy, men en endret støpedel krever en produksjon hos partneren og deres egen kontroll av første serie |
| Montering av kortkoder | Internt | Kortkoderen er den delen resepsjonsteamet ditt berører hvert skift; en kjent konstruksjon og kjent fastvareversjon gjør kortutgivelse repeatable |
| Hotellprogramvare | Partnerplattform, med intern konfigurasjon, integrasjon og støtte ved utrulling | App- og skyfunksjonene følger en tredjeparts utgivelsessyklus; det vi kontrollerer er konfigurasjon, integrasjonstesting og støtteruten |
| Verktøy og formproduksjon | Partnerformverksted, der verktøy spores og eies i samsvar med den skriftlige kontrakten | Verktøykostnader og eierskap oppgis separat i tilbudet, slik at du vet om du betaler for en eiendel eller for et utviklingsstadium |
| Sertifisering hos tredjepartslaboratorium | Tilbys ikke; tester bestilles hos akkrediterte laboratorier, og sertifikatet utstedes av laboratoriet | Ingen i denne bygningen kan sertifisere en lås. Det vi kan gjøre, er å levere den modellspesifikke rapporten og erklæringen som laboratoriet utstedte for modellen |
| Installasjon på stedet i utlandet | Tilbys ikke; installasjon utføres av laget ditt eller en lokal installatør | Installasjonskvaliteten forblir hos parten som står ansvarlig for arbeidet lokalt; fabrikken leverer dokumenter, opplæring og fjerndiagnostikk i stedet |
To rader gir opphav til det meste av overraskelsen. Programvare er den første: En app som er konfigurert på Tuya Smart eller TTLOCK, er ikke en app som eies av fabrikken, og en kjøper som trenger en egen app, kjøper et programvareprosjekt, som er beskrevet under OEM and ODM. Sertifisering er den andre: En fabrikk som sier at den er sertifisert etter en standard, beskriver vanligvis kvalitetssystemet sitt, ikke låsen i esken. Distinksjonen er forklart under sertifiseringer og dokumenter om samsvar og standarder vi viser til. Begge overraskelsene er billigere å håndtere før verktøyutvikling enn etterpå.
Det arbeidet som virkelig foregår internt, er den mekaniske siden: En enhet i 201 rustfritt stål, en hotellstang av størrelse No. 2 og et håndtaksett som monteres og testes under samme tak. Dette betyr noe fordi et hotellkortlås som SLK-2020 på 306 mm x 75 mm x 15 mm vurderes på døren, ikke på databladet, og parten som monterte enheten, er også parten som kan rette et passformproblem i neste batch. Innvendige dørblader i drift måler vanligvis mellom 38 mm og 55 mm, og kartleggingen registrerer hvert blad til nærmeste 1 mm i stedet for å stole på tegningen.

En produsent bedømmes på den andre ordren
Den første ordren er en prøveproduksjon med ekstra oppmerksomhet. Den andre ordren viser om produksjonslinjen, kvalitetsprosessen og papirarbeidet holder når ingen ser på.
- Montering og testing foregår på samme linje gjennom hele programmet ditt
- Hver enhet kan spores via batchtilbake til monteringsskiftet
- Dokumentpakken utstedes fra modellregistret, ikke bygges opp på nytt for hver ordre
Stasjoner
Prosessstasjoner du kan revidere
Seks stasjoner inneholder bevisene. Hver av dem produserer et dokument, og dokumentet er hele poenget: En stasjon uten registrering kan ikke revideres, bare observeres. Listen nedenfor er ruten en kjøper følger under et besøk, og rekkefølgen samsvarer med den fysiske flyten av en lås fra deler til en frigitt kartong.
| Stasjon | Hva som skjer | Hvilket dokument produseres |
|---|---|---|
| Kontroll av innkomne deler | Deler kontrolleres mot tegningen ved mottak: stangdimensjoner, platingens utseende, kretskortrevisjon og dato for batteri; et parti avvises eller godtas samlet | IQC-registrering med partinummer, kontrollert antall og målte verdier, signert av kontrolløren |
| Delmontering | Stang, klinke, fjær, clutch og håndtak monteres og justeres; enhetene merkes slik at en feil kan spores tilbake til en stasjon og et skift | Transportkort eller etikett for pågående arbeid som følger enheten gjennom hver stasjon |
| Programmering av fastvare | Den godkjente versjonen programmeres i fixturen og kobles til et serienummer; en mislykket programmering avvises i stedet for å programmeres på nytt til den består | Registreringsversjon for fastvare per batch, med serienummerområdet og byggeidentifikatoren |
| Funksjonstesting ved produksjonslinjens slutt | Én registrering per enhet: Kort leses ved 13,56 MHz, 4 x AA-batterier kontrolleres for spenning og kontakt, mekanisk nøkkeloverstyring kontrolleres, og automatisk låsing med forsinkelse og varsel om lavt batteri bekreftes | Testlogg per serienummer, med bestått eller feil og testeren som var på vakt |
| Kontroll av pakket kartong | Antall kartonger, tilbehørspose, språk i brukerhåndboken, etiketttekst og strekkode sammenlignes med det godkjente korrekturarket før forsegling | Sjekkliste for pakking og registrering av kartongetikett knyttet til ordrenummeret |
| Frigjøring for sending | Antall pallets eller containere, tilstanden til kartongene og dokumentpakken kontrolleres før varene forlater bygningen | Frigjøringsnotat, pakkeliste og inspeksjonsrapport utstedes for sendingen |
Testen på slutten av produksjonslinjen er den stasjonen kjøperne ber om å se to ganger, fordi det er den eneste som berører hver enhet i stedet for et utvalg. En bestilling på 200 enheter gir derfor 200 testposter, én per serienummer, og en kjøper kan be om serienummerområdet i fraktfølgen og sammenligne det med loggen. Et besøk på 90 minutter er nok til å se tre enheter gå gjennom benken fra kortlesing til nødoverstyring med nøkkel, noe som gir det praktiske svaret på spørsmålet om testen er reell. De bredere kvalitetsportene, inkludert regler for prøvetaking og håndtering av feil, er beskrevet i kvalitetskontroll og produksjon.
Planlegging
Skala og bestillingstilpasning
Kapasitet er et planleggingsspørsmål, ikke et hovedtall i markedsføringen. En fabrikk av denne størrelsen kjører en blandet linje, så det som varierer mellom ulike bestillingsprofiler, er hvordan linjen lastes og hvor ofte den avbrytes, ikke én gjennomstrømningsfigur som gjelder for alle modeller. Tabellen beskriver logikken en planlegger bruker; tallene som betyr noe for din bestilling, oppgis for hver bestilling.
| Bestillingsprofil | Modellmiks | Involvert verktøy | Oppsett i produksjonskjøringen | Hva endres i planleggingen |
|---|---|---|---|---|
| Prøvebestilling | Få modeller, liten antall, brukt til en markedstest eller et enkelt prosjekt | Ingen; lagermodeller fra katalogen | 1 oppsett | Planlegges inn i et mellomrom mellom større produksjonskjøringer, slik at låsdelen deles, og bare pakking og merking er spesialisert |
| Gjentakende katalogbestilling | Etablerte modeller i jevne intervaller, ofte med samme overflatebehandling | Ingen | 1 oppsett | Planlegges som et gjentakende tidspunkt; fordelen er at materiale kan reserveres før bestillingen er bekreftet, og at prøveoppsettet allerede er klart for den aktuelle produksjonen |
| Container med flere modeller | Flere modellfamilier i én sending, for eksempel hotellkortlås, tastaturlås og glassdørlås sammen | Ingen, med mindre en overflatebehandling er ny | 3 til 6 oppsett | Sekvenseres etter familie slik at fargeendringer grupperes; den siste modellen som fullfører bestemmer sendingsdatoen, og derfor forsinker en sen endring av én modell hele containeren |
| OEM-program | Én eller to modeller med kjøperens merke, fast emballasje og en fast konfigurasjon av fastvare | Die-line for emballasje og trykkeplater; intet låsverktøy | 2 oppsett | Reserveres mot kjøperens bekreftede prognose; godkjenning av artwork og gullprøve avgjør når tidspunktet reserveres, og en ikke-godkjent kartong holder tilbake låsene i stedet for å stoppe linjen |
| ODM-utvikling | Et nytt kabinett, en ny PCBA eller en ny leserplassering, med egen modellidentitet | Form, PCB-layout, fiksturer og et eget prøveoppsett | 1 oppsett etter frysing | Utviklingsmilepæler kommer før linjetid: verktøy, første enhet, validering og frysing, og masseproduksjonstidspunktet bestilles først etter at gullprøven er signert |
Den praktiske konsekvensen er at to bestillinger med samme antall kan ha ulike produksjonsplaner fordi den ene endrer overflatebehandling og den andre ikke gjør det. Overflatebehandlingsendringer grupperes i batcher, slik at en farge som allerede produseres, får plass i et eksisterende tidspunkt, mens en ny farge må vente på en platingrunde. Produktmikset betyr noe av samme grunn: En container som dekker 3 familier trenger 3 oppsett, mens en container med én modell trenger ett. Derfor oppgis svaret på hvor lang tid en bestilling tar for hver bestilling i stedet for å publiseres, og derfor er en tidlig bekreftelse av modelllisten mer verdt enn en tidlig betalingsdato.
Verifisering
Dokumentasjonsnivåer fra bilder til stedlig revisjon
Dokumentasjonen er gradert, og en kjøper bør vite hvilket nivå en påstand ligger på før den behandles som bevis. De fem nivåene nedenfor gjelder alle utsagn om fabrikken, inkludert utsagnene på denne siden.
| Nivå | Hva det er | Hvordan kjøperen får det |
|---|---|---|
| L1 - Bilder og video | Bilder av stasjoner, benker og pakket varer, vanligvis levert sammen med modellen eller under en tilbudsprosess | Be om daterte bilder av den aktuelle stasjonen og modellbatchen, ikke et galleri av bygningen |
| L2 - Direkte videosamtale ved linjen | En planlagt omvisning i stasjonene under en produksjonskjøring, med batchen synlig på kamera | Bestill et tidspunkt under produksjonskjøringen; be om serienummerområdet og arbeidsordreten synlig på skjermen, slik at batchen kan kobles til sendingen |
| L3 - Dokumenter per modell | Tegninger, testrapport, erklæring, etikettinnhold og brukerhåndbok for det nøyaktige bestilte modellnummeret | Be om dokumentpakken for modellen, og kontroller at modellnummeret på hver side samsvarer med bestillingen |
| L4 - Tredjepartsinspeksjon | En inspeksjon utført av et kjøperutpekt byrå mot en skriftlig sjekkliste før sending | Utpek byrået, avtal sjekklisten og prøvetakingsplanen, og del rapporten før restbeløpet betales |
| L5 - Revisjon på stedet | Et besøk på anlegget i Shenzhen, med omvisning i stasjonene og gjennomgang av postene på stedet | Avtal dato gjennom fabrikkbesøket, send revisjonsspørsmålene på forhånd, og ta med modelllisten du planlegger å bestille |
De fleste tvister om en fabrikk handler om nivå, ikke om sannhet. Et fotografi beviser at en benk finnes; det beviser ikke at en batch har gått gjennom den. En direkte samtale beviser at en batch produseres; den beviser ikke at overflatebehandlingen samsvarer med den godkjente prøven. En dokumentpakke for en modell beviser hva som ble testet; den beviser ikke hva som finnes i kartongen. Kombinasjonen av L3-dokumenter og en L4-inspeksjon er det normale grunnlaget for en første bestilling, og L5 bruker en kjøper når samarbeidet er stort nok til å rettferdiggjøre en flyreise. Dokumentene bak disse nivåene vedlikeholdes i testlaboratoriet og dokumentasjonssenteret for samsvar.
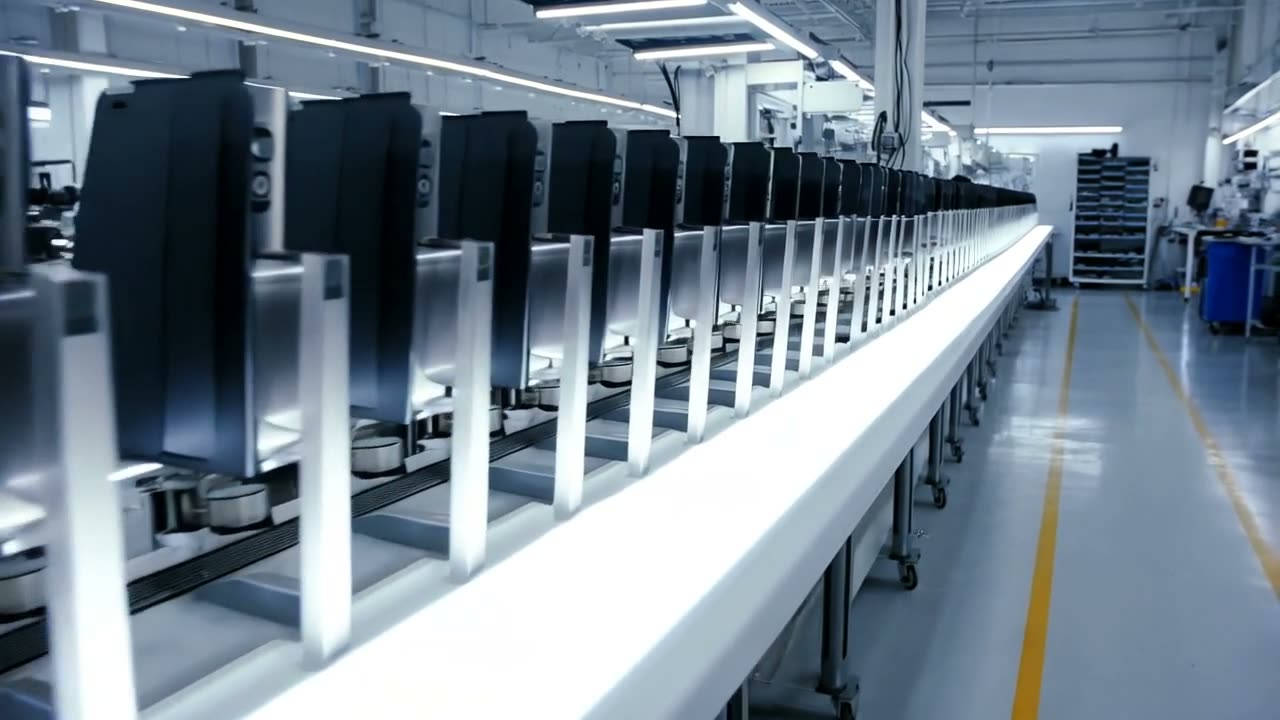
Produksjonslinjen der en gjentakende bestilling settes sammen
Videoen følger montasjelinjen: Enheter i fiksturer, verktøy og delebrett ordnet etter rekkefølge, og de samme kontrollene gjentatt ved hver stasjon. Slik er oppsettet som din gjentakende bestilling bygges i, og derfor prisses og planlegges en annen sending på samme måte som den første.
Besøk
Ruten for en revisjon på 90 minutter
Nitt minutter er nok til å se de seks stasjonene og lese postene, dersom ruten er planlagt fremfor improvisert. Rekkefølgen nedenfor følger den fysiske flyten til et lås, som er rekkefølgen et kvalitetsproblem ville dukke opp i.
Minutt 1 til 10: modelloversikt og kontor. Besøket starter med katalogen, ikke linjen: 6 familier, 70 modeller, de 20 hotellmodellene med RFID-kortlås og modellen du planlegger å bestille. Formålet er å bekrefte at modellen er en produksjonsvei og ikke bare et fotografi. Fotografer: modelloversikten og planen for lokalet. Ikke fotografer: annen kjøperes emballasjeartwork på nabodesker.
Minutt 10 til 30: innkomstlager og IQC-benk. Se en batch kontrollert mot en tegning, og be om å få se en fullført IQC-post med batchnummer. Det nyttige spørsmålet er hva som skjer med en avvist batch, ikke hvor ryddig hyllen er. Fotografer: benken, måleredskapene og en tom post. Ikke fotografer: leverandøretiketter som nevner en annen kjøpers bestilling.
Minutt 30 til 55: delmontasje og fastvare. Tredje stasjon: en enhet som settes sammen, merkes og spores. Fjerde stasjon: en kretskortflashes i fiksturen, med versjonsposten åpen på skjermen. Fotografer: reisekortet og programmeringsfiksturen. Ikke fotografer: fiksturens parameterskjerm, som viser produksjonsinnstillinger.
Minutt 55 til 75: sluttbenk. Femte stasjon: se minst 3 enheter fullføre hele testen, inkludert kortlesing ved 13,56 MHz, kontroll av 4 x AA-batteri og mekanisk nødoverstyring med nøkkel. Be om testloggen for serienummerområdet som vises. Fotografer: benken og en side fra testloggen med sladdet informasjon.
Minutt 75 til 90: ferdigvarer og ekspedisjonsdisk. Sjette stasjon: forseilede kartonger, en etikett sammenlignet med den godkjente korrekturen, og ekspedisjonsdokumentene for sendingen. Fotografier: kartongenes utsider, pakkseddelen og frigjøringsnotatet. Ikke fotografert: åpnede kartonger med en annenkjøpers ferdige ordre.
Ruten er bevisst lagt opp med dokumenter fremfor maskiner. En maskin kan kjøpes; et dokumentasjonssystem kan ikke installeres for et besøk. De to begrensningene er praktiske: Besøket viser prosessen som kjøres den aktuelle dagen, og det omfatter ikke en modell som ikke er i produksjon. En kjøper som trenger å se en bestemt modell, bør bestille besøket mot den modellens tidsrom, og derfor avtales datoen for en fabrikkrundtur normalt etter modelllisten, ikke før. En fabrikkrundtur arrangeres mot en avtalt modelliste og et bekreftet produksjonstidsrom, ikke på forespørsel. Frakt- og lasteplanleggingen som følger et besøk, er omtalt under logistikk og frakt og forsyningskjede.
Grenser
Hva denne fabrikken ikke gjør
Inkludert ikke: installasjon i landet, tjenester fra sertifiseringsorgan, garantert lagerføring av hele katalogen og utvikling av egen silisiumbrikke. Dette er ikke mangler vi har til hensikt å lukke; det er grensene for en fabrikk som bygger låser og dokumenterer det den har bygd.
- Vi installerer ikke låser i landet ditt. Installasjon er et lokalt fag med lokalt ansvar, og et fabrikkteam som er på plass i to uker, kan ikke vedlikeholde bygningen etterpå. Dokumentene, opplæringen og fjerndiagnostikken som erstatter dette finnes under installasjonsstøtte.
- Vi opptrer ikke som sertifiseringsorgan. En testrapport utstedes av et laboratorium, mens en fabrikksertifikat beskriver et kvalitetssystem, ikke en lås. Modellspesifikke rapporter kan fås på forespørsel, og ingen her vil undertegne en erklæring på vegne av et laboratorium.
- Vi holder ikke lagerføring på alle 70 modeller. Deler og vanlige modeller holdes for service; en modell utenom normal produksjon planlegges, men plukkes ikke fra en hylle. En kjøper som trenger umiddelbar levering, bør bekrefte hvilke modeller som er på lager ved bestillingstidspunktet.
- Vi utvikler ikke egen silisiumbrikke. Design av lesere og radio bruker etablerte moduler på 13,56 MHz og lisensierte plattformer; en spesialtilpasset brikke er et halvlederprogram med sin egen flerårig syklus, ikke et låsprosjekt.
- Vi lover ikke et sertifikat, en pris, en MOQ eller en leveringstid før modellen og markedet er fastlagt. De fire tallene gjelder en bestemt ordre, og de bekreftes skriftlig sammen med tilbudet.
Alt innenfor grensen er vanlig arbeid: karosserier, kretskort, firmwarebygg, godkjenning av overflatebehandling, kartonginspeksjon, modelldokumenter og opplæringsmateriell. De fire avslagene er verdt å presisere fordi hvert av dem av og til etterlyses og alltid er dyrt å etterligne. En distributør som ønsker en lokal installasjonspartner, får bedre hjelp av partnerprogrammet under bli en distributør. En kjøper som trenger en produksjon med eget merkenavn fremfor et nytt produkt, bør begynne under eget merkenavn. Selskapsstrukturen og forretningsområdene vi takker nei til, er beskrevet under om oss.
FAQ
Produsentspørsmål som kjøpere sender før et besøk
Hvor mange av modellene bygges fullstendig i huset?
Ingen enkelt prosentandel kan svare på det, fordi produksjonsveien varierer fra modell til modell. Den mekaniske kroppen, montering av kretskortet, innbygging av firmware og testing på slutten av produksjonslinjen skjer i huset. Belegg, støpeprodukter, produksjon av ubestylte PCB-er og programvareplattformen er samarbeidspartnernes arbeid. Dokumentpakken for en bestemt modell angir produksjonsveien, og statuskolonnen ovenfor er den generelle regelen.
Hvilke deler av en lås kommer fra samarbeidspartnere?
Belegg og overflatebehandling, trykkstøpte deler og ekstrudering, produksjon av ubestylte PCB-er og SMT-bestrykning, samt plattformen for tredjepartsappen. Hver samarbeidspartner er navngitt i modellens dokumentpakke på forespørsel, og hvert bytte av samarbeidspartner behandles som en endring av modellen, ikke som en vanlig erstatning.
Kan dere sertifisere en lås for markedet vårt?
Nei. Sertifisering utstedes av et akkreditert laboratorium, og sertifikatet tilhører modellen som ble testet. Fabrikken leverer prøveinnsendingen, den tekniske dokumentasjonen og den modellspesifikke rapporten som laboratoriet utstedte. Hvilke dokumenter et marked krever, er beskrevet under sertifiseringer.
Kan dere installere låsene i landet vårt?
Nei. Installasjon utføres av teamet deres eller en lokal installatør, støttet av fabrikkdokumenter, opplæring og fjerndiagnostikk. Årsaken er ansvar og responstid: Et team som flys inn, kan ikke returnere innen 48 timer når én dør i en bygning med 200 rom misleser et kort.
Holder dere lagerføring på hele katalogen?
Nei. Vanlige modeller og servicedeler holdes, og en modell utenom normal produksjon planlegges inn i produksjonslinjen. Lagerstatus bekreftes for hver modell ved bestillingstidspunktet, og listen over reservedeler som støtter en installert enhet er beskrevet under reservedeler.
Hva kan vi fotografere under et fabrikkbesøk?
Stasjoner, arbeidsbenker, måleinstrumenter, tomme registreringer, kartongenes utsider og dokumentene for deres egen ordre. Ikke andre kjøperes emballasjegrafikk, leverandøretiketter med en annen kundes navn, åpnede kartonger med en ferdig ordre eller parameterbildene på testutstyr. Ruten og begrensningene er beskrevet ovenfor, og et besøk bestilles via fabrikkrundturen.
Kontroller kapasiteten, og bestill deretter revisjonen
Send modelllisten, destinasjonsmarkedet og det dokumentasjonsnivået dere trenger. Vi svarer med produksjonsveien for hver modell, dokumentene som finnes for den, og en besøksplan som passer tidsplanen deres; MOQ-policy, pris og leveringstid bekreftes skriftlig sammen med tilbudet.
Be om tilbudKontakt eksportskolen via WhatsApp