
ปรับปรุงล่าสุด: 31 ตุลาคม 2026 · ตรวจสอบโดยฝ่ายวิศวกรรมการส่งออก
โรงงานถูกนิยามจากสิ่งที่ผลิตเองและสิ่งที่ไม่ยอมรับประกัน ไม่ใช่จากจำนวนรุ่นสินค้าแคตตาล็อกพิสูจน์ได้ว่ามีสินค้าอยู่จริง เฉพาะรายการสถานีผลิต รายชื่อพันธมิตร และสิ่งที่ปฏิเสธที่จะพิสูจน์ว่าใครเป็นผู้ผลิต และหน้านี้นำเสนอข้อมูลทั้งสามส่วนนี้
ขอบเขตของขีดความสามารถ
สิ่งที่โรงงานรับผิดชอบ
ผู้ซื้อมาด้วยสมมติฐานที่สมเหตุสมผลว่า ผู้ผลิตที่ระบุรุ่นพร้อมผลิต 70 รุ่นใน 6 กลุ่ม ต้องผลิตได้ทั้งหมด สมมติฐานนี้อยู่ได้จนถึงการตรวจประเมินครั้งแรก รุ่นสินค้าอาจปรากฏในแคตตาล็อกได้ด้วยเหตุผลหลายประการ และมีเพียงเหตุผลเดียวเท่านั้นที่ถือเป็นการผลิตครบวงจรภายในโรงงาน ตัวกล่องอาจมาจากโรงงานหล่อโลหะพันธมิตร พื้นผิวอาจมาจากโรงงานชุบโลหะ เฟิร์มแวร์อาจทำงานบนแพลตฟอร์มที่ได้รับอนุญาต และใบรับรองอาจออกโดยห้องทดสอบที่เคยทดสอบตัวอย่างเพียงครั้งเดียว ไม่มีสิ่งเหล่านี้ทำให้กุญแจไม่ดี แต่การปิดบังข้อมูลทำให้ผู้ซื้อไม่สามารถวางแผนได้
ดังนั้น หน้านี้จึงตอบคำถามในส่วนที่สอง ซึ่งเป็นส่วนที่แคตตาล็อกไม่เคยตอบ นั่นคือขีดความสามารถสิ้นสุดที่ใด แทนที่ตารางสินค้าด้วยสามสิ่งที่ผู้จัดการจัดหาสามารถตรวจสอบได้ ขั้นตอนใดที่เกิดขึ้นภายในอาคาร สถานีใดผลิตเอกสารใด และโรงงานขนาดนี้จะไม่ทำสิ่งใดแม้ถูกขอ ส่วนช่วงรุ่นสินค้ายังคงอยู่ในหน้ากุญแจประตูโรงแรม, กุญแจลายนิ้วมือ และกุญแจประตูกระจก ส่วนที่ต่อไปนี้คือร่องรอยการตรวจสอบเบื้องหลังสินค้าเหล่านั้น
สถานะ
ผลิตเอง จ้างภายนอก หรือไม่ให้บริการ
แต่ละแถวด้านล่างเป็นขีดความสามารถ ไม่ใช่สินค้า คอลัมน์สถานะคือคำตอบที่ตรงไปตรงมา ส่วนคอลัมน์ที่สามอธิบายว่าอะไรเปลี่ยนแปลงสำหรับผู้ซื้อเมื่อคำตอบคือพันธมิตรหรือไม่ให้บริการ สถานะอาจแตกต่างกันตามรุ่น ดังนั้นชุดเอกสารของแต่ละรุ่นจะระบุเส้นทางการผลิตก่อนยืนยันคำสั่งซื้อ
| ขีดความสามารถ | สถานะ | เหตุใดจึงสำคัญต่อคุณ |
|---|---|---|
| การประกอบตัวกล่องและชุดกุญแจแบบฝัง | ภายในโรงงาน | ตัวกล่องกำหนดระยะถอยหลัง ระยะเดินของลิ้น และพฤติกรรมการออกจากอาคาร ตัวกล่องที่ประกอบแล้วสามารถตรวจซ้ำเทียบกับแบบก่อนเคลือบพื้นผิวได้ ซึ่งตัวกล่องที่ซื้อมาสำเร็จรูปทำไม่ได้ |
| การประกอบ PCBA และการเขียนเฟิร์มแวร์ | ภายในโรงงานสำหรับการประกอบบอร์ด การเขียนเฟิร์มแวร์ และการทดสอบ ส่วนการผลิตแผงวงจรเปล่าและการวางชิ้นส่วน SMT จ้างคู่ค้าด้านบอร์ด | คุณจะได้รับบันทึกเวอร์ชันเฟิร์มแวร์ที่ผูกกับช่วงหมายเลขอนุกรณ์ และการเปลี่ยนบอร์ดจะเป็นการเปลี่ยนแปลงที่มีเอกสารระบุ ไม่ใช่การเปลี่ยนชิ้นส่วนอย่างไม่ระบุแหล่งที่มา |
| งานพื้นผิวและการชุบโลหะ | สถานีชุบโลหะของคู่ค้า โดยการอนุมัติพื้นผิวภายในโรงงานเทียบกับตัวอย่างจริง | สีและพฤติกรรมเมื่อได้รับละอองเกลือขึ้นกับโรงงานชุบโลหะ การอนุมัติจึงอาศัยตัวอย่างที่ลงลายเซ็น ไม่ใช่เพียงภาพถ่ายหรือรหัสสี |
| การผลิตด้ามจับและแผ่นปิดกุญแจ | การกลึงและประกอบภายในโรงงาน ส่วนชิ้นหล่อและชิ้นหัดรูปจากคู่ค้าด้านการหล่อแบบตายแม่พิมพ์ | สามารถปรับรูปทรงด้ามจับภายในแพลตฟอร์มได้โดยไม่ต้องสร้างเครื่องมือใหม่ แต่การเปลี่ยนชิ้นหล่อหมายถึงการสั่งผลิตกับคู่ค้าและการตรวจสอบชิ้นแรกของคู่ค้าคนนั้น |
| การประกอบตัวเข้ารหัสบัตร | ภายในโรงงาน | ตัวเข้ารหัสบัตรคืออุปกรณ์ที่ทีมรับเชิญของคุณสัมผัสทุกกะ การทราบวิธีประกอบและเวอร์ชันเฟิร์มแวร์ที่ชัดเจนจึงช่วยให้การออกบัตรทำซ้ำได้อย่างสม่ำเสมอ |
| ซอฟต์แวร์โรงแรม | แพลตฟอร์มของคู่ค้า โดยมีการตั้งค่า การเชื่อมต่อระบบ และการสนับสนุนการติดตั้งภายในโรงงาน | คุณสมบัติของแอปและระบบคลาวด์เปลี่ยนตามรอบการเปิดตัวของบุคคลที่สาม สิ่งที่เราควบคุมคือการตั้งค่า การทดสอบการเชื่อมต่อ และช่องทางการสนับสนุน |
| เครื่องมือและการผลิตแม่พิมพ์ | โรงงานแม่พิมพ์ของคู่ค้า โดยติดตามและเป็นเจ้าของเครื่องมือตามสัญญาเป็นลายลักษณ์อักษร | ต้นทุนและกรรมสิทธิ์ในเครื่องมือระบุแยกต่างหากในใบเสนอราคา คุณจึงทราบว่ากำลังจ่ายค่าสินทรัพย์หรือค่าชำระขั้นตอนการพัฒนา |
| การรับรองจากห้องทดสอบบุคคลที่สาม | ไม่ให้บริการ การทดสอบจ้างห้องทดสอบที่ได้รับการรับรอง และใบรับรองออกโดยห้องทดสอบ | ไม่มีใครในอาคารนี้สามารถรับรองกุญแจได้ แต่สิ่งที่เรา�ทำได้คือจัดหารายงานและคำประกาศเฉพาะรุ่นที่ห้องทดสอบออกให้สำหรับรุ่นนั้น |
| การติดตั้งในพื้นที่ต่างประเทศ | ไม่ให้บริการ การติดตั้งดำเนินการโดยทีมของคุณหรือผู้ติดตั้งในท้องถิ่น | คุณภาพการติดตั้งยังเป็นความรับผิดชอบของผู้ที่รับประกันงานในพื้นที่ โรงงานจัดหาเอกสาร การอบรม และการวินิจฉัยจากระยะไกลแทน |
สองแถวที่ทำให้เกิดความประหลาดใจมากที่สุด อันดับแรกคือซอฟต์แวร์ แอปที่ตั้งค่าบน Tuya Smart หรือ TTLOCK ไม่ใช่แอปที่โรงงานเป็นเจ้าของ ผู้ซื้อที่ต้องการแอปของตนเองกำลังซื้อโครงการซอฟต์แวร์ ซึ่งอธิบายไว้ที่ OEM และ ODM อันดับที่สองคือการรับรอง โรงงานที่ระบุว่าได้รับการรับรองตามมาตรฐานมักหมายถึงระบบบริหารคุณภาพ ไม่ใช่กุญแจในกล่อง ความแตกต่างนี้อธิบายไว้ที่ เอกสารการรับรองและการปฏิบัติตามข้อกำหนด และ มาตรฐานที่เราอ้างอิง ทั้งสองเรื่องรับมือได้ถูกกว่าหากทราบก่อนสร้างเครื่องมือมากกว่าหลังจากนั้น
งานที่ทำภายในโรงงานอย่างแท้จริงอยู่ในส่วนเชิงกลไก ตัวกล่องสแตนเลส 201 ชุดกุญแจโรงแรมแบบ No. 2 และชุดด้ามจับที่ประกอบและทดสอบภายใต้หลังคาเดียวกัน เรื่องนี้สำคัญเพราะกุญแจบัตรโรงแรม เช่น SLK-2020 ขนาด 306 mm x 75 mm x 15 mm ถูกประเมินจากการใช้งานกับประตู ไม่ใช่จากแผ่นข้อมูล และผู้ที่ประกอบตัวกล่องก็คือผู้ที่สามารถแก้ไขปัญหาการสวมสนิทในชุดผลิตถัดไปได้ บานประตูภายในที่ใช้งานจริงมักมีความหนา 38 mm ถึง 55 mm การสำรวจจึงบันทึกความหนาของบานประตูแต่ละบานเป็นระยะ 1 mm แทนการเชื่อถือแบบก่อนสร้าง

ผู้ผลิตถูกพิจารณาจากคำสั่งซื้อครั้งที่สอง
คำสั่งซื้อครั้งแรกคือการผลิตตัวอย่างโดยให้ความสำคัญเป็นพิเศษ ส่วนคำสั่งซื้อครั้งที่สองจะเผยให้เห็นว่า แนวการผลิต กระบวนการคุณภาพ และเอกสารต่าง ๆ ยังคงได้มาตรฐานเมื่อไม่มีใครกำกับดูหรือไม่
- การประกอบและการทดสอบอยู่ในสายการผลิตเดียวกันตลอดโครงการของคุณ
- ทุกหน่วยมีการติดตามย้อนกลับไปยังกะประกอบได้
- ชุดเอกสารออกจากบันทึกของรุ่นสินค้า ไม่ได้สร้างใหม่สำหรับแต่ละคำสั่งซื้อ
สถานี
สถานีกระบวนการที่คุณตรวจสอบได้
หกสถานีเป็นเจ้าของหลักฐาน แต่ละสถานีผลิตเอกสาร และเอกสารคือประเด็นสำคัญ สถานีที่ไม่มีบันทึกไม่สามารถตรวจสอบได้ มีแต่การสังเกตเท่านั้น รายการด้านล่างคือเส้นทางที่ผู้ซื้อเดินติดตามระหว่างการเยี่ยมชม และลำดับนี้ตรงกับการไหลของกุญแจตั้งแต่ชิ้นส่วนจนถึงกล่องที่พร้อมส่งมอบ
| สถานี | สิ่งที่เกิดขึ้น | เอกสารที่ผลิต |
|---|---|---|
| การตรวจรับชิ้นส่วนเข้า | ชิ้นส่วนถูกตรวจเทียบกับแบบก่อนสร้างเมื่อรับเข้า ได้แก่ ขนาดชุดกุญแจแบบฝัง ลักษณะพื้นผิวหลังชุบโลหะ รุ่นของบอร์ด และรหัสวันที่ของแบตเตอรี่ โดยแต่ละล็อตจะถูกปฏิเสธหรือรับรองเป็นล็อต | บันทึก IQC พร้อมหมายเลขล็อต จำนวนที่สุ่มตรวจ และค่าที่วัดได้ ลงลายเซ็นโดยผู้ตรวจสอบ |
| การประกอบย่อย | ชุดกุญแจแบบฝัง ลิ้น สปริง คลัตช์ และด้ามจับถูกประกอบและปรับตั้ง พร้อมติดป้ายระบุหน่วยเพื่อให้ติดตามกลับไปยังสถานีและกะที่พบข้อบกพร่องได้ | บัตรเดินทางหรือป้ายงานระหว่างดำเนินการที่ติดตามหน่วยผ่านทุกสถานี |
| การเขียนโปรแกรมเฟิร์มแวร์ | เวอร์ชันที่อนุมัติแล้วถูกเขียนผ่านอุปกรณ์เขียนโปรแกรมและผูกกับหมายเลขอนุกรณ์ หากเขียนไม่สำเร็จ หน่วยนั้นจะถูกปฏิเสธแทนที่จะเขียนใหม่จนกว่าจะผ่าน | บันทึกเวอร์ชันเฟิร์มแวร์แยกตามชุดผลิต พร้อมช่วงหมายเลขอนุกรณ์และตัวระบุเวอร์ชัน |
| การทดสอบฟังก์ชันปลายสายการผลิต | บันทึกหนึ่งรายการต่อหน่วย ได้แก่ การอ่านบัตรที่ 13.56 MHz การตรวจสอบแรงดันและการสัมผัสของเซลล์ 4 x AA การตรวจสอบการเปิดด้วยกุญแจกลไก การยืนยันความล่าช้าในการล็อกอัตโนมัติและการแจ้งเตือนแบตเตอรี่ต่ำ | บันทึกการทดสอบแยกตามหมายเลขอนุกรณ์ พร้อมผลผ่านหรือไม่ผ่านและผู้ตรวจสอบที่เข้าเวร |
| การตรวจสอบกล่องที่บรรจุ | จำนวนกล่อง ถุงอุปกรณ์เสริม ภาษาของคู่มือ ข้อความบนฉลาก และบาร์โค้ดถูกเปรียบเทียบกับต้นแบบที่อนุมัติก่อนปิดผนึก | รายการตรวจสอบการบรรจุและบันทึกฉลากกล่องที่เชื่อมโยงกับหมายเลขคำสั่งซื้อ |
| การอนุมัติส่งมอบ | จำนวนพาเลทหรือตู้คอนเทนเนอร์ สภาพกล่อง และชุดเอกสารถูกตรวจสอบให้ตรงกันก่อนสินค้าออกจากอาคาร | ใบอนุมัติส่งมอบ ใบรายการบรรจุ และรายงานการตรวจสอบที่ออกให้กับการส่งมอบแต่ละครั้ง |
การทดสอบปลายสายการผลิตเป็นสถานีที่ผู้ซื้อขอดูถึงสองครั้ง เพราะเป็นการทดสอบเดียวที่ตรวจสอบทุกหน่วย ไม่ใช่เพียงตัวอย่าง ดังนั้นคำสั่งซื้อจำนวน 200 หน่วยจึงให้ผลการทดสอบ 200 รายการ โดยหนึ่งรายการต่อหนึ่งหมายเลขประจำหน่วย ผู้ซื้อสามารถขอช่วงหมายเลขประจำหน่วยในหมายเหตุการส่งมอบและนำไปเปรียบเทียบกับบันทึกได้ การเยี่ยมชม 90 นาทีเพียงพอที่จะดูหน่วย 3 หน่วยผ่านขั้นตอนบนเวิร์กเบงตั้งแต่การอ่านบัตรจนถึงการใช้กุญแจซ้อนสำรอง ซึ่งเป็นคำตอบเชิงปฏิบัติต่อคำถามว่าการทดสอบเป็นกระบวนการจริงหรือไม่ เกณฑ์คุณภาพขั้นตอนอื่น ๆ รวมถึงกฎการสุ่มตัวอย่างและการจัดการกรณีที่ไม่ผ่าน ได้อธิบายไว้ที่ การควบคุมคุณภาพ และ การผลิต
การจัดกำหนดการ
ขนาดกำลังการผลิตและความเหมาะสมกับคำสั่งซื้อ
กำลังการผลิตเป็นเรื่องของการจัดกำหนดการ ไม่ใช่ตัวเลขหัวเรื่อง โรงงานขนาดนี้ใช้สายการผลิตแบบผสม ดังนั้นสิ่งที่เปลี่ยนแปลงระหว่างโปรไฟล์คำสั่งซื้อคือวิธีโหลดสายการผลิตและความถี่ที่การผลิตถูกหยุดขัดจังหวะ ไม่ใช่ตัวเลขกำลังการผลิตเดียวที่ใช้ได้กับทุกรุ่น ตารางต่อไปนี้อธิบายตรรกะที่ผู้วางแผนใช้ ส่วนตัวเลขที่สำคัญสำหรับคำสั่งซื้อของคุณจะแจ้งเป็นรายคำสั่งซื้อ
| โปรไฟล์คำสั่งซื้อ | ส่วนผสมของรุ่น | อุปกรณ์ที่เกี่ยวข้อง | จำนวนการตั้งค่าในรอบการผลิต | สิ่งที่เปลี่ยนแปลงในการจัดกำหนดการ |
|---|---|---|---|---|
| คำสั่งซื้อทดลอง | ไม่กี่รุ่น จำนวนน้อย ใช้สำหรับทดสอบตลาดหรือโครงการเดียว | ไม่มี ใช้รุ่นสำเร็จรูปจากแคตตาล็อก | 1 การตั้งค่า | กำหนดเข้าในช่วงว่างระหว่างรอบการผลิตขนาดใหญ่ โดยใช้ตัวล็อกร่วมกัน และมีเฉพาะงานบรรจุและติดฉลากที่จัดเตรียมเฉพาะ |
| คำสั่งซื้อซ้ำตามแคตตาล็อก | รุ่นที่เป็นที่รู้จักตามช่วงเวลาที่สม่ำเสมอ มักเป็นผิวสีเดิม | ไม่มี | 1 การตั้งค่า | วางแผนเป็นช่วงผลิตซ้ำ โดยสามารถจองวัสดุก่อนยืนยันคำสั่งซื้อ และอุปกรณ์ทดสอบได้รับการตั้งค่าสำหรับชุดการผลิตนั้นแล้ว |
| ตู้คอนเทนเนอร์หลายรุ่น | หลายกลุ่มผลิตภัณฑ์ในการส่งมอบเดียว เช่น ล็อกโรงแรมแบบใช้บัตร ล็อกรหัส และล็อกประตูกระจกรวมกัน | ไม่มี เว้นแต่เป็นผิวสีใหม่ | 3 ถึง 6 การตั้งค่า | จัดลำดับตามกลุ่มผลิตภัณฑ์เพื่อรวมการเปลี่ยนสีไว้ด้วยกัน รุ่นสุดท้ายที่เสร็จสิ้นจะกำหนดวันส่งมอบ ซึ่งเป็นเหตุผลที่การเปลี่ยนแปลงล่าช้าของรุ่นหนึ่งส่งผลให้ทั้งตู้คอนเทนเนอร์เลื่อน |
| โครงการ OEM | รุ่นหนึ่งหรือสองรุ่นที่ใช้แบรนด์ของผู้ซื้อ บรรจุภัณฑ์แบบคงที่ และการกำหนดค่าเฟิร์มแวร์ | เส้นตัดแผงบรรจุภัณฑ์และแผ่นพิมพ์ ไม่มีอุปกรณ์ผลิตล็อก | 2 การตั้งค่า | จองไว้ตามการคาดการณ์ที่ผู้ซื้อยืนยันแล้ว โดยการอนุมัติงานภาพและตัวอย่างมาตรฐานเป็นเงื่อนไขในการจองช่วงผลิต และกล่องที่ยังไม่ได้รับอนุมัติจะเก็บล็อกไว้แทนการกระทบสายการผลิต |
| การพัฒนา ODM | เคสใหม่ ตำแหน่ง PCBA หรือตำแหน่งอ่านบัตรใหม่ พร้อมอัตลักษณ์รุ่นของตัวเอง | แม่พิมพ์ เลย์เอาต์ PCB อุปกรณ์ยึดงาน และอุปกรณ์ทดสอบเฉพาะ | 1 การตั้งค่าหลังการตรึงข้อกำหนด | หลักการสำคัญของการพัฒนามาก่อนเวลาสายการผลิต ได้แก่ เครื่องมือ ชิ้นงานชิ้นแรก การตรวจสอบยืนยัน และการตรึงข้อกำหนด ส่วนช่วงผลิตจำนวนมากจะจองได้หลังจากลงนามตัวอย่างมาตรฐานเท่านั้น |
ผลในทางปฏิบัติคือคำสั่งซื้อสองรายการที่มีจำนวนเท่ากันอาจมีกำหนดการต่างกัน เพราะรายการหนึ่งมีการเปลี่ยนผิวสี ส่วนอีกรายการไม่มี การเปลี่ยนผิวสีจะถูกจัดเป็นชุด ดังนั้นสีที่กำลังผลิตอยู่แล้วจะเข้าร่วมช่วงผลิตที่มีอยู่ ขณะที่สีใหม่จะรอรอบการชุบสี ส่วนผสมผลิตภัณฑ์ก็มีความสำคัญในเหตุผลเดียวกัน ตู้คอนเทนเนอร์ที่ครอบคลุม 3 กลุ่มต้องมีการตั้งค่า 3 ครั้ง ขณะที่ตู้คอนเทนเนอร์ของรุ่นเดียวต้องมีการตั้งค่าเพียงครั้งเดียว นี่คือเหตุผลที่คำตอบเรื่องระยะเวลาการผลิตแจ้งเป็นรายคำสั่งซื้อแทนการเผยแพร่เป็นตัวเลขทั่วไป และเป็นเหตุผลที่การยืนยันรายการรุ่นตั้งแต่เร็วมีคุณค่ามากกว่าการระบุวันชำระเงินล่วงหน้า
การตรวจสอบยืนยัน
ระดับหลักฐานตั้งแต่ภาพถ่ายจนถึงการตรวจสอบ ณ สถานที่
หลักฐานแบ่งเป็นระดับ และผู้ซื้อควรทราบว่าข้อกล่าวอ้างใดอยู่ในระดับใดก่อนถือเป็นหลักฐาน ห้าระดับต่อไปนี้ใช้กับข้อกล่าวอ้างเกี่ยวกับโรงงานทุกข้อ รวมถึงข้อกล่าวอ้างในหน้านี้
| ระดับ | ความหมาย | วิธีที่ผู้ซื้อขอหลักฐาน |
|---|---|---|
| L1 - ภาพถ่ายและวิดีโอ | ภาพของสถานี เวิร์กเบง และสินค้าที่บรรจุแล้ว โดยปกติจัดส่งพร้อมรุ่นผลิตภัณฑ์หรือระหว่างการเสนอราคา | ขอภาพถ่ายที่มีวันที่ของสถานีที่ระบุและชุดผลิตภัณฑ์ตามรุ่น ไม่ใช่แกลเลอรีของอาคาร |
| L2 - วิดีโอสดผ่านสายการผลิต | การเดินชมสถานีตามกำหนดเวลาในระหว่างการผลิต โดยเห็นชุดผลิตภัณฑ์บนกล้อง | จองช่วงเวลาในระหว่างการผลิต ขอช่วงหมายเลขประจำหน่วยและใบสั่งงานที่แสดงบนหน้าจอ เพื่อให้จับคู่ชุดผลิตภัณฑ์กับการส่งมอบได้ |
| L3 - เอกสารรายรุ่น | แบบ Drawing แบบทดสอบ เอกสารรับรอง เนื้อหาฉลาก และคู่มือสำหรับหมายเลขรุ่นที่สั่งซื้ออย่างเจาะจง | ขอชุดเอกสารของรุ่นนั้น และตรวจสอบว่าหมายเลขรุ่นในแต่ละหน้าตรงกับคำสั่งซื้อ |
| L4 - การตรวจสอบโดยบุคคลที่สาม | การตรวจสอบโดยหน่วยงานที่ผู้ซื้อระบุ ตามรายการตรวจสอบที่เขียนไว้ ก่อนการส่งมอบ | ระบุหน่วยงาน ตกลงรายการตรวจสอบและแผนสุ่มตัวอย่าง และเปิดเผยรายงานก่อนการชำระเงินส่วนที่เหลือ |
| L5 - การตรวจสอบ ณ สถานที่ | การเยี่ยมชมพื้นที่ใน Shenzhen เดินชมสถานีและอ่านบันทึกข้อมูลในสถานที่ | ตกลงวันที่ผ่าน การชมโรงงาน ส่งคำถามการตรวจสอบล่วงหน้า และนำรายการรุ่นที่ตั้งใจจะสั่งซื้อมาด้วย |
ข้อโต้แย้งส่วนใหญ่เกี่ยวกับโรงงานเป็นข้อโต้แย้งเกี่ยวกับระดับของหลักฐาน ไม่ใช่ความจริงหรือเท็จ ภาพถ่ายพิสูจน์ได้ว่ามีเวิร์กเบงอยู่จริง แต่ไม่ได้พิสูจน์ว่าชุดผลิตภัณฑ์ผ่านเวิร์กเบงนั้น การเรียกดูสดพิสูจน์ได้ว่าชุดผลิตภัณฑ์กำลังผลิตอยู่ แต่ไม่ได้พิสูจน์ว่าผิวสีตรงกับตัวอย่างที่อนุมัติ ชุดเอกสารประจำรุ่นพิสูจน์ได้ว่าสิ่งใดได้รับการทดสอบ แต่ไม่ได้พิสูจน์ว่าสินค้าใดอยู่ในกล่อง การใช้เอกสาร L3 ร่วมกับการตรวจสอบ L4 เป็นแพ็กเกจมาตรฐานสำหรับคำสั่งซื้อครั้งแรก ส่วน L5 เป็นระดับที่ผู้ซื้อใช้เมื่อความสัมพันธ์กับโรงงานมีขนาดมากพอที่จะคุ้มค่าการเดินทางบิน เอกสารเบื้องหลังระดับเหล่านี้ดูแลไว้ที่ ห้องปฏิบัติการทดสอบ และ ศูนย์เอกสารด้านการปฏิบัติตามข้อกำหนด
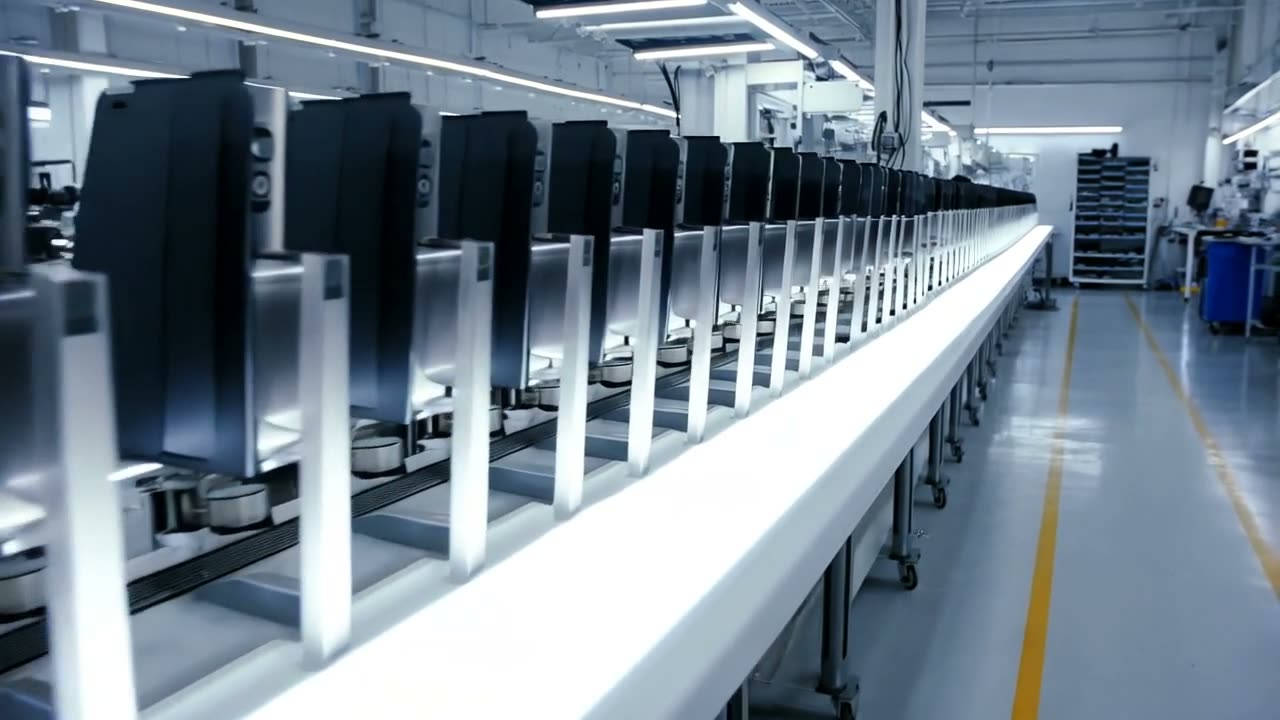
สายการผลิตที่ใช้ประกอบคำสั่งซื้อซ้ำ
คลิปนี้ถ่ายตามสายการประกอบ: หน่วยที่อยู่ในอุปกรณ์ยึดงาน เครื่องมือและถาดอะไหล่ที่เรียงตามลำดับ รวมถึงการตรวจสอบชุดเดียวกันที่สถานีทุกแห่ง นี่คือการจัดวางที่ใช้ผลิตคำสั่งซื้อซ้ำของคุณ และเป็นเหตุผลที่การส่งมอบชุดที่สองได้รับการกำหนดราคาและกำหนดการเช่นเดียวกับการส่งมอบชุดแรก
การเยี่ยมชม
เส้นทางตรวจสอบ 90 นาที
เวลา 90 นาทีเพียงพอที่จะดูหกสถานีและอ่านบันทึกข้อมูล หากวางเส้นทางไว้ล่วงหน้าแทนการดำเนินการตามสถานการณ์ ลำดับการเยี่ยมชมด้านล่างเป็นไปตามการไหลเชิงกายภาพของล็อก ซึ่งเป็นลำดับที่ปัญหาคุณภาพมีแนวโน้มปรากฏ
นาทีที่ 1 ถึง 10: แผนผังรุ่นและสำนักงาน การเยี่ยมชมเริ่มจากแคตตาล็อก ไม่ใช่สายการผลิต: 6 กลุ่ม 70 รุ่น รุ่นล็อกโรงแรม RFID แบบใช้บัตร 20 รุ่น และรุ่นที่คุณตั้งใจจะสั่งซื้อ จุดประสงค์คือยืนยันว่ารุ่นนั้นเป็นเส้นทางการผลิต ไม่ใช่เพียงภาพถ่าย สิ่งที่ถ่ายภาพ: แผงจัดแสดงรุ่นและแผนผังของพื้นที่ สิ่งที่ไม่ถ่ายภาพ: งานออกแบบบรรจุภัณฑ์ของผู้ซื้อรายอื่นบนโต๊ะข้างเคียง
นาทีที่ 10 ถึง 30: คลังวัสดุเข้าและเวิร์กเบง IQC ดูการตรวจสอบล็อตวัสดุเทียบกับ Drawing และขอดูบันทึก IQC ที่กรอกเสร็จแล้วพร้อมหมายเลขล็อต คำถามที่เป็นประโยชน์คือจะทำอย่างไรกับล็อตที่ถูกปฏิเสธ ไม่ใช่ชั้นวางสะอาดเพียงใด สิ่งที่ถ่ายภาพ: เวิร์กเบง เครื่องมือวัด และบันทึกแบบว่าง สิ่งที่ไม่ถ่ายภาพ: ฉลากของซัพพลายเออร์ที่ระบุชื่อคำสั่งซื้อของลูกค้าอื่น
นาทีที่ 30 ถึง 55: การประกอบย่อยและเฟิร์มแวร์ สถานีที่สาม: หน่วยที่กำลังประกอบ ติดป้าย และติดตามข้อมูล สถานีที่สี่: บอร์ดที่กำลังเขียนเฟิร์มแวร์ที่อุปกรณ์ยึดงาน โดยเปิดบันทึกเวอร์ชันไว้บนหน้าจอ สิ่งที่ถ่ายภาพ: การ์ดเดินทางและอุปกรณ์ตั้งโปรแกรม สิ่งที่ไม่ถ่ายภาพ: หน้าจอพารามิเตอร์ของอุปกรณ์ยึดงาน ซึ่งมีการตั้งค่าการผลิตอยู่
นาทีที่ 55 ถึง 75: เวิร์กเบ็ตรวจปลายสายการผลิต สถานีที่ห้า: ดูหน่วยอย่างน้อย 3 หน่วยผ่านการทดสอบครบถ้วน รวมถึงการอ่านบัตรที่ 13.56 MHz การตรวจสอบเซลล์ 4 x AA และการใช้กุญแจซ้อนสำรองเชิงกลไก ขอบันทึกการทดสอบของช่วงหมายเลขประจำหน่วยที่อยู่ตรงหน้า สิ่งที่ถ่ายภาพ: เวิร์กเบงและหน้าบันทึกการทดสอบที่ปิด
นาทีที่ 75 ถึง 90: สินค้าบรรจุและโต๊ะปล่อยสินค้า จุดยืนที่หก: กล่องที่ปิดผนึก เปรียบเทียบฉลากกับตัวอย่างที่อนุมัติแล้ว และเอกสารปล่อยสินค้าสำหรับการจัดส่ง ถ่ายภาพ: ภายนอกกล่อง ใบรายการบรรจุ และใบปล่อยสินค้า ไม่ถ่ายภาพ: กล่องที่เปิดแล้วของคำสั่งซื้อสินค้าสำเร็จรูปของผู้ซื้อรายอื่น
เส้นทางการเยี่ยมชมถูกจัดลำดับให้เน้นเอกสารก่อนเครื่องจักร เครื่องจักรสามารถซื้อมาได้ แต่ระบบบันทึกข้อมูลไม่สามารถติดตั้งเพียงเพื่อการเยี่ยมชมได้ ข้อจำกัดทั้งสองข้อเป็นข้อจำกัดในทางปฏิบัติ: การเยี่ยมชมแสดงกระบวนการที่ดำเนินอยู่ในวันดังกล่าว และไม่ครอบคลุมรุ่นที่ไม่ได้อยู่ในสายการผลิต ผู้ซื้อที่ต้องการดูรุ่นเฉพาะควรจองการเยี่ยมชมตามช่วงเวลาผลิตของรุ่นนั้น นั่นจึงเป็นเหตุผลที่วันที่เยี่ยมชมโดยทั่วไปจะตกลงหลังจากรายการรุ่น ไม่ใช่ก่อนหน้านั้น การเยี่ยมชมโรงงานจัดขึ้นตามรายการรุ่นที่ตกลงไว้และช่วงเวลาผลิตที่ยืนยันแล้ว แทนการจัดตามคำขอ ส่วนการจัดการการขนส่งและการบรรทุกหลังการเยี่ยมชมอยู่ในหัวข้อ โลจิสติกส์และการจัดส่ง และ ห่วงโซ่อุปทาน
ขอบเขต
สิ่งที่โรงงานนี้ไม่ทำ
ไม่รวม: การติดตั้งภายในประเทศ บริการจากหน่วยงานรับรอง การรับประกันสินค้าคงคลังของทั้งแคตตาล็อก และการพัฒนาชิปซิลิกอนแบบเฉพาะ เราไม่ได้ตั้งใจปิดช่องว่างเหล่านี้ แต่เหล่านี้คือขอบเขตของโรงงานที่สร้างกุญแจและจัดทำเอกสารสิ่งที่ได้สร้างขึ้น
- เราไม่ติดตั้งกุญแจในประเทศของคุณ การติดตั้งเป็นงานของช่างในท้องถิ่นซึ่งมีความรับผิดในท้องถิ่น และทีมงานจากโรงงานที่มาเป็นเวลา 2 สัปดาห์ไม่สามารถให้บริการอาคารได้ในภายหลัง เอกสาร โปรแกรมฝึกอบรม และการวินิจฉัยระยะไกลที่ทดแทนการติดตั้งอยู่ในหัวข้อ การสนับสนุนการติดตั้ง
- เราไม่ทำหน้าที่หน่วยงานรับรอง รายงานการทดสอบออกโดยห้องปฏิบัติการ ส่วนใบรับรองของโรงงานเป็นการรับรองระบบคุณภาพ ไม่ใช่ตัวกุญแจ รายงานเฉพาะรุ่นจัดส่งเมื่อร้องขอ และไม่มีใครในที่นี้ลงนามในคำประกาศแทนห้องปฏิบัติการ
- เราไม่มีสินค้าคงคลังของทั้ง 70 รุ่น ชิ้นส่วนและรุ่นที่พบบ่อยจัดเก็บไว้เพื่อให้บริการ ส่วนรุ่นนอกเหนือจากสายการผลิตปกติจะถูกจัดเข้าตารางผลิต ไม่ได้หยิบจากชั้นวาง ผู้ซื้อที่ต้องการส่งมอบทันทีควรยืนยันว่ารุ่นใดมีสินค้าคงคลัง ณ เวลาสั่งซื้อ
- เราไม่พัฒนาชิปซิลิกอนแบบเฉพาะ การออกแบบตัวอ่านและระบบวิทยุใช้โมดูลที่พิสูจน์แล้วที่ 13.56 MHz และแพลตฟอร์มที่ได้รับอนุญาต ชิปที่ออกแบบเฉพาะคือโครงการด้านเซมิคอนดักเตอร์ที่มีรอบเวลาหลายปีของตัวเอง ไม่ใช่โครงการสร้างกุญแจ
- เราไม่รับประกันใบรับรอง ราคา MOQ หรือระยะเวลาผลิตก่อนที่จะกำหนดรุ่นและตลาด ตัวเลขทั้งสี่ข้อนี้เป็นข้อมูลเฉพาะของคำสั่งซื้อแต่ละรายการ และจะได้รับการยืนยันเป็นลายลักษณ์อักษรพร้อมใบเสนอราคา
ทุกสิ่งภายในขอบเขตเป็นงานปกติ: ตัวกุญแจ แผงวงจร การสร้างเฟิร์มแวร์ การอนุมัติผิวเสร็จ การตรวจสอบกล่อง เอกสารรุ่น และสื่อการฝึกอบรม การปฏิเสธทั้งสี่ข้อควรได้รับการกล่าวถึง เพราะแต่ละข้อมีเป็นครั้งคราวที่มีการร้องขอ และการปลอมแปลงมักมีต้นทุนสูงเสมอ ตัวแทนจำหน่ายที่ต้องการคู่ค้าในท้องถิ่นเพื่อให้บริการติดตั้งจะได้รับการสนับสนุนที่ดีกว่าจากโครงการคู่ค้าในหัวข้อ การเป็นตัวแทนจำหน่าย ส่วนผู้ซื้อที่ต้องการผลิตแบบฉลากส่วนตัวแทนการพัฒนาสินค้าใหม่ ควรเริ่มต้นที่ ฉลากส่วนตัว โครงสร้างของบริษัทและธุรกิจที่เราเลือกไม่รับดำเนินการอธิบายไว้ในหัวข้อ เกี่ยวกับเรา
FAQ
คำถามเกี่ยวกับผู้ผลิตที่ผู้ซื้อส่งก่อนการเยี่ยมชม
มีกี่รุ่นที่ผลิตขึ้นทั้งหมดภายในโรงงาน?
ไม่มีเปอร์เซ็นต์ใดเป็นคำตอบได้ เพราะขั้นตอนการผลิตแตกต่างกันไปตามรุ่น ตัวกุญแจเชิงกล การประกอบแผงวงจร การแฟลชเฟิร์มแวร์ และการทดสอบปลายสายการผลิตดำเนินการภายในโรงงาน ส่วนการชุบผิว ชิ้นหล่อ การผลิต PCB เปล่า และแพลตฟอร์มซอฟต์แวร์เป็นงานของพันธมิตร ชุดเอกสารของรุ่นเฉพาะจะระบุขั้นตอนการผลิตของรุ่นนั้น ส่วนคอลัมน์สถานะด้านบนเป็นกฎทั่วไป
ชิ้นส่วนใดของกุญแจมาจากพันธมิตร?
การชุบผิวและการปรับผิว ชิ้นหล่อและชิ้นอัดรีด การผลิต PCB เปล่าและการวาง SMT รวมถึงแพลตฟอร์มแอปของบุคคลที่สาม ชื่อของพันธมิตรแต่ละรายจะระบุไว้ในชุดเอกสารรุ่นเมื่อร้องขอ และการเปลี่ยนพันธมิตรแต่ละครั้งจะถือเป็นการเปลี่ยนแปลงของรุ่น ไม่ใช่การเปลี่ยนวัสดุตามปกติ
คุณสามารถรับรองกุญแจสำหรับตลาดของเราได้หรือไม่?
ไม่ได้ การรับรองออกโดยห้องปฏิบัติการที่ได้รับการรับรอง และใบรับรองเป็นของรุ่นที่ได้รับการทดสอบ สิ่งที่โรงงานจัดให้คือการส่งตัวอย่าง เอกสารทางเทคนิค และรายงานเฉพาะรุ่นที่ห้องปฏิบัติการออกให้ เอกสารที่แต่ละตลาดคาดหวังมีไว้ในหัวข้อ ใบรับรอง
คุณสามารถติดตั้งกุญแจในประเทศของเราได้หรือไม่?
ไม่ได้ การติดตั้งดำเนินการโดยทีมของคุณหรือช่างติดตั้งในท้องถิ่น โดยมีเอกสารจากโรงงาน โปรแกรมฝึกอบรม และการวินิจฉัยระยะไกลรองรับ สาเหตุคือความรับผิดและระยะเวลาตอบสนอง: ทีมงานที่บินเข้ามาไม่สามารถกลับมาภายใน 48 ชั่วโมงได้เมื่อประตูหนึ่งบานในอาคาร 200 ห้องอ่านบัตรไม่ถูกต้อง
คุณมีสินค้าคงคลังของทั้งแคตตาล็อกหรือไม่?
ไม่มี รุ่นที่พบบ่อยและชิ้นส่วนบริการจัดเก็บไว้ ส่วนรุ่นนอกเหนือจากสายการผลิตปกติจะถูกจัดเข้าตารางผลิต สถานะสินค้าคงคลังยืนยันแยกรายรุ่น ณ เวลาสั่งซื้อ ส่วนรายการอะไหล่ที่ให้บริการชุดติดตั้งอยู่ในหัวข้อ อะไหล่สำรอง
เราสามารถถ่ายภาพอะไรได้บ้างในระหว่างการเยี่ยมชมโรงงาน?
สถานีงาน โต๊ะทำงาน เครื่องมือวัด เอกสารว่าง ภายนอกกล่อง และเอกสารของคำสั่งซื้อของคุณเอง ไม่ถ่ายภาพงานออกแบบบรรจุภัณฑ์ของผู้ซื้อรายอื่น ฉลากผู้จัดจำหน่ายที่มีชื่อลูกค้ารายอื่น กล่องที่เปิดแล้วของคำสั่งซื้อสินค้าสำเร็จรูป หรือหน้าจอพารามิเตอร์ของอุปกรณ์ยึดชิ้นงาน เส้นทางและข้อจำกัดอยู่ด้านบน และการเยี่ยมชมจองผ่าน การเยี่ยมชมโรงงาน
ตรวจสอบขีดความสามารถ จากนั้นจองการตรวจประเมิน
ส่งรายการรุ่น ตลาดปลายทาง และระดับหลักฐานที่คุณต้องการ เราจะตอบกลับด้วยขั้นตอนการผลิตของแต่ละรุ่น เอกสารที่มีอยู่ และแผนการเยี่ยมชมที่สอดคล้องกับกำหนดการของคุณ ส่วนนโยบาย MOQ ราคา และระยะเวลาผลิตจะได้รับการยืนยันเป็นลายลักษณ์อักษรพร้อมใบเสนอราคา
ขอใบเสนอราคาติดต่อโต๊ะส่งออกผ่าน WhatsApp