
Última atualização: 31 de outubro de 2026 · Revisado pela engenharia de exportação
Uma fábrica define-se pelo que fabrica internamente e pelo que recusa prometer, não pelo número de modelos.Um catálogo prova que os produtos existem. Somente a lista de estações, a lista de parceiros e as recusas revelam quem os fabrica, e estas três listas são precisamente o que esta página apresenta.
Limite de capacidade
Do que uma fábrica responde
Os compradores partem de uma suposição razoável: um fabricante que lista 70 modelos prontos para produção em 6 famílias tem de fabricar todos eles. Essa suposição mantém-se até à primeira auditoria. Um modelo pode existir num catálogo por várias razões, e apenas uma delas corresponde a uma fabricação integral interna. O corpo pode vir de uma fundição parceira, o acabamento pode ser realizado por uma oficina de galvanização, o firmware pode funcionar numa plataforma licenciada e o certificado pode pertencer a um laboratório que testou uma amostra uma única vez. Nada disso torna a fechadura má. Ocultá-lo impede o comprador de planear.
Por isso, esta página responde à segunda metade da questão, a parte que um catálogo nunca esclarece: onde termina a capacidade. Substitui uma grelha de produtos por três elementos que um gestor de compras pode verificar: que etapas são realizadas dentro das instalações, que estações produzem que documentos e o que uma fábrica desta dimensão não fará, mesmo quando lhe for solicitado. A gama de modelos permanece nas fechaduras de hotel, fechaduras com impressão digital e fechaduras para portas de vidro. Segue-se o rasto de auditoria por trás delas.
Estado
Fabricado internamente, subcontratado ou não oferecido
Cada linha abaixo representa uma capacidade, não um produto. A coluna Estado contém a resposta honesta, e a terceira coluna explica o que muda para o comprador quando a resposta é parceiro ou não oferecido. O estado pode variar consoante o modelo, pelo que o conjunto documental de um modelo específico indica a via de fabricação antes de a encomenda ser confirmada.
| Capacidade | Estado | Porque é importante para si |
|---|---|---|
| Montagem do corpo da fechadura e do mecanismo de encaixe | Interna | O mecanismo de encaixe determina a distância entre o eixo e a barra da porta, o curso do trinco e o comportamento em caso de evacuação; um corpo montado pode ser reverido face ao desenho antes da aplicação do acabamento, o que não é possível com um corpo comprado a terceiros |
| Montagem de PCBA e programação do firmware | Interna para a montagem da placa, programação e testes; fabrico de PCB nu e colocação SMT por um parceiro de placas | Recebe um registo da versão do firmware associado a um intervalo de números de série, e uma alteração da placa constitui uma alteração documentada, não uma substituição anónima |
| Acabamento e galvanização | Linhas de galvanização de parceiros, com aprovação interna do acabamento face a uma referência física | A cor e o comportamento sob_nebulização salina dependem da oficina de galvanização; a aprovação é feita numa amostra assinada, não apenas com base numa fotografia ou num código de cor |
| Fabricação de puxadores e rosetas | Maquinação e montagem internas; fundições e extrusões de um parceiro de fundição injectiva | O formato de um puxador pode ser ajustado dentro da plataforma sem necessidade de novas ferramentas, mas uma fundição alterada exige uma produção do parceiro e a respetiva verificação independente do primeiro artigo |
| Montagem do codificador de cartões | Interna | O codificador é a peça que a sua equipa de receção utiliza em cada turno; uma fabricação conhecida e uma versão de firmware conhecida tornam a emissão de cartões reproduzível |
| Software de hotel | Plataforma de parceiro, com configuração, integração e apoio aoDeployment internos | As funcionalidades da App e da nuvem seguem o ciclo de lançamento de terceiros; aquilo que controlamos é a configuração, os testes de integração e o canal de apoio |
| Ferramentas e fabrico de moldes | Oficina de moldes de parceiro, com ferramentas registadas e propriedade definida no contrato escrito | O custo e a propriedade das ferramentas são indicados separadamente na cotação, para que saiba se está a pagar por um ativo ou por uma etapa de desenvolvimento |
| Certificação por laboratórios de terceiros | Não oferecido; os testes são encomendados a laboratórios acreditados e o certificado é emitido pelo laboratório | Ninguém nestas instalações pode certificar uma fechadura. O que podemos fazer é fornecer o relatório e a declaração específicos do modelo emitidos pelo laboratório para esse modelo |
| Instalação no local no estrangeiro | Não oferecido; a instalação é realizada pela sua equipa ou por um instalador local | A qualidade da instalação permanece a cargo da parte responsável pelo trabalho local; a fábrica fornece documentos, formação e diagnóstico remoto em alternativa |
Duas linhas causam a maioria das surpresas. O software é a primeira: uma App configurada na Tuya Smart ou na TTLOCK não é uma App propriedade da fábrica, e um comprador que precise de uma App própria está a comprar um projeto de software, descrito em OEM e ODM. A certificação é a segunda: uma fábrica que declara estar certificada segundo uma norma costuma estar a descrever o seu sistema de gestão da qualidade, não a fechadura na caixa. A distinção está explicada em certificações e documentos de conformidade e em normas que referenciamos. Ambas as surpresas são mais baratas de absorver antes das ferramentas do que depois.
O trabalho verdadeiramente interno é o componente mecânico: um corpo em aço inoxidável 201, uma fechadura de encaixe de hotel N.º 2 e um conjunto de puxadores montados e testados sob o mesmo teto. Isto importa porque uma fechadura de hotel com cartão como a SLK-2020, com 306 mm x 75 mm x 15 mm, é avaliada na porta e não na ficha técnica, e quem montou o corpo é quem pode corrigir um problema de ajuste no lote seguinte. As folhas interiores em uso costumam medir entre 38 mm e 55 mm, e a vistoria regista cada folha até ao milímetro mais próximo, em vez de confiar no desenho.

Um fabricante é avaliado na segunda encomenda
A primeira encomenda é uma produção de amostras com atenção reforçada. A segunda é a que revela se a linha, o processo de qualidade e a documentação se mantêm quando ninguém está a observar.
- A montagem e os testes permanecem na mesma linha para o seu programa
- Cada unidade possui um rastreio de lote até ao turno de montagem
- O conjunto documental é emitido a partir do registo do modelo, sem ser reconstituído para cada encomenda
Estações
Estações de processo que pode auditar
Seis estações contêm as provas. Cada uma produz um documento, e o documento é o essencial: uma estação sem registo não pode ser auditada, apenas observada. A lista abaixo representa o percurso que um comprador faz durante uma visita, e a ordem corresponde ao fluxo físico de uma fechadura, desde as peças até à caixa libertada.
| Estação | O que acontece | Que documento é produzido |
|---|---|---|
| Inspeção de peças recebidas | As peças são verificadas face ao desenho à receção: dimensões do mecanismo de encaixe, aspeto da galvanização, revisão da placa e código de data da bateria; um lote é rejeitado ou aceite como lote | Registo IQC com número de lote, quantidade amostrada e valores medidos, assinado pelo inspetor |
| Submontagem | O mecanismo de encaixe, o trinco, a mola, o mecanismo de embraiamento e o puxador são montados e ajustados; as unidades são etiquetadas para que um defeito possa ser rastreado até à estação e ao turno | Cartão de seguimento ou etiqueta de trabalho em curso que acompanha a unidade em todas as estações |
| Programação do firmware | A versão aprovada é programada no equipamento de teste e associada a um número de série; uma programação falhada dá origem à rejeição, em vez de ser repetida até passar | Registo da versão do firmware por lote, com o intervalo de números de série e o identificador da compilação |
| Teste funcional de fim de linha | Um registo por unidade: leitura do cartão a 13,56 MHz, verificação da tensão e dos contactos de 4 pilhas AA, verificação do desbloqueio mecânico com chave e confirmação do atraso de bloqueio automático e do alerta de bateria fraca | Registo de testes por número de série, com o resultado de aprovação ou reprovação e o inspetor de serviço |
| Inspeção da caixa embalada | A quantidade de caixas, o saco de acessórios, o idioma do manual, o texto da etiqueta e o código de barras são comparados com a prova aprovada antes da selagem | Lista de verificação de embalagem e registo da etiqueta da caixa associados ao número da encomenda |
| Libertação para expedição | A quantidade de paletes ou contentores, o estado das caixas e o conjunto de documentos são verificados antes de as mercadorias saírem das instalações | Nota de libertação, lista de embalagem e relatório de inspeção emitidos relativamente à expedição |
O teste de fim de linha é a estação que os compradores pedem para ver duas vezes, porque é a única que abrange todas as unidades, e não apenas uma amostra. Assim, uma encomenda de 200 unidades gera 200 registos de teste, um por número de série, e o comprador pode pedir o intervalo de números de série na nota de libertação e compará-lo com o registo. Uma visita de 90 minutos é suficiente para observar três unidades a passarem pela bancada, desde a leitura do cartão até à sobreposição da chave, que é a resposta prática à pergunta sobre se o teste é real. Os controlos de qualidade mais abrangentes, incluindo regras de amostragem e tratamento de falhas, estão descritos em controlo de qualidade e em fabrico.
Planeamento
Escala e adequação às encomendas
A capacidade é uma questão de planeamento, não um número de destaque. Uma fábrica deste tamanho opera uma linha mista, pelo que, entre diferentes perfis de encomenda, muda a forma como a linha é carregada e a frequência com que é interrompida, e não um único valor de produtividade aplicável a todos os modelos. A tabela descreve a lógica utilizada pelo planeador; os números relevantes para a sua encomenda são apresentados para cada encomenda.
| Perfil da encomenda | Composição de modelos | Ferramentas involved | Preparações na produção | O que muda no planeamento |
|---|---|---|---|---|
| Encomenda experimental | Alguns modelos, pequena quantidade, destinada a um teste de mercado ou a um projeto único | Nenhuma; modelos em stock do catálogo | 1 preparação | Agendada numa intervalo entre produções maiores, de modo que o corpo da fechadura é partilhado e apenas a embalagem e a etiquetagem são dedicadas |
| Encomenda de catálogo repetida | Modelos consolidados a intervalos regulares, frequentemente com o mesmo acabamento | Nenhuma | 1 preparação | Planeada como um intervalo recorrente; a vantagem é que o material pode ser reservado antes de a encomenda ser confirmada e o equipamento de teste já está preparado para essa produção |
| Contentor com vários modelos | Várias famílias numa única remessa, por exemplo, fechaduras de hotel com cartão, fechaduras com teclado e fechaduras para portas de vidro em conjunto | Nenhuma, salvo se o acabamento for novo | 3 a 6 preparações | Sequenciadas por família para agrupar as mudanças de cor; o último modelo a ser concluído determina a data da remessa, razão pela qual uma alteração tardia num modelo desloca todo o contentor |
| Programa OEM | Um ou dois modelos com a marca do comprador, embalagem fixa e uma configuração de firmware | Troca de bobina para embalagem e chapas de impressão; sem ferramentas para a fechadura | 2 preparações | Reservada com base na previsão confirmada pelo comprador; a aprovação da arte e da amostra padrão condiciona o intervalo, e uma caixa de cartão não aprovada retém as fechaduras em vez de bloquear a linha |
| Desenvolvimento ODM | Um novo invólucro, PCBA ou posição do leitor, com a sua própria identidade de modelo | Molde, disposição da PCB, ferramentas e um equipamento de teste dedicado | 1 preparação após a congelação | Os marcos de desenvolvimento precedem o tempo de produção: ferramentas, primeiro artigo, validação e congelação; o intervalo de produção em massa só é reservado depois de a amostra padrão ser assinada |
A consequência prática é que duas encomendas com a mesma quantidade podem ter calendários diferentes, porque uma altera o acabamento e a outra não. As mudanças de acabamento são agrupadas, pelo que uma cor que já está em produção integra um intervalo existente, enquanto uma cor nova aguarda uma passagem de galvanização. A composição de produtos importa pelo mesmo motivo: um contentor com produção em 3 famílias exige 3 preparações, e um contentor de um único modelo exige uma. É também por isso que o prazo de uma encomenda é apresentado para cada encomenda, e não publicado, e por isso que a confirmação antecipada da lista de modelos vale mais do que uma data de pagamento antecipada.
Verificação
Níveis de prova, das fotografias à auditoria no local
As provas são classificadas, e o comprador deve saber em que nível se situa uma afirmação antes de a tratar como prova. Os cinco níveis abaixo aplicam-se a qualquer declaração sobre a fábrica, incluindo as declarações desta página.
| Nível | O que é | Como o comprador o obtém |
|---|---|---|
| L1 - Fotografias e vídeo | Imagens de estações, bancadas e mercadoria embalada, normalmente fornecidas com o modelo ou durante uma cotação | Solicite imagens datadas da estação específica e do lote do modelo, e não uma galeria do edifício |
| L2 - Chamada de vídeo em direto na linha | Uma visita guiada programada pelas estações durante uma produção, com o lote visível na câmara | Reserve um intervalo durante a produção; solicite o intervalo de números de série e a ordem de fabrico no ecrã, para que o lote possa ser associado à remessa |
| L3 - Documentos por modelo | Desenhos, relatório de ensaio, declaração, conteúdo da etiqueta e manual do número de modelo exato encomendado | Solicite o pacote documental do modelo e verifique se o número de modelo em cada página corresponde à encomenda |
| L4 - Inspeção por terceiros | Uma inspeção realizada por uma agência indicada pelo comprador, com base numa lista de verificação escrita, antes da remessa | Indique a agência, acorde a lista de verificação e o plano de amostragem, e partilhe o relatório antes do pagamento do saldo |
| L5 - Auditoria presencial | Uma visita ao local em Shenzhen, percorrendo as estações e consultando os registos no local | Acorde uma data através de visita à fábrica, envie antecipadamente as perguntas da auditoria e leve a lista de modelos que pretende encomendar |
A maioria dos litígios sobre uma fábrica diz respeito ao nível da prova, e não à veracidade. Uma fotografia prova que uma bancada existe; não prova que um lote passou por ela. Uma chamada em direto prova que um lote está em produção; não prova que o acabamento corresponde à amostra aprovada. Um pacote documental do modelo prova o que foi testado; não prova o que está na caixa de cartão. A combinação de documentos L3 e uma inspeção L4 é o conjunto habitual para uma primeira encomenda, e L5 é o nível que um comprador utiliza quando a relação comercial é suficientemente importante para justificar uma viagem aérea. Os documentos subjacentes a estes níveis são mantidos em laboratório de ensaios e no centro de documentos de conformidade.
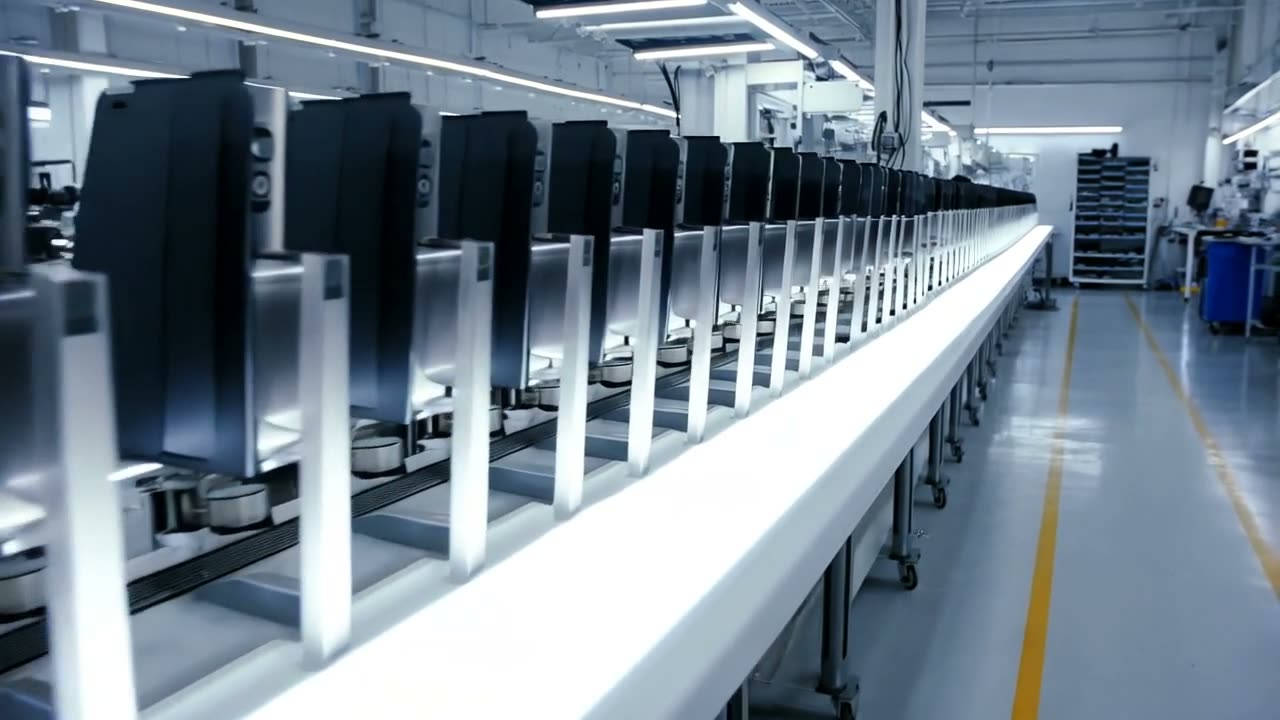
A linha de produção onde uma encomenda repetida é montada
O vídeo percorre a linha de montagem: unidades em ferramentas, utensílios e tabuleiros de peças organizados por ordem, e as mesmas verificações repetidas em cada estação. É esta a organização na sua encomenda repetida é produzida, razão pela qual uma segunda remessa éorcada e agendada da mesma forma que a primeira.
Visita
Percurso de auditoria de 90 minutos
Noventa minutos são suficientes para ver as seis estações e consultar os registos, se o percurso for planeado e não improvisado. A ordem abaixo segue o fluxo físico de uma fechadura, que é a ordem pela qual um problema de qualidade apareceria.
Minutos 1 a 10: mapa de modelos e escritório. A visita começa pelo catálogo, e não pela linha: 6 famílias, 70 modelos, os 20 modelos de fechaduras de hotel com cartão RFID e o modelo que pretende encomendar. O objetivo é confirmar que o modelo corresponde a um processo de produção e não apenas a uma fotografia. Fotografar: o painel de modelos e a planta do layout. Não fotografar: as artes de embalagem de outros compradores nas mesas ao lado.
Minutos 10 a 30: armazém de receção e bancada de IQC. Observe um lote a ser verificado face a um desenho e peça para ver um registo de IQC concluído com um número de lote. A questão útil é o que acontece a um lote rejeitado, e não o grau de limpeza da prateleira. Fotografar: a bancada, os instrumentos de medição e um registo em branco. Não fotografar: etiquetas de fornecedores que mencionam a encomenda de outro cliente.
Minutos 30 a 55: submontagem e firmware. Terceira estação: uma unidade a ser montada, etiquetada e rastreada. Quarta estação: uma placa a ser programada na ferramenta, com o registo da versão aberto no ecrã. Fotografar: o cartão de deslocação e a ferramenta de programação. Não fotografar: o ecrã de parâmetros da ferramenta, que contém as definições de produção.
Minutos 55 a 75: bancada de fim de linha. Quinta estação: observe pelo menos 3 unidades a concluírem o teste completo, incluindo a leitura do cartão a 13,56 MHz, a verificação das 4 pilhas AA e a sobreposição da chave mecânica. Solicite o registo de ensaio do intervalo de números de série que tem à frente. Fotografar: a bancada e uma página do registo de ensaio com dados ocultados.
Minutos 75 a 90: mercadoria embalada e mesa de expedição. Sexta estação: caixas seladas, uma etiqueta comparada com a prova aprovada e os documentos de expedição da remessa. Fotografia: exteriores das caixas, a lista de embalagem e a nota de expedição. Não fotografado: caixas abertas da encomenda final de outro comprador.
O percurso começa deliberadamente pelos registos, e não pelas máquinas. Uma máquina pode ser comprada; um sistema de registos não pode ser instalado para uma visita. Os dois limites são práticos: a visita mostra o processo que está a ser executado nesse dia e não abrange um modelo que não esteja em produção. Um comprador que precise de ver um modelo específico deve reservar a visita para o horário desse modelo, razão pela qual uma data de visita costuma ser acordada depois da lista de modelos, e não antes. Uma visita à fábrica é agendada com base numa lista de modelos acordada e num horário de produção confirmado, e não a pedido; os preparativos de expedição e carregamento que se seguem a uma visita são abrangidos em logística e expedição e cadeia de fornecimento.
Limites
O que esta fábrica não faz
Não incluído: instalação no país, serviços de organismos de certificação, stock garantido de todo o catálogo e desenvolvimento de silício personalizado. Não são lacunas que pretendamos eliminar; constituem o limite de uma fábrica que constrói fechaduras e documenta aquilo que construiu.
- Não instalamos fechaduras no seu país. A instalação é uma atividade local, com responsabilidade local, e uma equipa de fábrica que permanece durante 2 semanas não pode prestar assistência ao edifício depois. Os documentos, a formação e o diagnóstico remoto que a substituem estão em apoio à instalação.
- Não atuamos como organismo de certificação. Um relatório de ensaio é emitido por um laboratório, e um certificado de fábrica descreve um sistema de qualidade, não uma fechadura. Os relatórios específicos de cada modelo são fornecidos mediante pedido, e ninguém aqui assinará uma declaração em nome de um laboratório.
- Não mantém stock de todos os 70 modelos. Peças e modelos comuns são mantidos para assistência; um modelo fora da produção habitual é agendado, não retirado de uma prateleira. Um comprador que precise de entrega imediata deve confirmar quais os modelos em stock no momento da encomenda.
- Não desenvolvemos silício personalizado. O desenho dos leitores e das arquiteturas de rádio utiliza módulos comprovados a 13,56 MHz e plataformas licenciadas; um chip sob medida é um programa de semicondutores com o seu próprio ciclo de vários anos, e não um projeto de fechadura.
- Não prometemos um certificado, um preço, um MOQ ou um prazo de entrega antes de o modelo e o mercado estarem definidos. Esses quatro valores pertencem a uma encomenda específica e são confirmados por escrito juntamente com a cotação.
Tudo dentro deste limite é trabalho corrente: corpos, placas, builds de firmware, aprovação do acabamento, inspeção de caixas, documentos dos modelos e material de formação. Vale a pena机房 expor as quatro recusas, porque cada uma é ocasionalmente solicitada e sempre cara de falsificar. Um distribuidor que procure um parceiro local para instalação é melhor servido pelo programa de parceiros em tornar-se distribuidor, e um comprador que precise de uma produção de marca própria, em vez de um produto novo, deve começar em marca própria. A estrutura da empresa e os negócios que recusamos estão descritos em sobre nós.
FAQ
Perguntas de fabricantes que os compradores enviam antes de uma visita
Quantos dos modelos são construídos inteiramente internamente?
Nenhum único porcentaje permite responder a isso, porque o percurso de fabrico varia consoante o modelo. O corpo mecânico, o conjunto da placa, a gravação do firmware e o teste de fim de linha são realizados internamente. O revestimento, as fundições, a fabricação de PCB vazias e a plataforma de software são trabalhos de parceiros. O pacote documental de um modelo específico indica o seu percurso de fabrico, e a coluna de estado acima representa a regra geral.
Que peças de uma fechadura provêm de parceiros?
O revestimento e o tratamento de superfície, as fundições a pressão e as extrusões, a fabricação de PCB vazias e a colocação SMT, bem como a plataforma de app de terceiros. Cada parceiro é indicado no pacote documental do modelo, mediante pedido, e cada mudança de parceiro é tratada como uma alteração do modelo, e não como uma substituição rotineira.
Podem certificar uma fechadura para o nosso mercado?
Não. A certificação é emitida por um laboratório acreditado, e o certificado pertence ao modelo que foi testado. O que a fábrica fornece é o envio da amostra, o dossier técnico e o relatório específico do modelo emitido pelo laboratório. Os documentos exigidos por cada mercado estão explicados em certificações.
Podem instalar as fechaduras no nosso país?
Não. A instalação é realizada pela sua equipa ou por um instalador local, com documentos da fábrica, formação e diagnóstico remoto como apoio. A razão prende-se à responsabilidade e ao tempo de resposta: uma equipa que viaja de avião não pode regressar em 48 horas quando uma porta de um edifício com 200 quartos lê incorretamente um cartão.
Mantêm stock de todo o catálogo?
Não. Os modelos comuns e as peças de assistência são mantidos, e um modelo fora da produção habitual é agendado para integração na linha. O estado do stock é confirmado por modelo no momento da encomenda, e a lista de peças sobressalentes que apoia uma frota instalada está descrita em peças sobressalentes.
O que podemos fotografar durante uma visita à fábrica?
Estações, bancadas, calibres, registos em branco, exteriores das caixas e os documentos da sua própria encomenda. Não as artes gráficas de embalagens de outros compradores, etiquetas de fornecedores com o nome de outro cliente, caixas abertas de uma encomenda final ou os ecrãs com os parâmetros de configuração. O percurso e os limites estão indicados acima, e a visita é agendada através de a visita à fábrica.
Verifique a capacidade e depois agende a auditoria
Envie a lista de modelos, o mercado de destino e o nível de prova de que precisa. Respondemos com o percurso de fabrico de cada modelo, os documentos existentes para cada um e um plano de visita adequado ao seu calendário; a política de MOQ, o preço e o prazo de entrega são confirmados por escrito juntamente com a cotação.
Pedir uma cotaçãoContactar a mesa de exportação por WhatsApp