
Senast uppdaterad: 31 oktober 2026 · Granskad av exportingenjörerna
En fabrik definieras av vad den tillverkar internt och vad den vägrar att lova, inte av antalet modeller.En katalog bevisar att produkterna finns. Endast stationslistan, partnerlistan och förbehållen visar vem som tillverkar dem, och den här sidan presenterar dessa tre listor.
Kompetensgräns
Vad en fabrik ansvarar för
Köpare kommer med en rimlig förutsättning: en tillverkare som listar 70 produktionsklara modeller i 6 familjer måste tillverka alla. Förutsättningen håller tills den första revisionen. En modell kan finnas i en katalog av flera skäl, och endast ett av dem är en komplett intern tillverkning. Kroppen kan komma från en partnerfabrik, ytbehandlingen från ett beläggningsföretag, firmware kan köras på en licensierad plattform och certifikatet kan tillhöra ett laboratorium som testat ett prov en gång. Inget av det gör låset dåligt. Att dölja det gör att köparen inte kan planera.
Den här sidan besvarar därför den andra halvan av frågan, den del som en katalog aldrig besvarar: var kapaciteten tar slut. Den ersätter ett produktgitter med tre saker som inköpsansvarige kan kontrollera: vilka steg som sker inom byggnaden, vilka stationer som producerar vilka dokument och vad en fabrik av den här storleken inte gör även när det blir ombedd. Modellprogrammet finns kvar på hotellåsslås, fingeravtryckslås och glaslås. Följande är revisionsunderlaget bakom dem.
Status
Tillverkad internt, outsourcing eller ej erbjuden
Varje rad nedan beskriver en kompetens, inte en produkt. Statuskolumnen ger det ärliga svaret, och den tredje kolumnen förklarar vad som förändras för köparen när svaret är partner eller ej erbjuden. Statusen kan variera mellan modeller, därför anger dokumentpaketet för en specifik modell tillverkningsvägen innan beställningen bekräftas.
| Kompetens | Status | Varför det spelar roll för dig |
|---|---|---|
| Montering av låshus och kärnlås | Intern | Kärnlåset avgör dörrbaksåt, kastlängd och utgångsbeteende; en monterad kärna kan kontrolleras mot ritningen innan ytbehandlingen utförs, vilket en inköpt kärna inte kan |
| PCBA-montering och flashning av firmware | Intern för kortmontering, flashning och test; tillverkning av obestyckkade PCB och SMT-placering hos en kortpartner | Du får en registerkörning för firmwareversionen kopplad till ett serienummerintervall, och en kortändring blir en dokumenterad ändring i stället för en anonym ersättning |
| Ytbehandling och beläggning | Partnerbaserade beläggningslinjer, med intern godkännande av ytbehandlingen mot ett fysiskt referensprov | Färg och saltprovningsresultat beror på beläggningsföretaget; godkännandet görs på ett undertecknat prov, inte enbart på en fotografisk bild eller färgkod |
| Tillverkning av handtag och dörrbeslag | Intern bearbetning och montering; gjutningar och extruderingar från en partner för gjutformning | En handtagsform kan justeras inom plattformen utan nytt verktyg, men en ändrad gjutning innebär en partnerproduktion och en separat kontroll av första serietillverkningen |
| Montering av kortkodare | Intern | Kodaren är den del som receptionsteamet hanterar varje skift; en känd konstruktion och en känd firmwareversion gör kortutgivningen reproducerbar |
| Hotellprogramvara | Partnerplattform, med intern konfiguration, integration och support för driftsättning | App- och molnfunktionerna följer en tredjeparts releasecykel; det vi kontrollerar är konfiguration, integrationstest och supportvägen |
| Verktyg och formtillverkning | Partnerformgjuteri, med verktygen registrerade och ägda enligt det skriftliga avtalet | Verktygskostnad och ägande anges separat i offerten, så att du vet om du betalar för en tillgång eller för ett utvecklingsskede |
| Certifiering hos tredjepartslaboratorium | Ej erbjuden; tester beställs hos ackrediterade laboratorier och certifikatet utfärdas av laboratoriet | Ingen i den här byggnaden kan certifiera ett lås. Vi kan däremot tillhandahålla den modellspecifika rapporten och deklarationen som laboratoriet utfärdat för modellen |
| Installation på plats utomlands | Ej erbjuden; installationen utförs av ditt team eller en lokal installatör | Installationskvaliteten ligger hos den part som lokalt står för arbetet; fabriken tillhandahåller i stället dokument, utbildning och fjärdiagnostik |
Två rader orsakar de flesta överraskningarna. Programvara är den första: en app som konfigurerats på Tuya Smart eller TTLock är inte en app som ägs av fabriken, och en köpare som behöver en egen app köper ett programvaruprojekt, vilket beskrivs under OEM och ODM. Certifiering är den andra: en fabrik som säger att den är certifierad enligt en standard beskriver normalt sitt kvalitetssystem, inte låset i kartongen. Skillnaden förklaras under certifieringar och compliance-dokument och standarder som vi hänvisar till. Båda överraskningarna blir billigare att hantera före verktygsinvesteringen än efteråt.
Det arbete som verkligen utförs internt är den mekaniska delen: en kärna i 201-stainless steel, ett No. 2 hotellkärnlås och en handtagsats som monteras och testas under ett tak. Det spelar roll eftersom ett hotellkortlås som SLK-2020 med måtten 306 mm x 75 mm x 15 mm bedöms på dörren, inte på databladet, och den part som monterade kärnan är den part som kan åtgärda ett passningsproblem i nästa batch. Inre dörrblad på befintliga hotell mäter vanligtvis mellan 38 mm och 55 mm, och undersökningen registrerar varje dörrblad med närmaste millimeter i stället för att förlita sig på ritningen.

En tillverkare bedöms på den andra beställningen
Den första beställningen är en provkörning med extra uppmärksamhet. Den andra beställningen visar om produktionslinjen, kvalitetsprocessen och dokumentationen håller när ingen observerar.
- Montering och test sker på samma linje för ert program
- Varje enhet har en spårbarhet tillbaka till sitt monteringsskift via batchen
- Dokumentpaketet utfärdas från modellregistret och tas inte fram på nytt för varje beställning
Stationer
Processstationer som ni kan revidera
Sex stationer bär fram beviset. Var och en producerar ett dokument, och dokumentet är poängen: en station utan register kan inte revideras, bara observeras. Listan nedan visar vägen som en köpare går under ett fabriksbesök, och ordningen motsvarar det fysiska flödet för ett lås från delar till en frisläppt kartong.
| Station | Vad som sker | Vilket dokument som produceras |
|---|---|---|
| Inspektion av inkommande delar | Delar kontrolleras mot ritningen vid mottagningen: kärnlåsets mått, beläggningens utseende, kortrevision och batteriets datumkod; ett parti godkänns eller underkänns som ett helt parti | IQC-register med partinummer, stickprovsantal och uppmätta värden, undertecknat av inspektören |
| Delsammansättning | Kärnlås, kast, fjäder, friktion och handtag monteras och justeras; enheter märks så att en defekt kan spåras tillbaka till en station och ett skift | Resekort eller etikett för arbete under pågående tillverkning som följer enheten genom varje station |
| Programmering av firmware | Den godkända versionen flashas i fixturen och kopplas till ett serienummer; en misslyckad flashning underkänns i stället för att flashas om tills den godkänns | Register över firmwareversion per batch, med serienummerintervall och buildidentifierare |
| Funktionstest vid produktionslinjens slut | Ett register per enhet: kortläsning vid 13,56 MHz, spännings- och kontaktkontroll av 4 x AA-batterier, kontroll av mekanisk nyckelöverstyrning samt bekräftelse av automatisk låsning och varning för låg batterinivå | Testlogg per serienummer, med godkänt eller underkänt resultat och ansvarig testare |
| Inspektion av förpackad kartong | Antal kartonger, tillbehörspåse, manualens språk, etikettens text och streckkod jämförs med det godkända korrekturprovet före försegling | Kontrollista för packning och register över kartongetiketter kopplade till ordernumret |
| Frisläppning för leverans | Antal paket eller containrar, kartongernas skick och dokumentuppsättningen matchas innan varorna lämnar byggnaden | Frisläppningsnot, packlista och inspectionsrapport utfärdade för leveransen |
Testen vid slutet av produktionslinjen är den station som köpare vill se två gånger, eftersom det är den enda som berör varje enhet i stället för ett urval. En order på 200 enheter ger därför 200 testposter, en per serienummer, och en köpare kan begära serienummerintervallet i frisknämningsnoten och jämföra det med loggen. Ett 90-minutersbesök räcker för att se tre enheter passera testbänken från kortläsning till nyckelöverstyrning, vilket är det praktiska svaret på frågan om testet är verkligt. De bredare kvalitetsgrinderna, inklusive provregler och hantering av fel, beskrivs under kvalitetskontroll och tillverkning.
Planering
Skalbarhet och orderanpassning
Kapacitet är en planeringsfråga, inte ett rubriknummer. En fabrik av denna storlek driver en blandad linje, så det som förändras mellan olika orderprofiler är hur linjen belastas och hur ofta den avbryts, inte en enda genomströmningssiffra som gäller för varje modell. Tabellen beskriver logiken som en planerare använder; de siffror som betyder något för din order anges ordervis.
| Orderprofil | Modellmix | Verktyg som ingår | Inställningar i körningen | Vad som förändras i planeringen |
|---|---|---|---|---|
| Provorder | Några få modeller, liten antal, används för en marknadstest eller ett enskilt projekt | Inga; lagerfärdiga modeller ur katalogen | 1 inställning | Schemalagd i ett mellanrum mellan större körningar, så att låshuset delas och endast packning och märkning är reserverade |
| Återkommande katalogorder | Etablerade modeller i jämna intervall, ofta samma finish | Inga | 1 inställning | Planerad som en återkommande tid; fördelen är att material kan reserveras innan ordern bekräftas och att testfixturen redan är inställd för den aktuella produktionen |
| Container med flera modeller | Flera produktfamiljer i en leverans, till exempel hotellkortlås, tangentbordslås och glasdörrslås tillsammans | Inga, om inte en ny finish används | 3 till 6 inställningar | Sekvenserad efter familj så att färgbyten grupperas; den sista modellen som slutförs anger leveransdatumet, vilket är därför en sen ändring av en modell flyttar hela containern |
| OEM-program | En eller två modeller med köparens varumärke, fast förpackning och en firmwarekonfiguration | Die-linje för förpackning och tryckplattor; inga verktyg för låset | 2 inställningar | Reserverad mot köparens bekräftade prognos; godkännande av grafik och golden sample avgör tidsluckan, och en ej godkänd kartong håller kvar låsen i stället för att blockera linjen |
| ODM-utveckling | En ny kapsling, PCBA eller läsarposition, med egen modellidentitet | Form, PCB-layout, fixturer och en dedikerad testfixtur | 1 inställning efter frysningsfasen | Utvecklingsmilstolparna kommer före linjetiden: verktyg, första artikel, validering och frysningsfas, och massluckan bokas först när golden sample har undertecknats |
Den praktiska konsekvensen är att två order med samma antal kan ha olika scheman eftersom den ena innebär en ändrad finish och den andra inte. Finishändringar batchas, så en färg som redan är i produktion kan ansluta till en befintlig tid medan en ny färg väntar på en beläggningskörning. Produktmixen spelar roll av samma skäl: en container som omfattar 3 familjer behöver 3 inställningar, medan en container med en modell behöver en. Det är också därför svaret på hur lång tid en order tar anges ordervis i stället för att publiceras, och varför en tidig bekräftelse av modelllistan är värdefullare än ett tidigt betalningsdatum.
Verifiering
Dokumentationsnivåer från fotografier till platsrevision
Dokumentationen graderas, och en köpare bör veta vilken nivå ett påstående befinner sig på innan det behandlas som bevis. De fem nivåerna nedan gäller alla påståenden om fabriken, inklusive påståendena på den här sidan.
| Nivå | Vad det är | Hur en köpare får det |
|---|---|---|
| L1 – Foton och video | Bilder av stationer, bänkar och packade varor, vanligtvis tillhandahållna tillsammans med modellen eller under offertfasen | Begär daterade bilder av den specifika stationen och modellpartiet, inte ett bildgalleri av byggnaden |
| L2 – Livevideobesök på linjen | En schemalagd genomgång av stationerna under en produktionskörning, med partiet synligt på kameran | Boka en tid under körningen; begär att serienummerintervallet och arbetsordern visas på skärmen så att partiet kan matchas mot leveransen |
| L3 – Dokument per modell | Ritningar, testrapport, förklaring, etikettinnehåll och bruksanvisning för exakt det beställda modellnumret | Begär dokumentpaketet för modellen och kontrollera att modellnumret på varje sida stämmer med ordern |
| L4 – Inspektion av tredje part | En inspektion som utförs av en köparevald byrå mot en skriven kontrolllista, före leverans | Utse byrån, kom överens om kontrolllistan och provplanen, och dela rapporten innan slutbetalningen |
| L5 – Revision på plats | ett besök på Shenzhen-anläggningen, där stationerna gås igenom och posterna läses direkt | Kom överens om ett datum via fabriksguiden, skicka revisionsfrågorna i förväg och ta med modelllistan som du avser att beställa |
De flesta tvister om en fabrik rör nivån, inte sanningshalten. Ett fotografi bevisar att en bänk finns; det bevisar inte att ett parti har passerat den. Ett livebesök bevisar att ett parti är i produktion; det bevisar inte att finishen stämmer med det godkända provet. En dokumentpaket per modell bevisar vad som testades; det bevisar inte vad som finns i kartongen. Kombinationen av L3-dokument och en L4-inspektion är det vanliga paketet för en första order, och L5 används när relationen är tillräckligt stor för att motivera en flygresa. Dokumenten bakom dessa nivåer underhålls på provlaboratoriet och i centrumet för regelefterlevnadsdokument.
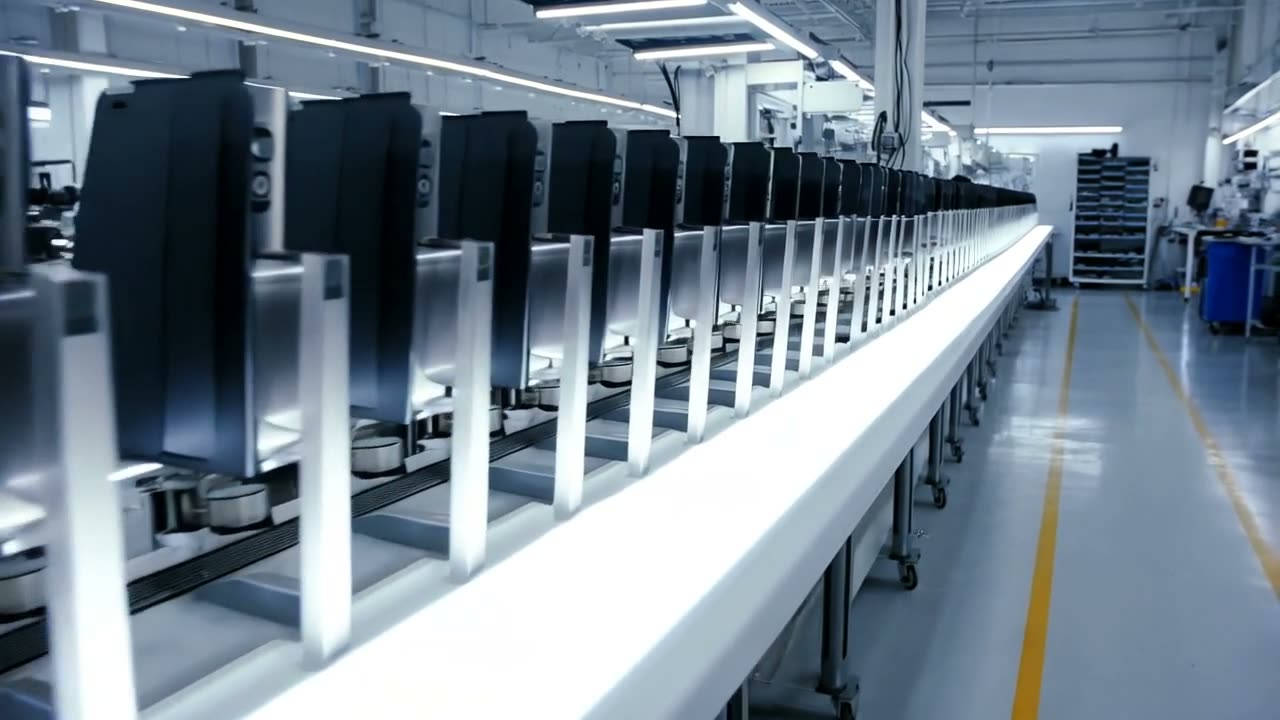
Produktionslinjen där en återkommande order monteras
Filen följer montagelinjen: enheter i fixturer, verktyg och delkorgar ordnade i tur och ordning, samt samma kontroller upprepade vid varje station. Det är så här din återkommande order byggs, vilket är därför att en andra leverans prissätts och schemaläggs på samma sätt som den första.
Besök
Revisionsrundan på 90 minuter
Nittio minuter räcker för att se de sex stationerna och läsa posterna, om rundan är planerad i förväg i stället för att improviseras. Ordningen nedan följer låsets fysiska flöde, vilket är den ordning i vilken ett kvalitetsproblem skulle uppstå.
Minut 1 till 10: modellkarta och kontor. Besöket börjar med katalogen, inte linjen: 6 familjer, 70 modeller, de 20 hotellmodellerna med RFID-kortlås och den modell du avser att beställa. Syftet är att bekräfta att modellen är en produktionsväg och inte bara ett fotografi. Fota: modelltavlan och planen över layouten. Fota inte: annan köares förpackningsgrafik på intilliggande skrivbord.
Minut 10 till 30: inkommande lager och IQC-bänk. Titta på hur ett parti kontrolleras mot en ritning och be att få se en ifylld IQC-post med ett partinummer. Den användbara frågan är vad som händer med ett underkänt parti, inte hur rent hyllan är. Fota: bänken, mätredskapen och en tom post. Fota inte: leverantörsetiketter som anger en annan kunds order.
Minut 30 till 55: delmontering och firmware. Tredje stationen: en enhet som monteras, märks och spåras. Fjärde stationen: en kretskortskort som programmeras i fixturen, med versionsposten öppen på skärmen. Fota: resekortet och programmeringsfixturen. Fota inte: fixturens parameterdialog som innehåller produktionsinställningar.
Minut 55 till 75: testbänk vid slutet av linjen. Femte stationen: se minst 3 enheter slutföra hela testet, inklusive kortläsning vid 13,56 MHz, kontroll av 4 x AA-batterier och mekanisk nyckelöverstyrning. Begär testloggen för serienummerintervallet framför dig. Fota: bänken och en maskad testsida.
Minuter 75 till 90: pack gods och frisläppningsdisk. Sjätte stationen: förseglade kartonger, en etikett jämförd med det godkända korrekturet och frisläppningsdokumenten för sändningen. Foton: kartongernas utsidor, packningslistan och frisläppningsnoten. Inte fotograferade: öppnade kartonger med en annan köpares färdiga order.
Turen är medvetet inledd med dokumentation snarare än maskiner. En maskin kan köpas; ett dokumentationssystem kan inte installeras för ett studiebesök. De två begränsningarna är praktiska: besöket visar den process som bedrivs den aktuella dagen, och det omfattar inte en modell som inte är i produktion. En köpare som behöver se en viss modell bör boka besöket mot den modellens tidsluckan, vilket är anledningen att ett turdatum normalt avtalas efter modellistan och inte dessförinnan. En fabrikstur arrangeras utifrån en överenskommen modellista och en bekräftad produktionstidslucka, inte på begäran. Frakt- och lastningsarrangemangen efter ett besök behandlas under logistik och frakt samt leveranskedjan.
Gränser
Vad den här fabriken inte gör
Ingår inte: installation i landet, tjänster från certifieringsorgan, garanterat lager för hela katalogen och utveckling av anpassade kretsar. Detta är inte luckor som vi avser att täppa till; de utgör gränserna för en fabrik som bygger lås och dokumenterar det den byggt.
- Vi installerar inte lås i ert land. Installation är en lokal verksamhet med lokalt ansvar, och en fabrikspersonal som är på plats i två veckor kan inte fortsätta att underhålla byggnaden därefter. De dokument, utbildning och fjärdiagnostik som ersätter installationen finns under installationssupport.
- Vi fungerar inte som certifieringsorgan. Ett testprotokoll utfärdas av ett laboratorium, och ett fabriksintyg beskriver ett kvalitetssystem, inte ett lås. Modellspecifika rapporter lämnas på begäran, och ingen här kommer att underteckna en försäkran på ett laboratoriets vägnar.
- Vi håller inte lager för alla 70 modeller. Delar och vanliga modeller finns för service; en modell utanför den normala produktionen schemaläggs i stället för att plockas från en hylla. En köpare som behöver omedelbar leverans bör bekräfta vilka modeller som finns i lager vid beställningstillfället.
- Vi utvecklar inte anpassade kretsar. Design av läsare och radioteknik använder etablerade moduler på 13,56 MHz och licensierade plattformar; en specialdesignad krets är ett halledarprojekt med en egen flerårig cykel, inte ett låsprojekt.
- Vi lovar inte intyg, pris, MOQ eller ledtid innan modell och marknad är fastställda. De fyra värdena gäller en specifik beställning och bekräftas skriftligt tillsammans med offerten.
Allt innanför gränserna är vanligt arbete: låshus, kretskort, firmwarebyggen, godkännande av ytbehandling, kartonginspektion, modell dokumentation och utbildningsmaterial. De fyra nekanden är värda att ange eftersom varje och ett ibland efterfrågas och alltid är dyrt att fejka. En distributör som söker en lokal installationspartner bättre served av partnerprogrammet under bli en distributör, och en köpare som behöver en egen varumärkesserie i stället för en ny produkt bör börja under privat märke. Företagets struktur och den affär vi avböjer beskrivs under om oss.
Vanliga frågor
Tillverkarfrågor som köpare skickar före ett besök
Hur många av modellerna byggs helt i egen regi?
Ingen enskild andel besvarar det, eftersom produktionsvägen skiljer sig åt mellan modeller. Det mekaniska låshuset, kretskortsmontaget, flashningen av firmware och sluttestet sker i egen regi. Platering, gjutdelar, tillverkning av obestyckkade PCB och mjukvaruplattformen utförs av partner. Dokumentpaketet för en specifik modell anger dess produktionsväg, och statuskolumnen ovan är den allmänna regeln.
Vilka delar av ett lås kommer från partner?
Platering och ytbehandling, pressgjutdelar och extruder, tillverkning av obestyckkade PCB och SMT-bestyggning samt plattformen för tredjepartsappen. Varje partner anges i modellens dokumentpaket på begäran, och varje byte av partner behandlas som en ändring av modellen, inte som en rutinmässig ersättning.
Kan ni certifiera ett lås för vår marknad?
Nej. Certifiering utfärdas av ett ackrediterat laboratorium, och intyget gäller den modell som testats. Fabriken tillhandahåller provinskickningen, den tekniska filen och den modellspecifika rapporten som laboratoriet utfärdat. Vilka dokument en marknad förväntar sig framgår under certifieringar.
Kan ni installera låsen i vårt land?
Nej. Installation utförs av ert team eller en lokal installatör, med fabriksdokumentation, utbildning och fjärdiagnostik som stöd. Skälet är ansvar och åtgärdstid: en personal som flyger in kan inte vara tillbaka inom 48 timmar när en dörr i ett byggnade med 200 rum läser fel på ett kort.
Har ni lager för hela katalogen?
Nej. Vanliga modeller och servicedelar finns i lager, och en modell utanför den normala produktionen schemaläggs in i produktionen. Lagerstatus bekräftas för varje modell vid beställningstillfället, och reservdelslistan för en installerad enhetsflota beskrivs under reservedelar.
Vad får vi fotografera under ett fabriksbesök?
Stationer, arbetsbänkar, mätinstrument, tomma protokoll, kartongernas utsidor och dokumenten för er egen order. Inte andra köpares grafiska förpackningsmaterial, leverantörsetiketter med en annan kunds namn, öppnade kartonger med en färdig order eller skärmarna med fixturparametrar. Turen och begränsningarna anges ovan, och ett besök bokas via fabriksturen.
Kontrollera kapaciteten och boka sedan granskningen
Skicka modellistan, destinationsmarknaden och den evidensnivå ni behöver. Vi svarar med produktionsvägen för varje modell, de dokument som finns för den och en besöksplan som passar ert schema. MOQ-policy, pris och ledtid bekräftas skriftligt tillsammans med offerten.
Begär en offertKontakta exportdisken via WhatsApp