
Son güncelleme: 31 Ekim 2026 · İhracat mühendisliği tarafından gözden geçirildi
Bir fabrikayı, ürün sayısı değil; kendi bünyesinde ne ürettiği ve neyi taahhüt etmeyi reddettiği tanımlar.Bir katalog, ürünlerin var olduğunu kanıtlar. Yalnızca istasyon listesi, iş ortağı listesi ve yapılmayanlar, bu ürünleri kimin ürettiğini kanıtlar; bu sayfa da söz konusu üç listeyi ortaya koyar.
Kabiliyet sınırı
Bir fabrikanın sorumlu olduğu alanlar
Alıcılar makul bir varsayımla gelir: 6 ürün ailesi altında üretime hazır 70 model listeleyen bir üretici bunların tamamını üretmelidir. Bu varsayım ilk denetime kadar sürer. Bir model katalogda birkaç nedenle yer alabilir ve bunların yalnızca biri eksiksiz iç üretimdir. Gövde bir iş ortağı dökümhanesinden gelebilir, kaplama bir kaplama tesisinden sağlanabilir, yazılım lisanslı bir platformda çalışabilir ve sertifika, bir örneği tek kez test eden bir laboratuvara ait olabilir. Bunların hiçbiri kilidi kötü kılmaz. Bunları gizlemek ise alıcının planlama yapmasını engeller.
Bu nedenle bu sayfa, katalogun asla yanıtlamadığı sorunun ikinci yarısını yanıtlar: kabiliyet nerede sona eriyor? Ürün ızgarasının yerine, tedarik yöneticisinin denetleyebileceği üç şey sunar: hangi adımlar binanın içinde gerçekleşiyor, hangi istasyonlar hangi belgeleri üretiyor ve bu büyüklükteki bir fabrika talep edilse bile neyi yapmayacak. Model yelpazesi ise otel kapı kilitleri, parmak izi kilitleri ve cam kapı kilitleri sayfalarında yer alır. Aşağıdakiler bunların arkasındaki denetim kaydıdır.
Durum
İç üretim, dış kaynak veya sunulmayan hizmet
Aşağıdaki her satır bir ürün değil, bir kabiliyettir. Durum sütunu dürüst yanıttır; üçüncü sütun ise yanıt iş ortağı veya sunulmayan hizmet olduğunda alıcı için neyin değiştiğini açıklar. Durum modele göre değişebileceğinden, belirli bir modelin belge paketi, sipariş onaylanmadan önce üretim yolunu belirtir.
| Kabiliyet | Durum | Sizin için neden önemli |
|---|---|---|
| Mortise ve kilit gövdesi montajı | İç üretim | Mortise; geri açıklık mesafesini, mandal hareketini ve tahliye davranışını belirler. Monte edilmiş gövde, kaplama uygulanmadan önce çizime karşı yeniden kontrol edilebilir; dışarıdan temin edilen gövde ise bunu yapamaz. |
| PCBA montajı ve yazılım yükleme | Kart montajı, yazılım yükleme ve test iç üretimde; çıplak PCB imalatı ve SMT yerleşimi bir kart iş ortağında yapılır | Seri aralığına bağlı bir yazılım sürümü kaydı elde edersiniz; kart değişikliği anonim bir ikame yerine belgelenmiş bir değişiklik olur. |
| Yüzey işlemi ve kaplama | İş ortağı kaplama hatları; yüzey onayı fiziksel referansa karşı iç üretimde yapılır | Renk ve tuz püskürtme davranışı kaplama tesisine bağlıdır. Onay, yalnızca fotoğraf veya renk koduna değil, imzalanmış numuneye dayanarak verilir. |
| Kol ve rozet imalatı | İç üretimde işleme ve montaj; döküm parçaları ve ekstrüzyonlar bir kalıp döküm iş ortağından sağlanır | Kol biçimi platform içinde yeni kalıp gerektirmeden değiştirilebilir; ancak döküm değişikliği, iş ortağında üretim ve kendi ilk ürün kontrolünü gerektirir. |
| Kart kodlayıcı montajı | İç üretim | Kodlayıcı, resepsiyon ekibinizin her vardiyada dokunduğu parçadır. Bilinen üretim yapısı ve bilinen yazılım sürümü, kart düzenleme işlemini tekrarlanabilir kılar. |
| Otel yazılımı | İş ortağı platformu; yapılandırma, entegrasyon ve dağıtım desteği iç üretimde | Uygulama ve bulut özellikleri üçüncü tarafın sürüm döngüsüne tabidir. Kontrol ettiğimiz alanlar yapılandırma, entegrasyon testi ve destek hattıdır. |
| Kalıp ve kalıpçılık | İş ortağı kalıp atölyesi; kalıplar yazılı sözleşmeye göre izlenir ve mülkiyetindedir | Kalıp maliyeti ve mülkiyeti teklifte ayrı ayrı belirtilir; böylece bir varlığın mı yoksa geliştirme aşamasının mı ödendiğini bilirsiniz. |
| Üçüncü taraf laboratuvar sertifikası | Sunulmaz; testler akredite laboratuvarlardan sipariş edilir ve sertifika laboratuvar tarafından düzenlenir | Bu binadaki hiç kimse bir kilidi sertifikalandıramaz. Yapabileceğimiz şey, laboratuvarın belirli model için düzenlediği model bazlı raporu ve beyanı sağlamaktır. |
| Yurt dışında yerinde montaj | Sunulmaz; montaj ekibiniz veya yerel bir montaj firması tarafından gerçekleştirilir | Montaj kalitesi, işi yerel olarak yapan tarafın sorumluluğundadır; fabrika bunun yerine belgeler, eğitim ve uzaktan teşhis sağlar. |
İki satır en büyük şaşırtıcılığı yaratır. İlk olarak yazılım: Tuya Smart veya TTLOCK üzerinde yapılandırılan bir uygulama, fabrikaya ait bir uygulama değildir; kendisine ait uygulama isteyen alıcı, OEM ve ODM sayfasında açıklandığı üzere bir yazılım projesi satın alır. İkinci olarak sertifikasyon: Bir standarda göre sertifikalı olduğunu söyleyen fabrika genellikle kalite sistemini, kutudaki kilidi değil, kastetmektedir. Bu ayrım sertifikasyonlar ve uyumluluk belgeleri ile referans verdiğimiz standartlar sayfalarında açıklanmıştır. Her iki sürpriz de kalıp aşamasından önce karşılanırsa maliyet daha düşüktür.
Gerçek anlamda iç üretim olan iş, mekanik taraftadır: 201 paslanmaz çelik gövde, No. 2 otel mortise ve aynı çatı altında monte edilip test edilen kol seti. Bu önemlidir; çünkü 306 mm x 75 mm x 15 mm ölçülerindeki SLK-2020 gibi bir otel kart kilidi, veri sayfasında değil kapıda değerlendirilir. Gövdeyi monte eden taraf, sonraki partide uyum sorununu düzeltebilecek taraftır. Sahadaki iç kapı kanatlarının ölçüleri genellikle 38 mm ile 55 mm arasındadır; keşif, çizime güvenmek yerine her kanadı 1 mm’ye kadar en yakın değerle kaydeder.

Bir üretici ikinci siparişte değerlendirilir
İlk sipariş, ekstra ilgi gösterilen bir numune üretimidir. İkinci sipariş ise kimse izlemediğinde üretim hattının, kalite sürecinin ve evrak işinin ayakta kalıp kalmadığını gösterir.
- Montaj ve test, programınız için aynı hat üzerinde kalır
- Her birim, montaj vardiyasına kadar geri izlenebilen bir parti kaydı taşır
- Belge paketi her sipariş için yeniden oluşturulmaz, model kaydından düzenlenir
İstasyonlar
Denetleyebileceğiniz üretim istasyonları
Kanıtları altı istasyon taşır. Her biri bir belge üretir ve esas olan budur: kaydı olmayan bir istasyon yalnızca gözlemlenebilir, denetlenemez. Aşağıdaki liste, alıcının ziyaret sırasında izlediği yolu gösterir; sıra, bir kilidin parçalardan sevkiyata çıkan kutuya kadar izlediği fiziksel akışla uyumludur.
| İstasyon | Neler gerçekleşir | Hangi belge üretilir |
|---|---|---|
| Gelen parça kontrolü | Parçalar teslim alındığında çizime karşı kontrol edilir: mortise ölçüleri, kaplama görünümü, kart revizyonu ve pil tarih kodu. Parti, parti olarak reddedilir veya kabul edilir. | Parti numarası, örneklenen miktar ve ölçülen değerleri içeren, denetçi tarafından imzalanmış IQC kaydı |
| Alt montaj | Mortise, mandal, yay, kavrama ve kol monte edilip ayarlanır; birimler, kusurun bir istasyona ve vardiyaya izlenebilmesi için etiketlenir. | Birimle her istasyon boyunca ilerleyen yolcu kartı veya işlem sırasındaki ürün etiketi |
| Yazılım programlama | Onaylanan yapı, programlama fikstüründe yüklenir ve bir seri numarasına bağlanır; başarısız yükleme, başarılı olana kadar yeniden yüklenmek yerine reddedilir. | Parti başına seri aralığını ve yapı tanımlayıcısını içeren yazılım sürümü kaydı |
| Üretim hattı sonu fonksiyon testi | Birim başına bir kayıt: 13,56 MHz’de kart okuma, 4 x AA pil için gerilim ve temas doğrulaması, mekanik anahtar geçersiz kılma kontrolü, otomatik kilitleme gecikmesi ve düşük pil uyarısının onaylanması | Seri numarası başına, geçer veya kalır sonucunu ve görevli test operatörünü içeren test kaydı |
| Paketlenmiş kutu kontrolü | Kutu sayısı, aksesuar poşeti, kullanım kılavuzu dili, etiket metni ve barkod, mühürlemeden önce onaylı prova baskıyla karşılaştırılır. | Sipariş numarasıyla ilişkilendirilmiş paketleme kontrol listesi ve kutu etiketi kaydı |
| Sevkiyat serbest bırakma | Mallar binadan çıkmadan önce palet veya konteyner sayısı, kutu durumu ve belge seti eşleştirilir. | Sevkiyata karşı düzenlenen serbest bırakma notu, paketleme listesi ve kontrol raporu |
Satır sonu testi, alıcıların iki kez görmek istediği istasyondur; çünkü numune yerine her birimi kapsayan tek testtir. Bu nedenle 200 adetlik bir sipariş, her seri numarası için bir kayıt olmak üzere 200 test kaydı üretir ve alıcı, seriler aralığını sevk irsaliyesinde isteyip test kayıtlarıyla karşılaştırabilir. Kart okumadan ana geçersiz kılma işlemine kadar üç birimin test tezgâhından geçişini izlemek için 90 dakikalık bir ziyaret yeterlidir; bu da testin gerçek olup olmadığı sorusuna pratik yanıttır. Numune alma kuralları ve hata yönetimi dâhil daha geniş kalite kapıları kalite kontrol ve üretim bölümlerinde açıklanmıştır.
Planlama
Ölçek ve sipariş uyumu
Kapasite, bir başlık rakamı değil, planlama sorusudur. Bu büyüklükteki bir fabrika karma üretim hattı çalıştırır; bu nedenle sipariş profilleri arasında değişen şey, her modele uygulanan tek bir verim rakamı değil; hattın nasıl yüklendiği ve ne sıklıkta kesintiye uğradığıdır. Tablo, bir planlayıcının kullandığı mantığı açıklar; siparişiniz için önemli olan rakamlar sipariş bazında belirtilir.
| Sipariş profili | Model karışımı | İlgili kalıplar | Üretimdeki ayarlar | Planlamada değişenler |
|---|---|---|---|---|
| Deneme siparişi | Pazar testi veya tek bir proje için kullanılan birkaç model, düşük adet | Yok; katalogdaki stok modeller | 1 ayar | Daha büyük üretimler arasındaki boşluğa planlanır; böylece kilit gövdesi ortak kullanılır ve yalnızca paketleme ve etiketlemeye özel kapasite ayrılır |
| Yinelenen katalog siparişi | Belirli aralıklarla üretilen, çoğunlukla aynı kaplamaya sahip yerleşik modeller | Yok | 1 ayar | Yinelenen bir dilim olarak planlanır; avantajı, malzemenin sipariş onaylanmadan önce ayrılabilmesi ve test fikstürünün ilgili üretim için hazır bulunmasıdır |
| Çok modelli konteyner | Tek sevkiyatta birkaç aile; örneğin otel kart kilitleri, tuş takımlı kilitler ve cam kapı kilitleri birlikte | Yeni bir kaplama söz konusu değilse yok | 3 ila 6 ayar | Renk değişiklikleri bir araya getirilecek şekilde aileye göre sıralanır; tamamlanan son model sevk tarihini belirlediğinden, bir modelde geciken değişiklik tüm konteynerin tarihini etkiler |
| OEM programı | Alıcı markası, sabit ambalaj ve firmware yapılandırmasına sahip bir veya iki model | Ambalaj kesim hattı ve baskı plakaları; kilit kalıbı yok | 2 ayar | Alıcının onaylı tahminine karşılık kapasite ayrılır; sanat eseri ve altın numune onayı ilgili dilimi belirler ve onaylanmamış bir koli hattı değil, kilitleri bekletir |
| ODM geliştirme | Kendi model kimliğine sahip yeni muhafaza, PCBA veya okuyucu konumu | Kalıp, PCB yerleşimi, fikstürler ve özel test fikstürü | Onaydan sonra 1 ayar | Geliştirme kilometre taşları hat süresinden önce gelir: kalıp, ilk ürün, doğrulama ve onay; toplu üretim dilimi yalnızca altın numune imzalandıktan sonra ayrılır |
Pratik sonuç, aynı adetteki iki siparişin planlamasının farklı olabileceğidir; çünkü bunlardan biri kaplamayı değiştirirken diğeri değiştirmez. Kaplama değişiklikleri toplu hâlde işlendiğinden, hâlihazırda üretilen bir renk mevcut bir dilime eklenirken yeni bir renk kaplama üretimini bekler. Ürün karışımı da aynı nedenle önemlidir: 3 aileyi kapsayan bir konteyner 3 ayar, tek model içeren bir konteyner ise 1 ayar gerektirir. Bu nedenle siparişin tamamlanma süresi yayımlanmak yerine sipariş bazında belirtilir ve model listesinin erkenden onaylanması, erken ödeme tarihinden daha değerlidir.
Doğrulama
Fotoğraflardan yerinde denetime kanıt düzeyleri
Kanıtlar derecelendirilir ve alıcı, bir iddiyi kanıt olarak değerlendirmeden önce hangi düzeyde olduğunu bilmelidir. Aşağıdaki beş düzey, bu sayfadaki ifadeler dâhil fabrikayla ilgili her beyan için geçerlidir.
| Düzey | Nasıl bir kanıttır | Alıcı nasıl edinir |
|---|---|---|
| L1 - Fotoğraflar ve video | İstasyonların, tezgâhların ve paketlenmiş malların görüntüleri; genellikle modelle birlikte veya teklif sırasında sağlanır | Binanın galerisi yerine belirli istasyonun ve model partisinin tarihli görüntülerini isteyin |
| L2 - Hattta canlı video görüşmesi | Üretim sırasında istasyonların planlı şekilde gezilmesi ve partinin kamerada görünmesi | Üretim sırasında bir zaman dilimi ayırtın; partinin sevkiyatla eşleştirilebilmesi için seri aralığının ve iş emrinin ekranda görünmesini isteyin |
| L3 - Model bazında belgeler | Sipariş verilen tam model numarasına ait çizimler, test raporu, beyan, etiket içeriği ve kullanım kılavuzu | Model için belge paketini isteyin ve her sayfadaki model numarasının siparişle eşleştiğini kontrol edin |
| L4 - Üçüncü taraf denetimi | Alıcının belirlediği bir kuruluş tarafından, sevkiyattan önce yazılı bir kontrol listesine göre gerçekleştirilen inceleme | Kuruluşu belirleyin, kontrol listesini ve numune alma planını üzerinde anlaşın ve bakiye ödemesinden önce raporu paylaşın |
| L5 - Yüz yüze denetim | Shenzhen tesisine ziyaret, istasyonların dolaşılması ve kayıtların yerinde okunması | fabrika turu üzerinden tarih belirleyin, denetim sorularını önceden gönderin ve sipariş vermeyi düşündüğünüz model listesini getirin |
Fabrika hakkındaki uyuşmaların çoğu doğrulukla değil, düzeyle ilgilidir. Bir fotoğraf bir tezgâhın var olduğunu kanıtlar; bir partinin bu tezgâhtan geçtiğini kanıtlamaz. Canlı bir görüşme partinin üretildiğini kanıtlar; kaplamanın onaylı numuneyle eşleştiğini kanıtlamaz. Model belge paketi neyin test edildiğini kanıtlar; kolide neyin bulunduğunu kanıtlamaz. L3 belgeleri ile L4 denetiminin birleşimi ilk sipariş için olağan pakettir; L5 ise ilişkinin bir uçuşu haklı çıkaracak kadar büyük olduğu durumlarda alıcıların kullandığı yöntemdir. Bu düzeylerin arkasındaki belgeler test laboratuvarında ve uyumluluk belge merkezinde saklanır.
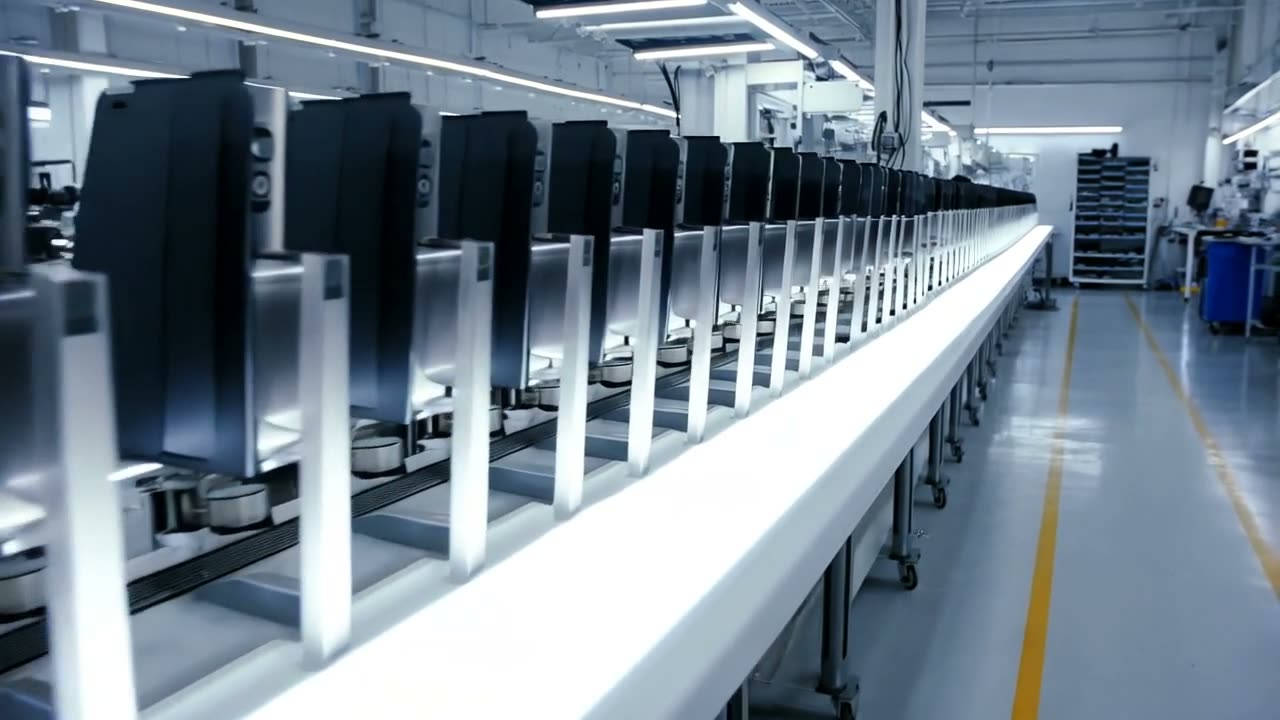
Yinelenen siparişin monte edildiği üretim hattı
Klip montaj hattı boyunca ilerler: fikstürlerdeki birimler, sıralı yerleştirilmiş kalıplar ve parça tepsileri ve her istasyonda tekrarlanan aynı kontroller. Yinelenen siparişiniz bu düzenle üretilir; bu nedenle ikinci sevkiyat, ilk sevkiyatla aynı şekilde fiyatlandırılır ve planlanır.
Ziyaret
90 dakikalık denetim rotası
Rotanın doğaçlama yerine planlanması koşuluyla, altı istasyonu görmek ve kayıtları okumak için 90 dakika yeterlidir. Aşağıdaki sıra bir kilidin fiziksel akışını izler; kalite sorununun ortaya çıkacağı sıra da budur.
1 ila 10. dakikalar: model haritası ve ofis. Ziyaret hatla değil, katalogla başlar: 6 aile, 70 model, 20 otel RFID kart kilidi modeli ve sipariş vermeyi düşündüğünüz model. Amaç, modelin bir fotoğraf değil, üretim yolu olduğunu doğrulamaktır. Fotoğraflanacak: model panosu ve yerleşim planı. Fotoğraflanmayacak: komşu masalardaki diğer alıcıların ambalaj sanat eserleri.
10 ila 30. dakikalar: mal kabul deposu ve IQC tezgâhı. Bir lotun çizime göre kontrol edilmesini izleyin ve lot numarası bulunan tamamlanmış bir IQC kaydı görmeyi isteyin. Faydalı soru, rafın ne kadar temiz olduğu değil, reddedilen bir lotla ne olduğudur. Fotoğraflanacak: tezgâh, ölçü aletleri ve boş bir kayıt. Fotoğraflanmayacak: başka bir müşterinin siparişini belirten tedarikçi etiketleri.
30 ila 55. dakikalar: alt montaj ve firmware. Üçüncü istasyon: monte edilen, etiketlenen ve izlenen bir birim. Dördüncü istasyon: fikstürde firmware yazılan bir kart ve ekranda açık sürüm kaydı. Fotoğraflanacak: seyahat kartı ve programlama fikstürü. Fotoğraflanmayacak: üretim ayarlarını içeren fikstür parametre ekranı.
55 ila 75. dakikalar: satır sonu tezgâhı. Beşinci istasyon: 13,56 MHz'de kart okuma, 4 x AA pil kontrolü ve mekanik ana geçersiz kılma dâhil eksiksiz testi tamamlayan en az 3 birimi izleyin. Önünüzdeki seri aralığına ait test kaydını isteyin. Fotoğraflanacak: tezgâh ve kişisel verileri gizlenmiş bir test kaydı sayfası.
75 ila 90 dakika: paketlenmiş ürünler ve sevk masası. Altıncı istasyon: mühürlenmiş koli, onaylı prova ile karşılaştırılan etiket ve sevkiyat için sevk belgeleri. Fotoğraf: koli dış yüzeyleri, paketleme listesi ve sevk notu. Fotoğrafı çekilmeyenler: başka bir alıcının tamamlanmış siparişinin açılmış kolileri.
Tur bilinçli olarak makinelerden çok kayıtlarla başlar. Bir makine satın alınabilir; ancak bir ziyaret için kayıt sistemi kurulamaz. İki sınır pratiktir: ziyaret, o gün yürütülen süreci gösterir ve üretimde olmayan bir modeli kapsamaz. Belirli bir modeli görmesi gereken alıcı, ziyareti o modelin zaman dilimine göre planlamalıdır; bu nedenle bir tur tarihi genellikle model listesinden önce değil, sonra belirlenir. Fabrika turu, talep üzerine değil; üzerinde anlaşılan model listesi ve onaylanmış üretim zaman dilimi temelinde planlanır. Ziyaret sonrasındaki sevkiyat ve yükleme düzenlemeleri lojistik ve sevkiyat ile tedarik zinciri sayfalarında ele alınır.
Sınırlar
Bu fabrikada yapmadıklarımız
Dahil değil: ülke içi kurulum, belgelendirme kurumu hizmetleri, tüm katalog boyunca garantili stok ve özel yonga geliştirme. Bunlar kapatmayı amaçladığımız eksikler değildir; kilit üreten ve ürettiğini belgeleyen bir fabrikanın sınırlarıdır.
- Kilitleri ülkenizde kurmayız. Kurulum, yerel sorumluluğa tabi yerel bir meslektir ve 2 hafta için gelen bir fabrika ekibi daha sonra binaya bakım hizmeti veremez. Bunun yerine geçen belgeler, eğitim ve uzaktan tanı kurulum desteği sayfasında bulunur.
- Belgelendirme kurumu olarak görev yapmayız. Test raporunu bir laboratuvar düzenler; fabrika sertifikası ise bir kalite sistemini, kilidi değil, tanımlar. Modele özel raporlar talep üzerine sağlanır ve burada hiç kimse bir laboratuvar adına beyan imzalamaz.
- 70 modelin tamamında stok tutmayız. Parçalar ve yaygın modeller servis amacıyla bulundurulur; normal üretim akışı dışındaki bir model rafından seçilmez, üretime planlanır. Acil teslimat isteyen alıcı, sipariş sırasında hangi modellerin stokta olduğunu doğrulamalıdır.
- Özel yonga geliştirmeyiz. Okuyucu ve radyo tasarımında 13,56 MHz'de kanıtlanmış modüller ve lisanslı platformlar kullanılır; özel bir çip, kilit projesi değil, kendi yıllar süren döngüsü olan bir yarı iletken programıdır.
- Model ve pazar sabitlenmeden önce sertifika, fiyat, MOQ veya teslim süresi vaat etmeyiz. Bu dört sayı belirli bir siparişe aittir ve teklifle birlikte yazılı olarak doğrulanır.
Sınır içindeki her şey olağan işlerdir: gövdeler, kartlar, firmware derlemeleri, kaplama onayı, koli kontrolü, model belgeleri ve eğitim materyalleri. Dört ret açıklanmaya değerdir; çünkü bunlardan her biri zaman zaman talep edilir ve sahte olarak sunmak her zaman pahalıdır. Yerel kurulum ortağı isteyen bir distribütör için distribütör olun programındaki iş ortağı çözümü daha uygundur. Yeni bir ürün yerine özel marka üretimi gerektiren alıcı ise özel marka seçeneğiyle başlamalıdır. Şirket yapısı ve kabul etmediğimiz işler hakkımızda sayfasında açıklanmıştır.
SSS
Alıcıların ziyaret öncesinde gönderdiği üretici soruları
Modellerin ne kadarı tamamen kendi tesislerimizde üretiliyor?
Buna tek bir yüzdeyle cevap verilemez; çünkü üretim yolu modele göre değişir. Mekanik gövde, kart montajı, firmware yükleme ve üretim hattı sonu testi kendi tesislerimizde yapılır. Kaplama, döküm, çıplak PCB üretimi ve yazılım platformu ise iş ortağı çalışmasıdır. Belirli bir modelin belge paketi üretim yolunu belirtir; yukarıdaki durum sütunu genel kuralı gösterir.
Kilin hangi parçaları iş ortaklarından geliyor?
Kaplama ve yüzey işlemi, basınçlı döküm ve ekstrüzyon, çıplak PCB üretimi ve SMT yerleşimi ile üçüncü taraf uygulama platformu. Her iş ortağı, talep üzerine model belge paketinde adıyla belirtilir ve her iş ortağı değişikliği, rutin bir ikame yerine model değişikliği olarak değerlendirilir.
Pazarımız için bir kilidi belgelendirebilir misiniz?
Hayır. Belgelendirme, akredite bir laboratuvar tarafından düzenlenir ve sertifika test edilen modele aittir. Fabrikanın sağladığı şey numune gönderimi, teknik dosya ve laboratuvarın düzenlediği modele özel rapordur. Bir pazarın hangi belgeleri beklediği belgeler sayfasında açıklanmıştır.
Kilitleri ülkemizde kurabilir misiniz?
Hayır. Kurulum, arkasında fabrika belgeleri, eğitim ve uzaktan tanı desteği bulunacak şekilde ekibiniz veya yerel bir kurulum firması tarafından gerçekleştirilir. Nedeni sorumluluk ve müdahale süresidir: 200 odalı bir binada tek bir kapı kartı yanlış okuduğunda uçakla gelen bir ekip 48 saat içinde geri dönemez.
Tüm katalog boyunca stok tutuyor musunuz?
Hayır. Yaygın modeller ve servis parçaları bulundurulur; normal üretim akışı dışındaki bir model üretim hattına planlanır. Stok durumu sipariş sırasında model bazında doğrulanır. Kurulu bir ürün grubunu destekleyen yedek parça listesi yedek parçalar sayfasında açıklanmıştır.
Fabrika ziyaretinde neyi fotoğraflayabiliriz?
İstasyonları, tezgâhları, ölçüm aletlerini, boş kayıtları, koli dış yüzeylerini ve kendi siparişinizin belgelerini. Başka alıcıların ambalaj tasarımlarını, başka bir müşterinin adını taşıyan tedarikçi etiketlerini, tamamlanmış bir siparişin açılmış kolilerini veya aparat parametre ekranlarını fotoğraflayamazsınız. Tur ve sınırlar yukarıda listelenmiştir; ziyaret fabrika turu sayfasından planlanır.
Önce yetkinliği inceleyin, ardından denetimi planlayın
Model listesini, hedef pazarı ve ihtiyaç duyduğunuz kanıt düzeyini gönderin. Her modelin üretim yolunu, mevcut belgelerini ve programınıza uygun bir ziyaret planını yanıtlıyoruz; MOQ politikası, fiyat ve teslim süresi teklifle birlikte yazılı olarak doğrulanır.
Teklif isteyinİhracat masasına WhatsApp ile yazın