
Ultimo aggiornamento: 31 ottobre 2026 · Revisionato dall’ingegneria export
Una fabbrica è definita da ciò che realizza internamente e da ciò che rifiuta di promettere, non dal numero di modelli.Un catalogo dimostra che i prodotti esistono. Solo l’elenco delle postazioni, quello dei partner e quello delle rinunce dimostra chi li costruisce, ed è su queste tre liste che si fonda questa pagina.
Limiti delle capacità
Di cosa è responsabile una fabbrica
Gli acquirenti arrivano con un ragionevole presupposto: un produttore che elenca 70 modelli pronti per la produzione in 6 famiglie deve costruirli tutti. Questo presupposto sopravvive fino al primo audit. Un modello può comparire in un catalogo per diverse ragioni, e solo una di queste è una realizzazione completamente interna. Il corpo può provenire da una fonderia partner, la finitura da uno stabilimento di placcatura, il firmware può funzionare su una piattaforma licenziata e il certificato può appartenere a un laboratorio che ha testato un campione una sola volta. Nulla di tutto questo rende la serratura inadeguata. Nasconderlo impedisce all’acquirente di pianificare.
Questa pagina risponde quindi alla seconda metà della domanda, quella parte che un catalogo non offre mai: dove si ferma la capacità operativa. Sostituisce una griglia di prodotti con tre elementi verificabili da un responsabile degli acquisti: quali operazioni vengono svolte all’interno dell’edificio, quali postazioni producono quali documenti e cosa una fabbrica di queste dimensioni non farà anche se richiesto. La gamma di modelli rimane dedicata alle serrature per hotel, alle serrature a impronta digitale e alle serrature per porte in vetro. Quanto segue è la traccia di audit dietro di esse.
Stato
Realizzate internamente, esternalizzate o non offerte
Ogni riga seguente riguarda una capacità, non un prodotto. La colonna dello stato è la risposta onesta, mentre la terza colonna spiega che cosa cambia per l’acquirente quando la risposta è «partner» oppure «non offerta». Lo stato può variare da modello a modello, perciò il fascicolo documentale di un modello specifico indica il percorso di realizzazione prima della conferma dell’ordine.
| Capacità | Stato | Perché è importante per te |
|---|---|---|
| Montaggio del corpo della serratura a incasso | Interno | La serratura a incasso determina il backset, la corsa del fermo e il comportamento in caso di fuoriuscita; un corpo assemblato può essere ricontrollato rispetto al disegno prima della finitura, operazione impossibile per un corpo acquistato |
| Montaggio PCBA e programmazione del firmware | Interno per montaggio, programmazione e test; fabbricazione dei PCB nudi e posizionamento SMT presso un partner | Si ottiene un registro della versione del firmware collegato a un intervallo di seriali, mentre una modifica alla scheda diventa una modifica documentata anziché una sostituzione anonima |
| Finitura e placcatura | Linee di placcatura partner, con approvazione della finitura svolta internamente rispetto a un riferimento fisico | Il colore e il comportamento alla nebbia salina dipendono dallo stabilimento di placcatura; l’approvazione avviene su un campione firmato, non soltanto su una fotografia o un codice colore |
| Lavorazione della maniglia e della coppia maniglia | Lavorazione e montaggio interni; fusioni ed estrusioni provenienti da un partner di stampaggio | La forma della maniglia può essere modificata all’interno della piattaforma senza nuovi utensili, ma una fusione modificata richiede una produzione partner e il rispettivo controllo del primo articolo |
| Montaggio del codificatore di carte | Interno | Il codificatore è il componente che il personale della reception tocca a ogni turno; una realizzazione nota e una versione firmware nota rendono ripetibile l’emissione delle carte |
| Software per hotel | Piattaforma partner, con supporto interno per configurazione, integrazione e distribuzione | L’app e le funzioni cloud seguono il ciclo di rilascio di terzi; ciò che controlliamo è la configurazione, il test d’integrazione e il percorso di assistenza |
| Utensili e stampi | Stampisteria partner, con utensili tracciati e di proprietà in base al contratto scritto | Costo e proprietà degli utensili sono indicati separatamente nel preventivo, così sai se stai pagando per un bene o per una fase di sviluppo |
| Certificazione da laboratorio di terzi | Non offerta; i test vengono affidati a laboratori accreditati e il certificato è rilasciato dal laboratorio | Nessuno in questo edificio può certificare una serratura. Possiamo invece fornire il rapporto e la dichiarazione specifici del modello emessi dal laboratorio |
| Installazione in loco all’estero | Non offerta; l’installazione viene eseguita dal tuo team o da un installatore locale | La qualità dell’installazione resta in carico al soggetto che risponde localmente del lavoro; la fabbrica fornisce invece documenti, formazione e diagnosi remota |
Sono due le righe che causano la maggior parte delle sorprese. La prima è il software: un’app configurata su Tuya Smart o TTLOCK non è un’app di proprietà della fabbrica, e un acquirente che necessita di un’app di proprietà sta acquistando un progetto software, descritto alla voce OEM and ODM. La seconda sono le certificazioni: una fabbrica che dichiara di essere certificata according a uno standard sta solitamente descrivendo il proprio sistema di qualità, non la serratura nella confezione. La distinzione è illustrata alla voce certificazioni e documenti di conformità e alla voce standard cui facciamo riferimento. Entrambe le sorprese costano meno se assorbite prima degli utensili anziché dopo.
Il lavoro realmente svolto internamente riguarda la componente meccanica: un corpo in acciaio inox 201, una serratura a incasso per hotel No. 2 e un set di maniglie assemblati e testati sotto un unico tetto. È importante perché una serratura con carda per hotel come la SLK-2020, di 306 mm x 75 mm x 15 mm, viene giudicata sulla porta e non sulla scheda tecnica, e chi ha assemblato il corpo è anche chi può correggere un problema di accoppiamento nel lotto successivo. Le ante interne in uso sul campo misurano solitamente tra 38 mm e 55 mm, e il sopralluogo registra ciascuna anta al millimetro più vicino anziché affidarsi al disegno.

Un produttore viene giudicato sul secondo ordine
Il primo ordine è una produzione di campioni con un’attenzione straordinaria. Il secondo ordine è quello che dimostra se la linea, il processo di qualità e la documentazione reggono quando nessuno sta osservando.
- Montaggio e test restano sulla stessa linea per il tuo programma
- Ogni unità riporta una tracciabilità di lotto fino al turno di montaggio
- Il fascicolo documentale è emesso dal record del modello, non ricostruito per ogni ordine
Postazioni
Postazioni di processo verificabili
Sono sei le postazioni che custodiscono le prove. Ciascuna produce un documento, ed è proprio il documento il punto centrale: una postazione senza registrazioni non può essere auditata, soltanto osservata. L’elenco seguente rappresenta il percorso che un acquirente segue durante una visita, e l’ordine corrisponde al flusso fisico di una serratura, dai componenti alla scatola pronta per la spedizione.
| Postazione | Operazioni svolte | Documento prodotto |
|---|---|---|
| Ispezione dei componenti in arrivo | All’arrivo, i componenti vengono controllati rispetto al disegno: dimensioni della serratura a incasso, aspetto della placcatura, revisione della scheda e codice data della batteria; il lotto viene accettato o respinto come unità indivisibile | Registro IQC con numero di lotto, quantità campionata e valori misurati, firmato dall’ispettore |
| Montaggio dei sotto-componenti | Serratura a incasso, fermo, molla, frizione e maniglia vengono assemblati e regolati; le unità vengono etichettate in modo che un difetto possa essere ricondotto a una postazione e a un turno | Scheda di viaggio o etichetta di lavorazione in corso che accompagna l’unità in ogni postazione |
| Programmazione del firmware | La build approvata viene programmata sul fixture e associata a un numero seriale; una programmazione non riuscita comporta la rejection anziché un nuovo tentativo finché non passa | Registro della versione del firmware per batch, con intervallo dei seriali e identificativo della build |
| Test funzionale di fine linea | Un record per unità: lettura della carda a 13,56 MHz, verifica di tensione e contatto di 4 celle AA, controllo dello sblocco meccanico con chiave, conferma del ritardo di chiusura automatica e dell’avviso di batteria scarica | Registro di test per numero seriale, con esito positivo o negativo e addetto di turno |
| Ispezione della scatola imballata | Numero di scatole, sacchetto degli accessori, lingua del manuale, testo dell’etichetta e codice a barre vengono confrontati con la bozza approvata prima della sigillatura | Checklist di imballaggio e registro dell’etichetta della scatola collegati al numero d’ordine |
| Rilascio della spedizione | Numero di pallet o container, stato delle scatole e insieme dei documenti vengono verificati prima che la merce lasci l’edificio | Nota di rilascio, packing list e rapporto di ispezione emessi per la spedizione |
Il test di fine linea è la postazione che gli acquirenti chiedono di vedere due volte, perché è l'unica che interessa ogni unità anziché un campione. Un ordine di 200 unità produce quindi 200 registrazioni di test, una per ogni numero di serie, e un acquirente può richiedere l'intervallo dei numeri di serie nella nota di rilascio e confrontarlo con il registro. Una visita di 90 minuti è sufficiente per vedere tre unità attraversare il banco dal test della scheda fino all'override con la chiave, offrendo una risposta concreta alla domanda se il test sia effettivamente reale. Gli ulteriori controlli di qualità, incluse le regole di campionamento e la gestione dei non conformi, sono descritti nel controllo qualità e nella produzione.
Pianificazione
Capacità e adattamento agli ordini
La capacità è una questione di pianificazione, non un numero principale. Una fabbrica di queste dimensioni gestisce una linea mista, quindi ciò che cambia tra profili di ordine è il carico della linea e la frequenza delle interruzioni, non un'unica cifra di produttività applicabile a ogni modello. La tabella descrive la logica utilizzata dal pianificatore; i numeri rilevanti per il vostro ordine vengono quotati per singolo ordine.
| Profilo dell'ordine | Mix di modelli | Stampi coinvolti | Preparazioni nella produzione | Che cosa cambia nella pianificazione |
|---|---|---|---|---|
| Ordine di prova | Pochi modelli, quantità ridotta, per un test di mercato o un singolo progetto | Nessuno; modelli standard dal catalogo | 1 preparazione | Inserito in un intervallo tra produzioni più grandi, in modo che il corpo della serratura venga condiviso e solo l'imballaggio e l'etichettatura siano dedicati |
| Ordine di catalogo ripetuto | Modelli consolidati a intervalli regolari, spesso con la stessa finitura | Nessuno | 1 preparazione | Pianificato come slot ripetuto; il vantaggio è che il materiale può essere prenotato prima della conferma dell'ordine e il banco di prova è già predisposto per quella produzione |
| Container multi-modello | Più famiglie in una spedizione, ad esempio serrature per hotel con scheda, serrature con tastiera e serrature per porte in vetro | Nessuno, a meno che la finitura sia nuova | Da 3 a 6 preparazioni | Sequenziato per famiglia, così i cambi di colore vengono raggruppati; l'ultimo modello completato determina la data di spedizione, motivo per cui una modifica tardiva a un modello sposta l'intero container |
| Programma OEM | Uno o due modelli con marchio dell'acquirente, imballaggio fisso e configurazione del firmware | Linea di taglio e lastre di stampa per l'imballaggio; nessuno stampo per la serratura | 2 preparazioni | Riservato in base alla previsione confermata dall'acquirente; l'approvazione dei grafici e del campione di riferimento determina lo slot, mentre un cartone non approvato trattiene le serrature anziché la linea |
| Sviluppo ODM | Una nuova scocca, PCBA o posizione del lettore, con una propria identità di modello | Stampo, layout PCB, fixture e un banco di test dedicato | 1 preparazione dopo il congelamento | Le tappe dello sviluppo precedono il tempo di linea: stampi, primo articolo, validazione e congelamento; lo slot per la produzione di massa viene prenotato solo dopo la firma del campione di riferimento |
La conseguenza pratica è che due ordini della stessa quantità possono avere pianificazioni diverse perché uno comporta un cambio di finitura e l'altro no. I cambi di finitura vengono raggruppati, così un colore già in lavorazione si inserisce in uno slot esistente, mentre un nuovo colore attende una lavorazione di placcatura. Anche il mix di prodotto conta per lo stesso motivo: un container che comprende 3 famiglie richiede 3 preparazioni, mentre un container di un solo modello ne richiede una. Per questo la risposta alla domanda sulla durata di un ordine viene quotata per singolo ordine anziché pubblicata, e per questo la conferma anticipata dell'elenco dei modelli vale più di una data di pagamento anticipata.
Verifica
Livelli di evidenza dalle fotografie all'audit in sede
Le evidenze sono classificate per livello e un acquirente dovrebbe sapere a quale livello si colloca un'affermazione prima di considerarla una prova. I cinque livelli seguenti si applicano a qualsiasi dichiarazione sulla fabbrica, comprese quelle presenti in questa pagina.
| Livello | Che cos'è | Come viene ottenuto dall'acquirente |
|---|---|---|
| L1 - Fotografie e video | Immagini di postazioni, banchi e merci imballate, solitamente fornite insieme al modello o durante la quotazione | Richiedere immagini datate della postazione specifica e del lotto di modelli, non una galleria dell'edificio |
| L2 - Videochiamata in diretta dalla linea | Una visita programmata alle postazioni durante una produzione, con il lotto visibile alla webcam | Prenotare uno slot temporale durante la produzione; richiedere l'intervallo dei numeri di serie e l'ordine di lavoro visualizzato sullo schermo, così da associare il lotto alla spedizione |
| L3 - Documenti per modello | Disegni, rapporto di prova, dichiarazione, contenuto dell'etichetta e manuale per l'esatto numero di modello ordinato | Richiedere il fascicolo di documenti del modello e verificare che il numero di modello in ogni pagina corrisponda all'ordine |
| L4 - Ispezione da parte di terzi | Un'ispezione eseguita da un'agenzia designata dall'acquirente secondo una lista di controllo scritta, prima della spedizione | Designare l'agenzia, concordare la lista di controllo e il piano di campionamento e condividere il rapporto prima del pagamento del saldo |
| L5 - Audit in persona | Una visita al sito di Shenzhen, per visitare le postazioni e consultare direttamente i registri | Concordare una data tramite il tour della fabbrica, inviare in anticipo le domande dell'audit e portare l'elenco dei modelli che si intende ordinare |
La maggior parte delle controversie relative a una fabbrica riguarda il livello, non la verità. Una fotografia dimostra che un banco esiste; non dimostra che un lotto vi sia passato. Una chiamata in diretta dimostra che un lotto è in lavorazione; non dimostra che la finitura corrisponda al campione approvato. Un fascicolo di documenti per un modello dimostra che cosa è stato testato; non dimostra che cosa sia contenuto nel cartone. La combinazione dei documenti L3 e di un'ispezione L4 costituisce il pacchetto standard per un primo ordine, mentre L5 viene utilizzato quando la relazione è sufficientemente importante da giustificare un volo. I documenti alla base di questi livelli sono gestiti nel laboratorio di prova e nel centro documenti di conformità.
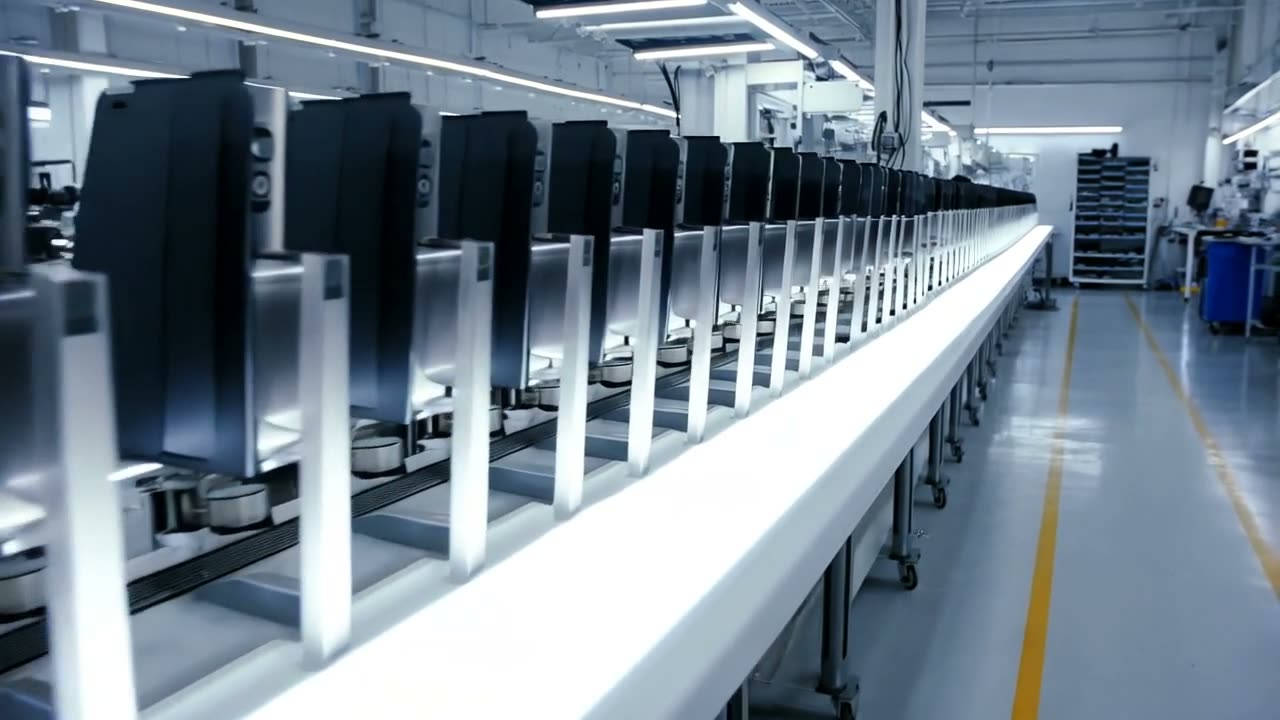
La linea di produzione dove viene assemblato un ordine ripetuto
Il video segue la linea di assemblaggio: unità nelle fixture, stampi e vassoi dei componenti disposti in sequenza e gli stessi controlli ripetuti a ogni postazione. Questa è la configurazione in cui viene costruito il vostro ordine ripetuto, motivo per cui una seconda spedizione viene prezzo e pianificata allo stesso modo della prima.
Visita
Il percorso di audit di 90 minuti
Novanta minuti sono sufficienti per vedere le sei postazioni e consultare i registri, se il percorso è pianificato anziché improvvisato. L'ordine seguente segue il flusso fisico di una serratura, ossia l'ordine in cui comparirebbe un problema di qualità.
Minuti 1-10: mappa dei modelli e ufficio. La visita inizia dal catalogo, non dalla linea: 6 famiglie, 70 modelli, i 20 modelli di serratura per hotel con scheda RFID e il modello che intendete ordinare. L'obiettivo è confermare che il modello corrisponda a un percorso di produzione e non soltanto a una fotografia. Da fotografare: il pannello dei modelli e la planimetria. Da non fotografare: i grafici dell'imballaggio di altri acquirenti sulle scrivanie adiacenti.
Minuti 10-30: magazzino di ricezione e banco IQC. Osservare un lotto controllato rispetto a un disegno e chiedere di vedere una registrazione IQC completata con un numero di lotto. La domanda utile è che cosa accade a un lotto respinto, non quanto sia pulita la mensola. Da fotografare: il banco, i calibri e una registrazione vuota. Da non fotografare: le etichette dei fornitori che riportano l'ordine di un altro cliente.
Minuti 30-55: sottoassemblaggio e firmware. Terza postazione: un'unità in fase di assemblaggio, etichettatura e tracciamento. Quarta postazione: una scheda flashata nella fixture, con il registro della versione aperto sullo schermo. Da fotografare: la scheda di viaggio e la fixture di programmazione. Da non fotografare: la schermata dei parametri della fixture, che contiene le impostazioni di produzione.
Minuti 55-75: banco di fine linea. Quinta postazione: osservare almeno 3 unità completare l'intero test, inclusa la lettura della scheda a 13,56 MHz, il controllo della batteria 4 x AA e l'override meccanico con la chiave. Richiedere il registro di prova per l'intervallo dei numeri di serie davanti a voi. Da fotografare: il banco e una pagina del registro di prova con parti oscurate.
Minuti 75-90: merce imballata e ufficio spedizioni. Sesta stazione: cartoni sigillati, un'etichetta confrontata con la bozza approvata e i documenti di rilascio della spedizione. Fotografie: esterni dei cartoni, lista di imballaggio e nota di rilascio. Non fotografati: cartoni aperti contenenti l'ordine finito di un altro acquirente.
Il percorso è volutamente incentrato sui documenti anziché sulle macchine. Una macchina può essere acquistata; un sistema di registrazione non può essere installato per una visita. I due limiti sono pratici: la visita mostra il processo in corso in quel giorno e non copre un modello che non è in produzione. Un acquirente che desideri vedere un modello specifico dovrebbe prenotare la visita in base allo slot di produzione di quel modello; per questo motivo una data di visita viene normalmente concordata dopo l'elenco dei modelli, non prima. Il tour della fabbrica viene organizzato in base a un elenco di modelli concordato e a uno slot di produzione confermato, anziché su richiesta; le modalità di spedizione e carico successive alla visita sono descritte in logistica e spedizioni e catena di fornitura.
Limiti
Che cosa non fa questa fabbrica
Non incluso: installazione nel paese, servizi degli enti di certificazione, disponibilità garantita di scorte per l'intero catalogo e sviluppo di silicio personalizzato. Non intendiamo colmare queste lacune: rappresentano i limiti di una fabbrica che costruisce serrature e documenta ciò che ha prodotto.
- Non installiamo serrature nel vostro paese. L'installazione è un'attività locale, con responsabilità locali, e una squadra della fabbrica che rimane per due settimane non potrà garantire l'assistenza successiva all'edificio. I documenti, la formazione e la diagnosi remota che sostituiscono tale servizio sono disponibili nell'assistenza all'installazione.
- Non agiamo come ente di certificazione. Il rapporto di prova viene emesso da un laboratorio, mentre un certificato di fabbrica descrive un sistema di qualità, non una serratura. I rapporti specifici del modello vengono forniti su richiesta e nessuno qui rilascerà dichiarazioni per conto di un laboratorio.
- Non disponiamo di scorte per tutti i 70 modelli. Ricambi e modelli comuni vengono mantenuti per l'assistenza; un modello al di fuori della produzione abituale viene programmato, non prelevato dagli scaffali. Un acquirente che necessita di una consegna immediata dovrebbe confermare quali modelli sono disponibili al momento dell'ordine.
- Non sviluppiamo silicio personalizzato. La progettazione dei lettori e dei sistemi radioici utilizza moduli collaudati a 13,56 MHz e piattaforme autorizzate; un chip su misura richiede un programma di settore dei semiconduttori con un proprio ciclo pluriennale, e non rientra in un progetto di serratura.
- Non promettiamo certificati, prezzi, MOQ o tempi di consegna prima che il modello e il mercato siano definiti. Questi quattro valori riguardano un ordine specifico e vengono confermati per iscritto insieme al preventivo.
Tutto ciò che rientra nei limiti è attività ordinaria: corpi, schede, build del firmware, approvazione delle finiture, ispezione dei cartoni, documentazione dei modelli e materiali di formazione. Vale la pena esplicitare i quattro rifiuti, perché ciascuno viene richiesto occasionalmente ed è sempre costoso simulare. Un distributore che desidera un partner locale per l'installazione può avvalersi del programma partner indicato in diventa un distributore; un acquirente che necessita di una produzione con marchio privato anziché di un nuovo prodotto dovrebbe iniziare da marchio privato. La struttura aziendale e le attività che decliniamo sono descritte in chi siamo.
FAQ
Domande sul produttore inviate dagli acquirenti prima di una visita
Quanti modelli sono costruiti interamente in-house?
Nessuna singola percentuale può rispondere alla domanda, perché il percorso di produzione varia da modello a modello. Il corpo meccanico, il montaggio della scheda, il flashing del firmware e il test di fine linea sono realizzati internamente. Placcatura, componenti stampati, fabbricazione di PCB nudi e piattaforma software sono affidati ai partner. Il pacchetto documentale di un modello specifico ne indica il percorso di produzione, mentre la colonna dello stato riportata sopra rappresenta la regola generale.
Quali componenti di una serratura provengono dai partner?
Placcatura e trattamento superficiale, componenti stampati ed estrusi, fabbricazione di PCB nudi e montaggio SMT, oltre alla piattaforma app di terze parti. Ogni partner viene indicato su richiesta nel pacchetto documentale del modello, e ogni cambio di partner viene considerato una modifica del modello anziché una sostituzione ordinaria.
Potete certificare una serratura per il nostro mercato?
No. La certificazione viene emessa da un laboratorio accreditato e il certificato riguarda il modello sottoposto a prova. La fabbrica fornisce il campione da sottoporre a prova, il fascicolo tecnico e il rapporto specifico del modello emesso dal laboratorio. I documenti richiesti da ciascun mercato sono indicati in certificazioni.
Potete installare le serrature nel nostro paese?
No. L'installazione viene eseguita dalla vostra squadra o da un installatore locale, con il supporto di documenti della fabbrica, formazione e diagnosi remota. Il motivo riguarda la responsabilità e i tempi di intervento: una squadra che raggiunge il paese in aereo non può tornare entro 48 ore se una porta di un edificio con 200 camere non legge correttamente una scheda.
Disponete di scorte per l'intero catalogo?
No. Vengono mantenuti modelli comuni e ricambi, mentre un modello al di fuori della produzione abituale viene programmato nella linea produttiva. La disponibilità viene confermata modello per modello al momento dell'ordine; l'elenco dei ricambi destinato a supportare una flotta installata è descritto in ricambi.
Che cosa possiamo fotografare durante una visita in fabbrica?
Stazioni, banchi, strumenti di misura, registri vuoti, esterni dei cartoni e i documenti del vostro ordine. Non l'artwork di confezionamento di altri acquirenti, le etichette dei fornitori riportanti il nome di un altro cliente, i cartoni aperti di un ordine finito o le schermate dei parametri delle fixture. Il percorso e i limiti sono elencati sopra e la visita viene prenotata tramite il tour della fabbrica.
Verificate le capacità, poi prenotate l'audit
Inviate l'elenco dei modelli, il mercato di destinazione e il livello di evidenza richiesto. Vi risponderemo indicando il percorso di produzione di ciascun modello, i documenti disponibili e un piano di visita adatto alla vostra agenda; la policy MOQ, il prezzo e il tempo di consegna vengono confermati per iscritto insieme al preventivo.
Richiedi un preventivoContatta l'ufficio esportazioni via WhatsApp