
Ultima actualizare: 31 octombrie 2026 · Revizuit de echipa de inginerie a exporturilor
O fabrică este definită de ceea ce produce intern și de ceea ce refuză să promită, nu de numărul de modele.Un catalog demonstrează că produsele există. Doar lista de posturi, lista de parteneri și refuzurile demonstrează cine le fabrică, iar aceste trei liste sunt ceea ce prezintă această pagină.
Limita capacității
De ce răspunde o fabrică
Cumpărătorii vin cu o presupunere rezonabilă: un producător care listează 70 de modele gata de producție în 6 familii trebuie să le fabrice pe toate. Această presupunere rezistă până la prima auditare. Un model poate exista într-un catalog din mai multe motive, iar doar unul dintre ele reprezintă o producție completă internă. Corpul poate proveni de la o fabrică parteneră, finisajul poate fi realizat de un atelier de galvanizare, firmware-ul poate rula pe o platformă cu licență, iar certificatul poate aparține unui laborator care a testat o singură probă. Niciunul dintre aceste aspecte nu face produsul slab. Ascunderea lor împiedică cumpărătorul să își planifice activitatea.
Așadar, această pagină răspunde la a doua jumătate a întrebării, partea pe care un catalog nu o răspunde niciodată: unde se oprește capacitatea. Ea înlocuiește o grilă de produse cu trei elemente pe care un manager de achiziții le poate verifica: ce etape se desfășoară în clădire, ce posturi produc anumite documente și ce nu va face o fabrică de această dimensiune, chiar dacă este solicitată. Gama de modele rămâne pe încuietori pentru hoteluri, încuietori cu amprentă și încuietori pentru uși de sticlă. Ce urmează este traseul de auditare din spatele lor.
Stare
Realizat intern, externalizat sau neofertat
Fiecare rând de mai jos reprezintă o capacitate, nu un produs. Coloana de stare oferă răspunsul sincer, iar a treia coloană explică ce se schimbă pentru cumpărător atunci când răspunsul este partener sau neofertat. Starea poate diferi în funcție de model, astfel încât dosarul de documente pentru un anumit model precizează traseul de producție înainte de confirmarea comenzii.
| Capacitate | Stare | De ce este important pentru dvs. |
|---|---|---|
| Asamblarea corpului de încuietoare și a mortisei | Realizat intern | Mortisea determină distanța de la marginea ușii până la axul cilindrului, cursa latchului și comportamentul la evacuare; un corp asamblat poate fi reverificat față de desen înainte de aplicarea finisajului, ceea ce nu este posibil în cazul unui corp cumpărat |
| Asamblarea PCBA și programarea firmware-ului | Realizat intern pentru asamblarea plăcii, programare și testare; fabricarea plăcilor PCB goale și amplasarea SMT sunt externalizate unui partener de plăci | Primiți un registru al versiunii de firmware asociat unui interval de numere de serie, iar o modificare a plăcii reprezintă o schimbare documentată, nu o înlocuire anonimă |
| Finisaj și galvanizare | Externalizate unor linii partenere de galvanizare, cu aprobarea internă a finisajului pe baza unei probe fizice de referință | Culoarea și rezistența la pulverizarea salină depind de atelierul de galvanizare; aprobarea se face pe baza unei probe semnate, nu doar a unei fotografii sau a unui cod de culoare |
| Fabricarea mânerului și a rozetei | Prelucrare și asamblare internă; piesele turnate și extrudate provin de la un partener de turnare | Forma unui mâner poate fi ajustată în cadrul platformei fără unelte noi, însă modificarea unei piese turnate presupune o producție la partener și propria verificare a primei piese |
| Asamblarea codificatorului de carduri | Realizat intern | Codificatorul este componenta pe care echipa dvs. de recepție o folosește la fiecare tură; o configurație cunoscută și o versiune de firmware cunoscută fac emiterea cardurilor repetabilă |
| Software pentru hoteluri | Platformă parteneră, cu configurare, integrare și suport pentru implementare realizate intern | Funcțiile appului și ale serviciului cloud urmează ciclul de lansare al unui terț; ceea ce controlăm este configurarea, testarea integrării și traseul de suport |
| Unelte și confecționarea matrițelor | Externalizate unui atelier partener de matrițe, cu uneltele urmărite și deținute conform contractului scris | Costul și proprietatea uneltelor sunt prezentate separat în ofertă, astfel încât să știți dacă plătiți pentru un activ sau pentru o etapă de dezvoltare |
| Certificare de către laboratoare terțe | Neofertat; testele sunt comandate de laboratoare acreditate, iar certificatul este emis de laborator | Nimeni din această clădire nu poate certifica o încuietoare. Putem furniza raportul și declarația specifice modelului, emise de laborator pentru modelul respectiv |
| Instalare la fața locului în străinătate | Neofertat; instalarea este realizată de echipa dvs. sau de un instalator local | Calitatea instalării revine părții care răspunde local pentru lucrarea executată; fabrică furnizează în schimb documente, instruire și diagnostic la distanță |
Două rânduri provoacă cea mai mare surpriză. Software-ul este primul: un app configurat pe Tuya Smart sau TTLOCK nu este un app deținut de fabrică, iar un cumpărător care are nevoie de un app propriu achiziționează un proiect de software, descris la OEM și ODM. Certificarea este al doilea: o fabrică care afirmă că este certificată conform unei standarde descrie, de obicei, sistemul său de management al calității, nu încuietoarea din cutie. Distincția este explicată la certificări și documente de conformitate și la standardele la care facem referire. Ambele surprize sunt mai ieftine de gestionat înainte de confecționarea uneltelor decât după aceasta.
Lucrarea efectiv realizată intern este cea mecanică: un corp din inox 201, o mortise hotelieră No. 2 și un set de mâner asamblat și testat sub același acoperiș. Acest lucru contează deoarece o încuietoare cu card pentru hotel, precum SLK-2020, cu dimensiunile 306 mm x 75 mm x 15 mm, este evaluată pe ușă, nu pe fișa tehnică, iar partea care a asamblat corpul este cea care poate corecta o problemă de potrivire la lotul următor. Foliile interioare uzuale au măsuri cuprinse între 38 mm și 55 mm, iar inspeția înregistrează fiecare foliie cu precizie de 1 mm, fără a se baza exclusiv pe desen.

Un producător este evaluat în funcție de a doua comandă
Prima comandă este o producție de probă, cu atenție suplimentară. A doua comandă arată dacă linia de producție, procesul de calitate și documentația rezistă atunci când nimeni nu mai supraveghează.
- Asamblarea și testarea rămân pe aceeași linie pentru programul dvs.
- Fiecare unitate poate fi urmărită prin lot până la tura de asamblare corespunzătoare
- Dosarul de documente este emis din registrul modelului, nu refăcut pentru fiecare comandă
Posturi
Posturi de proces pe care le puteți audita
Șase posturi conțin dovezile. Fiecare produce un document, iar documentul este esențial: un post fără registru nu poate fi auditat, ci doar observat. Lista de mai jos este traseul pe care îl parcurge un cumpărător în timpul unei vizite, iar ordinea corespunde fluxului fizic al unei încuietori, de la piese până la ambalajul eliberat pentru livrare.
| Post | Ce se desfășoară | Ce document se produce |
|---|---|---|
| Inspecția pieselor primite | Piesele sunt verificate față de desen la primire: dimensiunile mortisei, aspectul galvanizării, revizia plăcii și codul de dată al bateriei; un lot este respins sau acceptat ca lot | Registru IQC cu numărul lotului, cantitatea eșantionată și valorile măsurate, semnat de inspector |
| Subansamblare | Mortisea, latchul, arcul, cuplajul și mânerul sunt asamblate și reglate; unitățile sunt etichetate astfel încât un defect să poată fi urmărit până la un post și o tură | Card de traseu sau etichetă de proces în curs care însoțește unitatea prin fiecare post |
| Programarea firmware-ului | Versiunea aprobată este programată în dispozitivul de programare și asociată unui număr de serie; o programare nereușită este respinsă, nu repetată până la trecerea testului | Registru al versiunii de firmware pentru fiecare lot, cu intervalul numerelor de serie și identificatorul versiunii |
| Testarea funcțională la final de linie | Un registru pentru fiecare unitate: citirea cardului la 13,56 MHz, verificarea tensiunii și contactului a 4 celule AA, verificarea sistemului de supralivrare cu cheia mecanică și confirmarea întârzierii de blocare automată și a alertelor pentru baterie slabă | Jurnal de test pentru fiecare număr de serie, cu rezultatul de trecere sau eșec și identificarea operatorului de tură |
| Inspecția ambalajului cartonat | Numărul de cartoane, pungă cu accesorii, limba manualului, textul etichetei și codul de bare sunt comparate cu proba aprobată înainte de sigilare | Listă de verificare a împachetării și registru al etichetelor de carton, asociate numărului de comandă |
| Eliberarea pentru expediere | Numărul de paleți sau containere, starea cartonilor și setul de documente sunt verificate înainte ca marfurile să părăsească clădirea | Notă de eliberare, listă de ambalare și raport de inspecție emise pentru expedierea respectivă |
Testul de sfârșit de linie este postul pe care cumpărătorii cer să îl vadă de două ori, deoarece este singurul care atinge fiecare unitate, nu doar o mostră. Prin urmare, o comandă de 200 de unități produce 200 de înregistrări de test, câte una pentru fiecare număr de serie, iar cumpărătorul poate cere intervalul numerelor de serie în nota de livrare și să îl compare cu jurnalul. O vizită de 90 de minute este suficientă pentru a urmări trei unități parcurgând banca de test de la citirea cardului până la suprapunerea manuală cu cheia, ceea ce oferă răspunsul practic la întrebarea dacă testul este real. Porile mai ample de calitate, inclusiv regulile de eșantionare și gestionarea defectelor, sunt descrise la controlul calității și la producție.
Programare
Scară și compatibilitatea comenzilor
Capacitatea este o problemă de programare, nu o cifră deBanner. O fabrică de această dimensiune rulează o linie mixtă, așadar ceea ce se schimbă între tipurile de comandă este modul în care este încărcată linia și cât de des este întreruptă, nu o singură cifră de debit aplicabilă tuturor modelelor. Tabelul descrie logica folosită de un planificator; numerele care contează pentru comanda dumneavoastră sunt cotate pentru fiecare comandă.
| Tip de comandă | Mix de modele | Instrumente implicate | Configurări în rulare | Ce se modifică în programare |
|---|---|---|---|---|
| Comandă de probă | Câteva modele, cantitate mică, utilizată pentru un test de piață sau un singur proiect | Niciuna; modele standard din catalog | 1 configurare | Programată într-un interval dintre rulări mai mari, astfel încât corpul blocului este comun și doar ambalarea și etichetarea sunt dedicate |
| Comandă repetată din catalog | Modele consacrate la intervale constante, adesea cu aceeași finisare | Niciuna | 1 configurare | Planificată ca interval recurent; avantajul este că materialele pot fi rezervate înainte de confirmarea comenzii, iar dispozitivul de test este deja configurat pentru acea producție |
| Container cu mai multe modele | Câteva familii într-o singură livrare, de exemplu blocuri hoteliere cu card, blocuri cu tastatură și blocuri pentru uși din sticlă, împreună | Niciuna, cu excepția unei finisări noi | 3 până la 6 configurări | Secvențiată pe familii, astfel încât schimbările de culoare sunt grupate; ultimul model finalizat stabilește data livrării, motiv pentru care o modificare târzie la un model mută întregul container |
| Program OEM | Unul sau două modele cu marca cumpărătorului, ambalaj fix și o configurație de firmware | Linie de tăiere pentru ambalaje și plăci de tiparire; fără instrumente pentru blocuri | 2 configurări | Rezervată conform previziunii confirmate de cumpărător; aprobarea graficelor și a probei de referință condiționează intervalul, iar un carton neaprobat reține blocurile, nu oprește linia |
| Dezvoltare ODM | O carcasă nouă, o PCBA sau o poziție nouă a cititorului, cu identitate proprie de model | Formă, configurație PCB, dispozitive și un dispozitiv de test dedicat | 1 configurare după înghețarea designului | Etapele de dezvoltare preced timpul alocat liniei: instrumente, primul articol, validare și înghețare, iar intervalul pentru producția de masă este rezervat numai după semnarea probei de referință |
Consecința practică este că două comenzi cu aceeași cantitate pot avea programe diferite, deoarece una modifică o finisare, iar cealaltă nu. Schimbările de finisare sunt grupate, astfel încât o culoare deja în producție se alătură unui interval existent, iar o culoare nouă așteaptă o rulare de acoperire. Mixul de produs contează din același motiv: un container care acoperă 3 familii necesită 3 configurări, iar un container cu un singur model necesită una. De aceea, răspunsul la întrebarea cât durează o comandă este cotat pentru fiecare comandă, nu este publicat, iar confirmarea timpurie a listei de modele valorează mai mult decât o dată de plată anticipată.
Verificare
Niveluri de evidență, de la fotografii la auditul la fața locului
Doveile sunt clasificate, iar cumpărătorul ar trebui să știe la ce nivel se află o afirmație înainte de a o considera o dovadă. Cele cinci niveluri de mai jos se aplică oricărei afirmații despre fabrică, inclusiv afirmațiilor de pe această pagină.
| Nivel | Ce presupune | Cum îl obține cumpărătorul |
|---|---|---|
| L1 - Fotografii și video | Imagini ale posturilor, băncilor și mărfurilor împachetate, furnizate de obicei împreună cu modelul sau în timpul unei oferte | Solicitați imagini datate ale postului specific și ale lotului modelului, nu o galerie a clădirii |
| L2 - Apel video live pe linie | O vizită programată prin posturi în timpul unei rulări de producție, cu lotul vizibil pe cameră | Rezervați un interval în timpul rulării; cereți afișarea intervalului numerelor de serie și a ordinului de lucru, pentru a putea corela lotul cu livrarea |
| L3 - Documente pentru fiecare model | Desene, raport de test, declarație, conținutul etichetelor și manualul pentru exact numărul de model comandat | Solicitați dosarul de documente pentru model și verificați dacă numărul de model de pe fiecare pagină corespunde comenzii |
| L4 - Inspecție de terță parte | O inspecție efectuată de o agenție desemnată de cumpărător, conform unei liste de verificare scrise, înainte de livrare | Desemnați agenția, conveniți lista de verificare și planul de eșantionare și trimiteți raportul înainte de plata soldului |
| L5 - Audit în persoană | O vizită la sediul din Shenzhen, cu deplasarea între posturi și consultarea înregistrărilor pe loc | Conveniți o dată prin turul fabricii, trimiteți întrebările de audit în avans și aduceți lista de modele pe care intenționați să o comandați |
Cele mai multe dispute despre o fabrică sunt dispute despre nivel, nu despre adevăr. O fotografie dovedește că există o bancă; nu dovedește că un lot a trecut prin ea. Un apel live dovedește că un lot este în producție; nu dovedește că finisarea corespunde probei aprobate. Un dosar de documente pentru un model dovedește ce a fost testat; nu dovedește ce se află în carton. Combinarea documentelor L3 cu o inspecție L4 este pachetul obișnuit pentru prima comandă, iar L5 este nivelul folosit de cumpărător atunci când relația este suficient de mare pentru a justifica un zbor. Documentele din spatele acestor niveluri sunt întreținute la laboratorul de testare și la centrul de documente de conformitate.
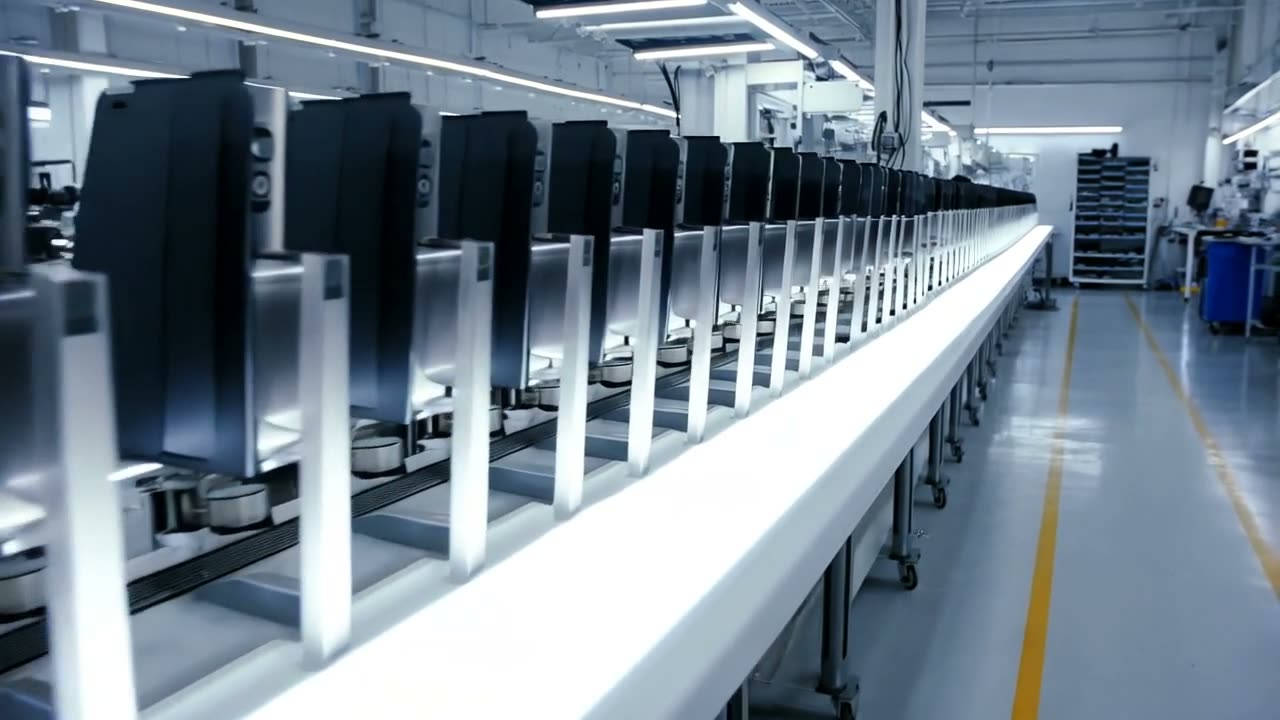
Linia de producție unde este asamblată o comandă repetată
Filmul urmărește linia de asamblare: unități fixate în dispozitive, instrumente și tăvi de piese așezate în ordine și aceleași verificări repetate la fiecare post. Aceasta este configurația în care este realizată comanda dumneavoastră repetată, motiv pentru care a doua livrare este prețuită și programată la fel ca prima.
Vizită
Traseul de audit de 90 de minute
Nouăzeci de minute sunt suficiente pentru a vedea cele șase posturi și a citi înregistrările, dacă traseul este planificat, nu improvizat. Ordinea de mai jos urmează fluxul fizic al blocului, adică ordinea în care ar apărea o problemă de calitate.
Minute 1-10: harta modelelor și biroul. Vizita începe cu catalogul, nu cu linia: 6 familii, 70 de modele, cele 20 de modele de blocuri hoteliere RFID cu card și modelul pe care intenționați să îl comandați. Scopul este să confirmați că modelul reprezintă un traseu de producție, nu doar o fotografie. Fotografiat: panoul modelelor și planul amplasării. Nu se fotografiază: graficele de ambalare ale altor cumpărători de pe birourile alăturate.
Minute 10-30: depozitul de intrare și banca IQC. Urmăriți verificarea unui lot față de un desen și cereți să vedeți o înregistrare IQC completată, cu numărul lotului. Întrebarea utilă este ce se întâmplă cu un lot respins, nu cât de curată este raftul. Fotografiat: banca, dispozitivele de măsurare și o înregistrare necompletată. Nu se fotografiază: etichetele furnizorilor care menționează comanda altui client.
Minute 30-55: subasamblare și firmware. A treia post: o unitate asamblată, etichetată și urmărită. A patra post: o placă programată în dispozitiv, cu înregistrarea versiunii deschisă pe ecran. Fotografiat: cardul de călătorie și dispozitivul de programare. Nu se fotografiază: ecranul cu parametrii dispozitivului, care conține setările de producție.
Minute 55-75: banca de test de sfârșit de linie. A cincea post: urmăriți cel puțin 3 unități care finalizează testul complet, inclusiv citirea cardului la 13,56 MHz, verificarea celulelor 4 x AA și suprapunerea manuală cu cheia. Cereți jurnalul de test pentru intervalul numerelor de serie aflat în fața dumneavoastră. Fotografiat: banca și o pagină de jurnal de test cu datele ascunse.
Minute 75-90: marfă împachetată și birou de expediție. A șasea stație: cutii sigilate, o etichetă comparată cu proba aprobată și documentele de expediție. Fotografii: exteriorul cutiilor, lista de ambalare și nota de expediție. Nu se fotografiază: cutii deschise din comanda finalizată a altui cumpărător.
Traseul este conceput intenționat să pună accentul pe registre, nu pe utilaje. Un utilaj poate fi cumpărat; un sistem de evidență nu poate fi instalat pentru o vizită. Cele două limite sunt practice: vizita prezintă procesul care se desfășoară în ziua respectivă și nu acoperă un model care nu este în producție. Un cumpărător care trebuie să vadă un anumit model ar trebui să rezerve vizita pentru intervalul disponibil al modelului respectiv, motiv pentru care data vizitei este convenită, de regulă, după lista modelelor, nu înainte. O vizită în fabrică se organizează în raport cu o listă de modele agreată și un interval de producție confirmat, nu la cerere, iar logisticile și încărcarea de după vizită sunt prezentate la logistică și expediere și lanțul de aprovizionare.
Limite
Ce nu face această fabrică
Nu este inclus: instalarea în țara dumneavoastră, serviciile organismului de certificare, stocul garantat pentru întregul catalog și dezvoltarea de siliciu personalizat. Nu intenționăm să eliminăm aceste limite; ele delimitează o fabrică care construiește încui și documentează ceea ce a construit.
- Nu instalăm încui în țara dumneavoastră. Instalarea este o activitate locală, cu răspundere locală, iar o echipă din fabrică care vine pentru 2 săptămâni nu poate asigura service-ul ulterior al unei clădiri. Documentele, instruirea și diagnosticarea remote care înlocuiesc această echipă sunt disponibile la suport pentru instalare.
- Nu funcționăm ca organism de certificare. Un raport de test este emis de un laborator, iar un certificat de fabrică descrie un sistem de management al calității, nu o încuiere. Rapoartele specifice modelului sunt furnizate la cerere, iar nimeni aici nu va semna o declarație în numele unui laborator.
- Nu păstrăm stoc pentru toate cele 70 de modele. Piesele și modelele comune sunt păstrate pentru service; un model din afara producției curente este programat, nu preluat de pe un raft. Un cumpărător care are nevoie de livrare imediată ar trebui să confirme la momentul comenzii ce modele sunt în stoc.
- Nu dezvoltăm siliciu personalizat. Proiectarea cititoarelor și a componentelor radio folosește module consacrate la 13,56 MHz și platforme licențiate; un cip dedicat reprezintă un program în domeniul semiconductorilor, cu un ciclu propriu de mai mulți ani, nu un proiect de încui.
- Nu promitem un certificat, un preț, un MOQ sau un termen de livrare înainte de stabilirea modelului și a pieței. Cele patru valori aparțin unei comenzi specifice și sunt confirmate în scris odată cu oferta.
Tot ce se află în interiorul limitelor reprezintă activitate obișnuită: corpuri, plăci electronice, versiuni de firmware, aprobarea finisajelor, inspecția cutiilor, documentația modelelor și materialele de instruire. Cele patru refuzuri merită enunțate deoarece fiecare este solicitat ocazional și este întotdeauna costisitor de simulat. Un distribuitor care caută un partener local pentru instalare este mai bine servit de programul pentru parteneri de la deveniți distribuitor, iar un cumpărător care are nevoie de o comandă cu marcă privată, nu de un produs nou, ar trebui să înceapă la marca privată. Structura companiei și afacerea la care renunțăm sunt descrise la despre noi.
Întrebări frecvente
Întrebări ale cumpărătorilor despre producător înainte de vizită
Câte modele sunt construite integral în fabrică?
Niciun procent unic nu răspunde la această întrebare, deoarece traseul de producție diferă în funcție de model. Corpul mecanic, asamblarea plăcii electronice, programarea firmware și testul de sfârșit de linie sunt realizate intern. Placarea, piesele turnate, fabricarea PCB-urilor nepopulate și platforma software sunt realizate de parteneri. Pachetul de documente pentru un model anume precizează traseul său de producție, iar coloana de status de mai sus reprezintă regula generală.
Ce părți ale unei încui provin de la parteneri?
Placarea și tratamentul de suprafață, piesele turnate prin injecție și extrudate, fabricarea PCB-urilor nepopulate și amplasarea SMT, precum și platforma APP terță. Fiecare partener este indicat, la cerere, în pachetul de documente al modelului, iar fiecare schimbare de partener este tratată ca o modificare a modelului, nu ca o înlocuire de rutină.
Puteți certifica o încuiere pentru piețea noastră?
Nu. Certificarea este emisă de un laborator acreditat, iar certificatul aparține modelului testat. Fabrica furnizează proba pentru testare, dosarul tehnic și raportul specific modelului emis de laborator. Documentele cerute de fiecare piață sunt prezentate la certificări.
Puteți instala încuirile în țara noastră?
Nu. Instalarea este realizată de echipa dumneavoastră sau de un instalator local, cu documentație din fabrică, instruire și diagnosticare remote. Motivul este răspunderea și timpul de reacție: o echipă care vine cu avionul nu se poate întoarce în 48 de ore atunci când o ușă dintr-o clădire cu 200 de camere citește greșit un card.
Păstrați stoc pentru întregul catalog?
Nu. Modelele comune și piesele de service sunt păstrate, iar un model din afara producției curente este programat pe linie. Starea stocului este confirmată pentru fiecare model la momentul comenzii, iar lista pieselor de rezervă pentru flotele deja instalate este descrisă la piese de rezervă.
Ce putem fotografia în timpul unei vizite în fabrică?
Stații, bănci de lucru, calibre, registre necompletate, exteriorul cutiilor și documentele comenzii dumneavoastră. Nu imaginile de ambalare ale altor cumpărători, etichetele furnizorilor cu numele altui client, cutiile deschise ale unei comenzi finalizate sau ecranele cu parametrii dispozitivelor de testare. Traseul și limitele sunt enumerate mai sus, iar vizita se rezervă prin vizita în fabrică.
Verificați capacitatea, apoi rezervați auditul
Trimiteți lista modelelor, piața de destinație și nivelul de dovezi de care aveți nevoie. Vă răspundem cu traseul de producție pentru fiecare model, documentele disponibile pentru acesta și un plan de vizită care corespunde programului dumneavoastră; politica MOQ, prețul și termenul de livrare sunt confirmate în scris odată cu oferta.
Solicitați o ofertăContactați biroul de export prin WhatsApp