
Laatst bijgewerkt: 31 oktober 2026 · Beoordeeld door export engineering
Een fabriek wordt gedefinieerd door wat ze zelf maakt en waar ze niet beloven, niet door het aantal modellen.Een catalogus bewijst dat producten bestaan. Alleen de stationslijst, de partnerlijst en de weigeringen bewijzen wie ze bouwt, en deze drie lijsten worden op deze pagina uiteengezet.
Capaciteitsgrens
Waar een fabriek verantwoordelijk voor is
Inkopers komen met een redelijke aanname: een fabrikant die 70 productieklare modellen uit 6 productfamilies vermeldt, moet ze allemaal bouwen. Die aanname houdt stand tot de eerste audit. Een model om verschillende redenen in een catalogus voorkomen, en slechts één daarvan is een volledige interne bouw. De behuizing kan van een partnerfabriek komen, de afwerking van een galvaniseerbedrijf, de firmware kan op een gelicentieerd platform draaien en het certificaat kan toebehoren aan een laboratorium dat ooit één monster heeft getest. Dat maakt het slot niet slecht. Het verbergen maakt het de koper onmogelijk om te plannen.
Deze pagina beantwoordt daarom de tweede helft van de vraag, het deel dat een catalogus nooit beantwoordt: waar de capaciteit eindigt. Ze vervangt een productraster door drie zaken die een inkoopmanager kan controleren: welke stappen binnen het gebouw plaatsvinden, welke stations welke documenten produceren en wat een fabriek van deze omvang niet zal doen, zelfs wanneer erom wordt gevraagd. Het modelassortiment zelf staat op hotelsloten, fingerafdruksloten en glazen deursloten. Hieronder volgt het audittrail erachter.
Status
Intern gemaakt, uitbesteed of niet aangeboden
Elke rij hieronder beschrijft een capaciteit, geen product. De statuskolom geeft het eerlijke antwoord en de derde kolom verklaart wat er voor de koper verandert wanneer het antwoord partner of niet aangeboden is. De status kan per model verschillen, daarom vermeldt het documentenpakket voor een specifiek model de bouwwijze voordat de bestelling wordt bevestigd.
| Capaciteit | Status | Waarom dit voor u belangrijk is |
|---|---|---|
| Montage van insteekslot en slotbehuizing | Intern | Het insteekslot bepaalt de rugafstand, de uitval van de schoot en het vluchtgedrag; een gemonteerde behuizing kan vóór de afwerking opnieuw tegen een tekening worden gecontroleerd, wat een ingekochte behuizing niet kan |
| Montage van PCBA en programmeren van firmware | Intern voor bordmontage, programmeren en testen; fabricatie van lege PCB's en SMT-plaatsing bij een bordpartner | U krijgt een firmwareversieregistratie die aan een serienummerbereik is gekoppeld en een bordwijziging is een gedocumenteerde wijziging in plaats van een anonieme vervanging |
| Afwerking en galvanisatie | Galvanisatielijnen van partners, met goedkeuring van de afwerking intern aan de hand van een fysiek referentie-exemplaar | Kleur en zoutnevelgedrag hangen af van het galvaniseerbedrijf; goedkeuring vindt plaats op basis van een ondertekend monster, niet alleen op basis van een foto of kleurcode |
| Fabricage van handgreep en slotrozet | Interne bewerking en montage; gietstukken en profielen van een partner voor spuitgieten | De vorm van een handgreep kan binnen het platform worden aangepast zonder nieuwe gereedschap, maar een gewijzigde gietsel betekent een productiepartij bij een partner en een eigen controle van het eerste exemplaar |
| Montage van kaartlezers | Intern | De lezer is het onderdeel dat uw receptieteam elke dienst aanraakt; een bekende bouw en een bekende firmwareversie maken de uitgifte van kaarten reproduceerbaar |
| Hotelsoftware | Partnerplatform, met interne ondersteuning voor configuratie, integratie en implementatie | De functies van de app en de cloud volgen de releasedcyclus van een derde partij; wat wij beheersen is configuratie, integratietests en de ondersteuningsroute |
| Gereedschap en matrijsontwikkeling | Partnerbedrijf voor matrijsontwikkeling, waarbij het gereedschap volgens het schriftelijke contract per project wordt geregistreerd en in eigendom is | Kosten en eigendom van gereedschap staan afzonderlijk in de offerte, zodat u weet of u betaalt voor een bedrijfsmiddel of voor een ontwikkelingsfase |
| Certificering door eenextern laboratorium | Niet aangeboden; tests worden opgedragen aan geaccrediteerde laboratoria en het certificaat wordt door het laboratorium afgegeven | Niemand in dit gebouw kan een slot certificeren. Wij kunnen wel het modelspecifieke rapport en de verklaring leveren die het laboratorium voor dat model heeft afgegeven |
| Installatie op locatie in het buitenland | Niet aangeboden; installatie wordt uitgevoerd door uw team of door een lokale installateur | De installatiekwaliteit blijft de verantwoordelijkheid van de partij die lokaal achter het werk staat; de fabriek levert documenten, training en diagnose op afstand |
Twee rijen zorgen voor de meeste verrassing. Software is de eerste: een app die is geconfigureerd op Tuya Smart of TTLOCK is geen app die in eigendom is van de fabriek, en een koper die een eigen app nodig heeft, koopt een softwareproject, beschreven bij OEM en ODM. Certificering is de tweede: een fabriek die zegt gecertificeerd te zijn volgens een norm, beschrijft doorgaans haar kwaliteitssysteem en niet het slot in de doos. Het onderscheid staat bij certificeringen en nalevingsdocumenten en bij normen waarnaar we verwijzen. Beide verrassingen zijn goedkoper om te verwerken vóór de matrijsontwikkeling dan erna.
Het werkelijk interne werk is de mechanische kant: een behuizing van 201-staal, een hotelslot met insteekslot nr. 2 en een handgreepset die onder één dak zijn gemonteerd en getest. Dat is belangrijk omdat een hotelkaartslot zoals de SLK-2020 met 306 mm x 75 mm x 15 mm op de deur wordt beoordeeld en niet op de datasheet, en de partij die de behuizing heeft gemonteerd, is ook de partij die een pasvormprobleem in de volgende batch kan corrigeren. Binnenbladen in de praktijk hebben doorgaans een dikte tussen 38 mm en 55 mm, en de opname legt elk blad tot op de dichtstbijzijnde 1 mm vast in plaats van de tekening blindelings te volgen.

Een fabrikant wordt beoordeeld op de tweede bestelling
De eerste bestelling is een proefpartij met extra aandacht. De tweede bestelling laat zien of de productielijn, het kwaliteitsproces en de documentatie standhouden wanneer niemand meekijkt.
- Montage en test blijven voor uw programma op dezelfde lijn
- Elk exemplaar is via de batch terug te voeren naar de montageshift
- Het documentenpakket wordt uitgegeven vanuit het modeldossier en niet voor elke bestelling opnieuw opgebouwd
Stations
Processtations die u kunt auditen
Zes stations leveren het bewijs. Elk station produceert een document, en dat document is het belangrijkste: een station zonder registratie kan niet worden geaudit, alleen worden waargenomen. De onderstaande lijst vormt de route die een koper tijdens een bezoek aflegt, en de volgorde komt overeen met de fysieke stroom van een slot van onderdelen naar een vrijgegeven doos.
| Station | Wat er gebeurt | Welk document wordt geproduceerd |
|---|---|---|
| Inspectie van binnenkomende onderdelen | Bij ontvangst worden onderdelen gecontroleerd tegen de tekening: afmetingen van het insteekslot, uiterlijk van de galvanisatie, bordrevisie en datumcode van de batterij; een partij wordt als geheel afgekeurd of als geheel goedgekeurd | IQC-registratie met partijnummer, bemonsterde hoeveelheid en gemeten waarden, ondertekend door de inspecteur |
| Subassemblage | Insteekslot, schoot, veer, koppeling en handgreep worden gemonteerd en afgesteld; exemplaren worden gelabeld zodat een defect kan worden herleid tot een station en een shift | Routekaart of label voor werk-in-proces dat het exemplaar door elk station volgt |
| Programmeren van firmware | De goedgekeurde build wordt in de testopstelling geprogrammeerd en aan een serienummer gekoppeld; een mislukte programmering leidt tot afkeuring in plaats van opnieuw programmeren totdat de test slaagt | Firmwareversieregistratie per batch, met het serienummerbereik en de buildidentifier |
| Functietest aan het einde van de lijn | Eén registratie per exemplaar: kaartlezing bij 13,56 MHz, 4 x AA-batterijen gecontroleerd op spanning en contact, mechanische sleuteloverhaal gecontroleerd, automatische vergrendelingstijd en waarschuwing bij lage batterijspanning bevestigd | Testlogboek per serienummer, met het resultaat geslaagd of mislukt en de dienstdoende tester |
| Inspectie van verpakte dozen | Aantal dozen,accessoirezak, handleidingstalen, labeltekst en barcode worden vóór verzegeling vergeleken met de goedgekeurde proefdruk | Verpakkingchecklist en dooslabelregistratie die aan het bestelnummer zijn gekoppeld |
| Vrijgave voor verzending | Aantal pallets of containers, conditie van de dozen en de documentenset worden afgestemd voordat de goederen het gebouw verlaten | Vrijgavenoot, verpakkingslijst en inspectierapport afgegeven voor de zending |
De test aan het einde van de productielijn is het station dat kopers twee keer willen zien, omdat het als enige elk exemplaar raakt in plaats van een steekproef. Een bestelling van 200 exemplaren levert daarom 200 testrapporten op, één per serienummer, en een koper kan in de vrijgavenoot het serienummerbereik opvragen en vergelijken met het logboek. Een bezoek van 90 minuten volstaat om drie exemplaren vanaf het lezen van de kaart tot de sleuteloverbrugging door de testbank te zien volgen, en dat is het praktische antwoord op de vraag of de test echt is. De ruimere kwaliteitspoorten, inclusief de regels voor steekproeven en de behandeling van fouten, worden beschreven bij kwaliteitscontrole en bij productie.
Planning
Schaal en geschiktheid voor de bestelling
Capaciteit is een planningsvraag, geen opvallend cijfer op de voorpagina. Een fabriek van deze omvang draait een gemengde lijn, dus wat bij verschillende bestelprofielen verandert, is de belasting van de lijn en de frequentie van onderbrekingen, niet één doorvoercijfer dat voor elk model geldt. De tabel beschrijft de logica die een planner gebruikt; de cijfers die voor uw bestelling van belang zijn, worden per bestelling opgegeven.
| Bestelprofiel | Modelmix | Betrokken gereedschap | Instellingen tijdens de productie | Wat verandert in de planning |
|---|---|---|---|---|
| Proefbestelling | Een paar modellen in een kleine hoeveelheid, gebruikt voor een markttest of één project | Geen; standaardmodellen uit de catalogus | 1 instelling | Ingepland in een gat tussen grotere productieruns, zodat de slotbehuizing wordt gedeeld en alleen het verpakken en labelen apart worden ingepland |
| Herhaalde catalogusbestelling | Gevestigde modellen met een vast interval, vaak dezelfde afwerking | Geen | 1 instelling | Ingepland als een terugkerend tijdvak; het voordeel is dat materiaal kan worden gereserveerd voordat de bestelling is bevestigd en de testopstelling al voor die productie is ingesteld |
| Container met meerdere modellen | Meerdere productfamilies in één zending, bijvoorbeeld hotelsloten met RFID-kaart, toetsenbordsloten en glazen deursloten samen | Geen, tenzij de afwerking nieuw is | 3 tot 6 instellingen | Per productfamilie gerangschikt zodat kleurwijzigingen worden gebundeld; het laatste model dat klaar is, bepaalt de verzenddatum, waardoor een late wijziging bij één model de hele container verplaatst |
| OEM-programma | Eén of twee modellen met het merk van de koper, vaste verpakking en een firmwareconfiguratie | Snijmallen voor verpakking en drukplaten; geen gereedschap voor het slot | 2 instellingen | Gereserveerd op basis van de bevestigde prognose van de koper; goedkeuring van het artwork en het goudsample bepaalt het tijdvak, en een niet-goedgekeurde doos houdt de sloten op, niet de lijn |
| ODM-ontwikkeling | Een nieuwe behuizing, PCBA of lezerpositie, met een eigen modelidentiteit | Spuitgietal, PCB-indeling, hulpstukken en een specifieke testopstelling | 1 instelling na de bevriezing | Ontwikkelingsmijlpalen komen vóór de lijnproductie: gereedschap, eerste artikel, validatie en bevriezing; het massatijdvak wordt pas geboekt nadat het goudsample is ondertekend |
Het praktische gevolg is dat twee bestellingen met dezelfde hoeveelheid verschillende planningen kunnen hebben, omdat de ene een afwerking wijzigt en de andere niet. Afwerkingswijzigingen worden gebundeld, waardoor een kleur die al in productie is, aansluit op een bestaand tijdvak terwijl een nieuwe kleur wacht op een coatingrun. De productmix is om dezelfde reden van belang: een container die 3 productfamilies omvat, vereist 3 instellingen, en een container met één model vereist er één. Daarom wordt de doorlooptijd per bestelling opgegeven in plaats van gepubliceerd, en daarom is een vroege bevestiging van de modellenlijst waardevoller dan een vroege betaaldatum.
Verificatie
Bewijsniveaus van foto's tot een audit ter plaatse
Bewijs wordt ingedeeld, en een koper moet weten op welk niveau een bewering staat voordat deze als bewijs wordt behandeld. De vijf niveaus hieronder gelden voor elke uitspraak over de fabriek, inclusief de uitspraken op deze pagina.
| Niveau | Wat het is | Hoe een koper het verkrijgt |
|---|---|---|
| L1 - Foto's en video | Beelden van stations, testbanken en verpakte goederen, meestal geleverd bij het model of tijdens een offerte | Vraag om gedaterde beelden van het specifieke station en de specifieke modelbatch, niet om een galerij van het gebouw |
| L2 - Live videogesprek aan de lijn | Een geplande rondgang langs de stations tijdens een productierun, met de batch zichtbaar op de camera | Boek een tijdvak tijdens de productie; vraag om het serienummerbereik en de werkorder op het scherm, zodat de batch aan de zending kan worden gekoppeld |
| L3 - Documenten per model | Tekeningen, testrapport, verklaring, labelinhoud en handleiding voor het exacte bestelde modelnummer | Vraag het documentenpakket voor het model op en controleer of het modelnummer op elke pagina overeenkomt met de bestelling |
| L4 - Inspectie door een derde partij | Een inspectie die vóór verzending door een door de koper aangewezen bureau wordt uitgevoerd aan de hand van een schriftelijke checklist | Wijs het bureau aan, spreek de checklist en het steekproevenplan af en deel het rapport vóór de eindbetaling |
| L5 - Audit ter plaatse | Een bezoek aan de locatie in Shenzhen, waarbij de stations worden bezocht en de records ter plaatse worden gelezen | Spreek een datum af via de fabrieksrondleiding, stuur de auditvragen vooraf en neem de modellenlijst mee die u wilt bestellen |
De meeste geschillen over een fabriek betreffen het niveau, niet de waarheid. Een foto bewijst dat een testbank bestaat; hij bewijst niet dat een batch erdoorheen is gegaan. Een live gesprek bewijst dat een batch in productie is; het bewijst niet dat de afwerking overeenkomt met het goedgekeurde sample. Een documentenpakket per model bewijst wat er is getest; het bewijst niet wat er in de doos zit. De combinatie van L3-documenten en een L4-inspectie is de normale pakket voor een eerste bestelling, en L5 gebruikt een koper wanneer de relatie groot genoeg is om een vliegticket te rechtvaardigen. De documenten die bij deze niveaus horen, worden beheerd in het testlaboratorium en het centrum voor nalevingsdocumenten.
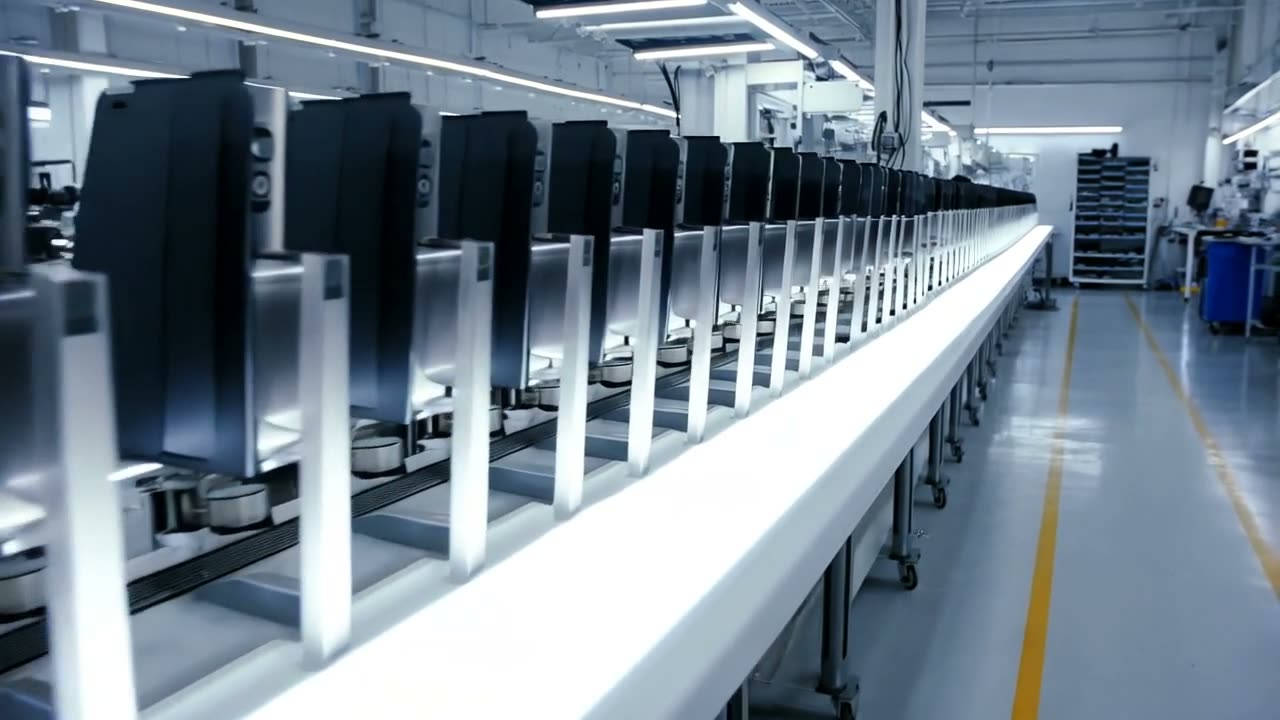
De productielijn waarop een herhaalde bestelling wordt geassembleerd
De video volgt de assemblagelijn: exemplaren in hulpstukken, gereedschap en onderdelenbakken die op volgorde zijn klaargezet, en bij elk station dezelfde controles. Dit is de opzet waarin uw herhaalde bestelling wordt gebouwd, waardoor een tweede zending op dezelfde manier wordt geprijsd en gepland als de eerste.
Bezoek
De auditroute van 90 minuten
Negentig minuten volstaan om de zes stations te zien en de records te lezen, mits de route is gepland en niet ter plekke wordt bedacht. De volgorde hieronder volgt de fysieke stroom van een slot, oftewel de volgorde waarin een kwaliteitsprobleem aan het licht zou komen.
Minuut 1 tot 10: modeloverzicht en kantoor. Het bezoek begint met de catalogus, niet met de lijn: 6 productfamilies, 70 modellen, de 20 modellen hotelsloten met RFID-kaart en het model dat u wilt bestellen. Het doel is vast te stellen dat het model een productieroute is en geen foto. Fotograferen: het modelbord en de plattegrond. Niet fotograferen: verpakkingsartwork van andere kopers op aangrenzende bureaus.
Minuut 10 tot 30: ontvangstmagazijn en IQC-testbank. Observeer hoe een partij wordt gecontroleerd aan de hand van een tekening en vraag om een volledig IQC-record met een partijnummer te zien. De nuttige vraag is wat er met een afgekeurde partij gebeurt, niet hoe schoon de plank is. Fotograferen: de testbank, de meetmiddelen en een leeg record. Niet fotograferen: leveranciersetiketten waarop de bestelling van een andere klant staat.
Minuut 30 tot 55: subassemblage en firmware. Derde station: een exemplaar dat wordt geassembleerd, gelabeld en traceerbaar gemaakt. Vierde station: een bord dat in de testopstelling wordt voorzien van firmware, met het versierecord op het scherm geopend. Fotograferen: de travelcard en de programmeeropstelling. Niet fotograferen: het parameter scherm van de opstelling, waarop de productie-instellingen staan.
Minuut 55 tot 75: testbank aan het einde van de lijn. Vijfde station: observeer hoe minstens 3 exemplaren de volledige test doorlopen, inclusief het lezen van de kaart op 13,56 MHz, de controle van de 4 x AA-cel en de mechanische sleuteloverbrugging. Vraag om het testlogboek voor het serienummerbereik dat voor u ligt. Fotograferen: de testbank en een afgeschermde pagina uit het testlogboek.
Minuten 75 tot 90: verzamelde goederen en releasebalie. Zesde station: verzegelde dozen, een label vergeleken met het goedgekeurde proefexemplaar en de release-documenten voor de zending. Foto: buitenkanten van dozen, de paklijst en de releasenoot. Niet gefotografeerd: geopende dozen met de afgewerkte bestelling van een andere koper.
De route is bewust zwaar gericht op dossiers in plaats van machines. Een machine kan worden gekocht; een recordsysteem kan niet voor een bezoek worden geïnstalleerd. De twee beperkingen zijn praktisch: het bezoek toont het proces dat op die dag wordt uitgevoerd en dekt geen model dat niet in productie is. Een koper die een specifiek model wil zien, moet het bezoek inplannen op de productieslot van dat model. Daarom wordt een rondleiding doorgaans pas na de modellenlijst afgesproken en niet eerder. Een fabrieksrondleiding wordt gepland op basis van een afgesproken modellenlijst en een bevestigde productieslot, niet op aanvraag. De daaropvolgende zend- en laadafspraken worden behandeld bij logistiek en verzending en supply chain.
Grenzen
Wat deze fabriek niet doet
Niet inbegrepen: installatie in het land zelf, diensten van certificeringsinstanties, gegarandeerde voorraad voor de volledige catalogus en ontwikkeling van maatwerksilicium. Dit zijn geen tekorten die we van plan zijn op te vullen; dit zijn de grenzen van een fabriek die sloten bouwt en documenteert wat zij heeft gebouwd.
- Wij installeren geen sloten in uw land. Installatie is een lokale trade met lokale aansprakelijkheid, en een fabriekploeg die twee weken lang komt kan een gebouw daarna niet onderhouden. De documenten, training en diagnose op afstand die daarvoor in de plaats komen, vindt u bij installatieondersteuning.
- Wij treden niet op als certificeringsinstantie. Een testrapport wordt uitgegeven door een laboratorium, en een fabriekscertificaat beschrijft een kwaliteitssysteem, geen slot. Modalspecifieke rapporten worden op verzoek verstrekt, en niemand hier zal een verklaring namens een laboratorium ondertekenen.
- Wij houden geen voorraad voor alle 70 modellen aan. Onderdelen en gangbare modellen worden aangehouden voor service; een model buiten de normale productierun wordt ingepland en niet uit een kast gepakt. Een koper die onmiddellijke levering nodig heeft, moet bij de bestelling bevestigen welke modellen op dat moment op voorraad zijn.
- Wij ontwikkelen geen maatwerksilicium. Voor lezers en radio's worden beproefde modules op 13,56 MHz en gelicentieerde platforms gebruikt; een chip op maat is een halfleiderprogramma met een eigen cyclus van meerdere jaren en geen slotproject.
- Wij beloven geen certificaat, prijs, MOQ of levertijd voordat het model en de markt zijn vastgesteld. Die vier waarden horen bij een specifieke bestelling en worden schriftelijk bevestigd bij de offerte.
Alles binnen de grenzen is regulier werk: behuizingen, printplaten, firmwarebuilds, goedkeuring van de afwerking, dozeninspectie, modeldocumenten en trainingsmateriaal. De vier weigeringen zijn het vermelden waard omdat er af en toe om wordt gevraagd en omdat ze altijd duur te misleiden zijn. Een distributeur die een lokale installatiepartner wil, is beter af met het partnerprogramma bij worden distributeur. Een koper die een private-labelproductie wil in plaats van een nieuw product, kan beginnen bij private label. De bedrijfsstructuur en de zakelijke activiteiten die wij afwijzen, worden beschreven bij over ons.
FAQ
Vragen van kopers die vóór een bezoek aan de fabrikant worden gesteld
Hoeveel van de modellen worden volledig in eigen huis gebouwd?
Geen enkel percentage beantwoordt die vraag, omdat de bouwroute per model verschilt. De mechanische behuizing, de printplaatassemblage, het flashen van de firmware en de eindlijntest gebeuren in eigen huis. Verzinken, gietstukken, de productie van kale printplaten en het softwareplatform zijn werk van partners. In het documentenpakket van een specifiek model staat de bouwroute vermeld; de statuskolom hierboven geldt als algemene regel.
Welke onderdelen van een slot komen van partners?
Verzinken en oppervlaktebehandeling, spuitgieten en extrusies, de productie van kale printplaten en SMT-bezetting, en het appplatform van derden. Elke partner wordt op verzoek genoemd in het documentenpakket van het model, en elke wisseling van partner wordt beschouwd als een wijziging van het model en niet als een routinevervanging.
Kunt u een slot certificeren voor onze markt?
Nee. Certificering wordt uitgegeven door een geaccrediteerd laboratorium, en het certificaat hoort bij het model dat is getest. De fabriek levert de monsterinzending, het technische dossier en het modalspecifieke rapport dat het laboratorium heeft uitgegeven. Welke documenten een markt verwacht, staat bij certificeringen.
Kunt u de sloten in ons land installeren?
Nee. Installatie wordt uitgevoerd door uw team of een lokale installateur, met ondersteuning door fabrieksdocumenten, training en diagnose op afstand. De reden is aansprakelijkheid en responstijd: een ploeg die per vliegtuig komt, kan niet binnen 48 uur terugkeren wanneer één deur in een gebouw met 200 kamers een kaart verkeerd leest.
Houdt u voorraad aan voor de volledige catalogus?
Nee. Gangbare modellen en serviceonderdelen worden aangehouden, en een model buiten de normale productierun wordt in de productieplanning opgenomen. De voorraadstatus wordt per model bij de bestaling bevestigd. De reserveonderdelenlijst die een geïnstalleerd toestel ondersteunt, wordt beschreven bij reserveonderdelen.
Wat mogen wij tijdens een fabrieksbezoek fotograferen?
Stations, werkbanken, meetinstrumenten, blanco dossiers, buitenkanten van dozen en de documenten van uw eigen bestelling. Niet de verpakkingsontwerpen van andere kopers, leverancierslabels met de naam van een andere klant, geopende dozen met een afgewerkte bestelling of de schermen met fixtureparameters. De route en de beperkingen staan hierboven vermeld, en een bezoek wordt geboekt via de fabrieksrondleiding.
Controleer de mogelijkheden en plan vervolgens de audit
Stuur ons de modellenlijst, de bestemmingsmarkt en het bewijsniveau dat u nodig heeft. Wij antwoorden met de bouwroute voor elk model, de beschikbare documenten daarvoor en een bezoekplan dat aansluit op uw schema. MOQ-beleid, prijs en levertijd worden schriftelijk bevestigd bij de offerte.
Offerte aanvragenWhatsApp de exportafdeling