
Последнее обновление: 31 октября 2026 г. · Проверено инженерным отделом по экспорту
Завод определяется тем, что он производит собственными силами и от чего отказывается обещать, а не количеством моделей.Каталог доказывает лишь существование продукции. Только перечень участков, список партнёров и отказы показывают, кто действительно создаёт эту продукцию; именно эти три перечня представлены на этой странице.
Границы возможностей
За что отвечает завод
Покупатели исходят из разумного предположения: если производитель перечисляет 70 готовых к производству моделей в 6 семействах, он должен выпускать их все. Это предположение сохраняется до первого аудита. Модель может присутствовать в каталоге по нескольким причинам, и только одна из них означает полное производство собственными силами. Корпус может поступать от партнёрского литейного завода, покрытие — от гальванической компании, прошивка — работать на лицензированной платформе, а сертификат — принадлежать лаборатории, однажды протестировавшей образец. Ничто из этого не делает замок плохим. Сокрытие этой информации лишает покупателя возможности планировать.
Поэтому эта страница отвечает на вторую часть вопроса, на которую каталог никогда не отвечает: где заканчиваются возможности. Вместо сетки товаров здесь приведены три вещи, которые может проверить менеджер по закупкам: какие этапы выполняются внутри здания, какие участки выпускают какие документы и от чего завод такого размера откажется даже по запросу. Сам модельный ряд остаётся на страницах замков для отелей, замков с отпечатком пальца и замков для стеклянных дверей. Ниже приведена проверочная документация, лежащая в их основе.
Статус
Произведено собственными силами, передано подрядчикам или не предлагается
Каждая строка ниже описывает возможность, а не продукт. Колонка со статусом содержит честный ответ, а третья колонка объясняет, что меняется для покупателя, если ответ — «партнёр» или «не предлагается». Статус может различаться в зависимости от модели, поэтому пакет документов для конкретной модели до подтверждения заказа указывает способ производства.
| Возможность | Статус | Почему это важно для вас |
|---|---|---|
| Сборка врезного замка и корпуса | Собственными силами | Врезной замок определяет расстояние от торца двери до запора, ход язычка и поведение при эвакуации; собранный корпус можно перепроверить по чертежу до нанесения покрытия, что невозможно для покупного корпуса |
| Сборка PCBA и запись прошивки | Собственными силами выполняются сборка платы, запись и тестирование; изготовление голых PCB и SMT-монтаж выполняются партнёром по сборке плат | Вы получаете запись версии прошивки, привязанную к диапазону серийных номеров, а изменение платы оформляется как документально подтверждённое изменение, а не анонимная замена |
| Отделка и гальваническое покрытие | Партнёрские гальванические линии, при этом согласование отделки собственными силами проводится с использованием физического эталона | Цвет и стойкость к солевому туману зависят от гальванической компании; согласование проводится по подписанному образцу, а не только по фотографии или коду цвета |
| Изготовление ручек и накладок | Механообработка и сборка выполняются собственными силами; литьё и экструзия выполняются партнёром по литью | Форму ручки можно скорректировать в рамках платформы без новой оснастки, но изменение литой детали требует отдельного партнёрского тиража и собственной проверки первого изделия |
| Сборка картридера | Собственными силами | Картридер — это узел, с которым ваша служба приёма работает каждую смену; известная схема сборки и известная версия прошивки обеспечивают повторяемость выпуска карт |
| Программное обеспечение для отелей | Партнёрская платформа; собственными силами выполняются настройка, интеграция и поддержка развёртывания | Функции App и облачного сервиса следуют циклу выпуска стороннего поставщика; под нашим контролем находятся настройка, интеграционное тестирование и схема поддержки |
| Оснастка и изготовление пресс-форм | Партнёрский цех пресс-форм; учёт и права на оснастку регулируются письменным договором | Стоимость оснастки и права собственности на неё указаны в коммерческом предложении отдельно, поэтому вы понимаете, оплачиваете вы актив или этап разработки |
| Сертификация сторонней лабораторией | Не предлагается; испытания заказываются в аккредитованных лабораториях, а сертификат выпускает лаборатория | Никто в этом здании не может сертифицировать замок. Мы можем предоставить отчёт и декларацию для конкретной модели, выпущенные лабораторией для этой модели |
| Монтаж на объекте за рубежом | Не предлагается; монтаж выполняет ваша команда или местный монтажник | Качество монтажа остаётся зоной ответственности местной стороны, выполняющей работы; завод предоставляет документы, обучение и удалённую диагностику |
Большинство неожиданностей вызывают две строки. Первая — программное обеспечение: App, настроенный на Tuya Smart или TTLOCK, не принадлежит заводу, а покупатель, которому нужен собственный App, приобретает программный проект, описанный в разделе OEM и ODM. Вторая — сертификация: завод, заявляющий о соответствии стандарту, обычно описывает свою систему качества, а не сам замок в упаковке. Различие раскрыто в разделах сертификаты и документы о соответствии и применяемые нами стандарты. Обе неожиданности дешевле учесть до изготовления оснастки, чем после него.
Действительно собственное производство сосредоточено на механической части: корпус из нержавеющей стали 201, врезной замок для отелей № 2 и комплект ручек собираются и тестируются под одной крышей. Это важно, поскольку такой карточный замок для отелей, как SLK-2020 с размерами 306 мм x 75 мм x 15 мм, оценивается на двери, а не по техническому описанию, и сторона, собравшая корпус, может устранить проблему посадки в следующей партии. Внутренние полотна дверей на объектах обычно имеют толщину от 38 мм до 55 мм, поэтому при обследовании толщина каждого полотна фиксируется с точностью до 1 мм, вместо того чтобы полагаться на чертёж.

Производителя оценивают по второму заказу
Первый заказ — это пробная партия с повышенным вниманием. Второй заказ показывает, выдерживают ли линия, процесс качества и документация, когда за их состоянием никто не наблюдает.
- Сборка и тестирование для вашей программы выполняются на одной и той же линии
- Каждое изделие имеет прослеживаемость до партии и монтажной смены
- Пакет документов выпускается из карточки модели, а не формируется заново для каждого заказа
Участки
Производственные участки, доступные для аудита
Доказательства предоставляют шесть участков. Каждый из них выпускает документ, и именно документ является ключевым: участок без записей нельзя подвергнуть аудиту, можно лишь наблюдать. Приведённый ниже перечень описывает маршрут покупателя во время посещения, а последовательность совпадает с физическим движением замка от комплектующих до выпуска готовой коробки.
| Участок | Что происходит | Какой документ выпускается |
|---|---|---|
| Входной контроль комплектующих | При поступлении детали проверяются по чертежу: размеры врезного замока, внешний вид покрытия, ревизия платы и код даты батареи; партия принимается полностью или отклоняется полностью | Запись IQC с номером партии, объёмом выборки и результатами измерений, подписанная контролёром |
| Сборка узлов | Врезной замок, язычок, пружина, храповик и ручка собираются и регулируются; изделия маркируются, чтобы дефект можно было проследить до участка и смены | Сопроводительный талон или маркировка незавершённого изделия, передаваемая с ним через каждый участок |
| Программирование прошивки | Согласованная сборка записывается на оснастке и привязывается к серийному номеру; изделие с неуспешной записью отклоняется и не перепрограммируется до успешного результата | Запись версии прошивки для каждой партии с диапазоном серийных номеров и идентификатором сборки |
| Функциональное тестирование на выходе | По каждому изделию оформляется запись: считывание карты на 13,56 МГц, проверка напряжения и контактов 4 батареек AA, проверка механического переопределения ключом, подтверждение задержки автоматического запирания и предупреждения о низком заряде | Журнал испытаний по каждому серийному номеру с результатом «годен» или «не годен» и данными дежурного испытателя |
| Контроль упакованной коробки | Количество коробок, пакет с принадлежностями, язык инструкции, текст этикетки и штрихкод сверяются с утверждённым образцом до запечатывания | Упаковочный чек-лист и запись этикетки коробки, связанные с номером заказа |
| Выпуск к отгрузке | Количество поддонов или контейнеров, состояние коробок и комплект документов сверяются до вывоза товара из здания | Разрешение на выпуск, упаковочный лист и отчёт об инспекции, оформленные на партию отгрузки |
Проверка в конце производственной линии — это станция, которую покупатели просят показать дважды, поскольку только она охватывает каждое изделие, а не выборку. Поэтому заказ на 200 единиц формирует 200 протоколов испытаний, по одному на каждый серийный номер, и покупатель может запросить диапазон серийных номеров в отгрузочной документации и сопоставить его с журналом. Для наблюдения за прохождением трех единиц через стенд — от считывания карты до механического открытия ключом — достаточно 90-минутного посещения, что практически отвечает на вопрос о реальности испытаний. Более широкие требования к качеству, включая правила выборочного контроля и порядок действий при обнаружении дефектов, описаны в разделах контроль качества и производство.
Планирование
Масштаб и соответствие заказу
Производительная мощность — это вопрос планирования, а не headline-показатель. Завод такого размера работает на смешанной линии, поэтому при смене профиля заказа меняются загрузка линии и частота ее прерываний, а не единый показатель выпуска, применимый ко всем моделям. В таблице описана логика, которой пользуется планировщик; значимые для вашего заказа цифры рассчитываются индивидуально.
| Профиль заказа | Сочетание моделей | Необходимая оснастка | Настройки в рамках запуска | Что меняется при планировании |
|---|---|---|---|---|
| Пробный заказ | Несколько моделей, небольшое количество, для тестирования рынка или отдельного проекта | Не требуется; серийные модели из каталога | 1 настройка | Планируется в промежуток между крупными запусками, поэтому используется общий корпус замка, а отдельная оснастка требуется только для упаковки и маркировки |
| Повторный каталожный заказ | Устоявшиеся модели с регулярным интервалом, часто в одном исполнении | Не требуется | 1 настройка | Планируется как повторяющийся временной слот; преимущество заключается в возможности зарезервировать материал до подтверждения заказа, а тестовая оснастка уже подготовлена для соответствующей сборки |
| Контейнер с несколькими моделями | Несколько семейств в одной отгрузке, например замки для отелей с картами, замки с клавиатурой и замки для стеклянных дверей | Не требуется, кроме случаев с новым исполнением | от 3 до 6 настроек | Последовательность формируется по семействам, чтобы сгруппировать смену цвета; дату отгрузки определяет последняя завершенная модель, поэтому позднее изменение по одной модели переносит срок всего контейнера |
| Программа OEM | Одна или две модели под брендом покупателя, с фиксированной упаковкой и конфигурацией прошивки | Режущие линии упаковки и печатные формы; оснастка для замков не требуется | 2 настройки | Резерв предоставляется по подтвержденному прогнозу покупателя; согласование макета и эталонного образца определяет временной слот, а не утвержденная коробка задерживает поставку замков, а не останавливает линию |
| Разработка ODM | Новый корпус, PCBA или расположение считывателя с собственной идентификацией модели | Пресс-форма, компоновка PCB, приспособления и отдельная тестовая оснастка | 1 настройка после заморозки | Этапы разработки предшествуют времени работы линии: оснастка, первый образец, валидация и заморозка; массовый слот бронируется только после подписания эталонного образца |
Практическое следствие состоит в том, что два заказа одинакового объема могут иметь разные графики, если один из них предполагает смену исполнения, а другой — нет. Смена исполнения выполняется партиями, поэтому уже запущенный цвет включается в существующий слот, а новый цвет ожидает очередного цикла нанесения покрытия. Сочетание продуктов имеет значение по той же причине: для контейнера с изделиями трех семейств требуются 3 настройки, а для контейнера с одной моделью — одна. Именно поэтому срок выполнения заказа указывается индивидуально, а не публикуется, и потому своевременное подтверждение перечня моделей важнее ранней даты платежа.
Проверка
Уровни подтверждения — от фотографий до выездного аудита
Подтверждающие материалы классифицируются по уровням, и покупатель должен знать, к какому уровню относится заявление, прежде чем считать его доказательством. Пять уровней ниже применимы к любому заявлению о заводе, включая заявления на этой странице.
| Уровень | Что это собой | Как покупатель получает материалы |
|---|---|---|
| L1 — Фотографии и видео | Изображения станций, стендов и упакованной продукции, обычно предоставляемые вместе с моделью или в ходе расчета цены | Запросите датированные изображения конкретной станции и партии модели, а не галерею здания |
| L2 — Видеозвонок с линии в реальном времени | Запланированный обход станций в ходе производственного запуска с партией, видимой на камере | Забронируйте временной слот на время запуска; запросите диапазон серийных номеров и рабочее задание на экране, чтобы сопоставить партию с отгрузкой |
| L3 — Документы по каждой модели | Чертежи, протокол испытаний, декларация, содержание маркировки и руководство для заказанного номера модели | Запросите комплект документов по модели и проверьте, совпадает ли номер модели на каждой странице с заказом |
| L4 — Инспекция третьей стороны | Инспекция, проведенная назначенным покупателем агентством по письменному контрольному списку до отгрузки | Назначьте агентство, согласуйте контрольный список и план выборочного контроля, а также запросите отчет до внесения остатка оплаты |
| L5 — Выездной аудит | Посещение площадки в Shenzhen с обходом станций и изучением записей на месте | Согласуйте дату через экскурсию по заводу, заранее направьте вопросы для аудита и возьмите перечень моделей, которые планируете заказать |
Большинство споров о заводе связаны не с истинностью заявлений, а с их уровнем. Фотография подтверждает существование стенда, но не подтверждает, что через него прошла партия. Видеозвонок в реальном времени подтверждает, что партия производится, но не подтверждает соответствие исполнения утвержденному образцу. Комплект документов по модели подтверждает, что именно проходило испытания, но не подтверждает содержимое коробки. Сочетание документов L3 и инспекции L4 является стандартным пакетом для первого заказа, а L5 покупатели используют, когда объем отношений оправдывает перелет. Документы, лежащие в основе этих уровней, ведутся в испытательной лаборатории и центре документов по соответствию требованиям.
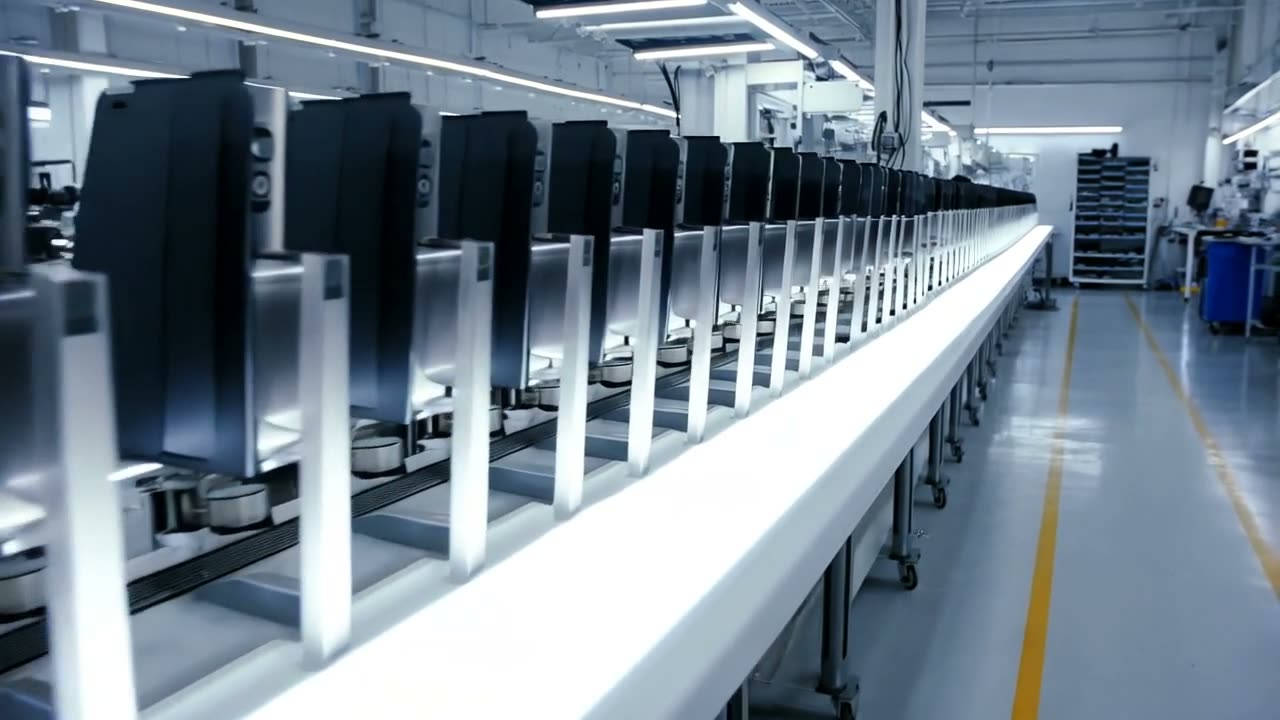
Производственная линия, на которой собирается повторный заказ
Видеоряд проходит вдоль сборочной линии: изделия в приспособлениях, оснастка и лотки с деталями, разложенные в определенном порядке, а также одни и те же проверки на каждой станции. Именно в такой конфигурации выполняется ваш повторный заказ, поэтому вторая отгрузка оценивается и планируется так же, как первая.
Посещение
Маршрут аудита за 90 минут
Девяноста минут достаточно, чтобы увидеть шесть станций и ознакомиться с записями, если маршрут спланирован заранее, а не импровизируется. Порядок ниже соответствует физическому движению замка, то есть последовательности, в которой проявилась бы проблема качества.
Минуты с 1-й по 10-ю: карта моделей и офис. Посещение начинается с каталога, а не с линии: 6 семейств, 70 моделей, 20 моделей отельных замков с картами RFID и модель, которую вы планируете заказать. Цель — подтвердить, что модель является производственным маршрутом, а не просто фотографией. Фотографируется: стенд с моделями и план помещения. Не фотографируется: дизайн упаковки других покупателей на соседних столах.
Минуты с 10-й по 30-ю: склад поступления и стенд IQC. Наблюдайте за сверкой партии с чертежом и запросите заполненную запись IQC с номером партии. Полезный вопрос — что происходит с отклоненной партией, а не насколько чист полка. Фотографируется: стенд, измерительные приборы и бланк записи. Не фотографируется: этикетки поставщиков с названиями заказов другого клиента.
Минуты с 30-й по 55-ю: сборка узлов и прошивка. Третья станция: изделие в процессе сборки, маркировки и отслеживания. Четвертая станция: плата, в которую записывается прошивка на приспособлении, при этом на экране открыта запись версии. Фотографируется: туристическая карта и приспособление для программирования. Не фотографируется: экран с параметрами приспособления, на котором отображаются производственные настройки.
Минуты с 55-й по 75-ю: стенд проверки в конце линии. Пятая станция: наблюдайте, как не менее 3 изделий проходят полное испытание, включая считывание карты на частоте 13,56 МГц, проверку 4 элементов AA и механическое открытие ключом. Запросите журнал испытаний для диапазона серийных номеров, находящегося перед вами. Фотографируется: стенд и страница журнала испытаний со скрытыми персональными данными.
Минуты с 75 по 90: упакованная продукция и отдел выпуска. Шестая станция: опломбированные коробки, этикетка, сопоставленная с утвержденным образцом, и документы на отгрузку. Фотографируются: внешний вид коробок, упаковочный лист и разрешение на выпуск. Не фотографируются: открытые коробки с готовым заказом другого покупателя.
Маршрут намеренно включает преимущественно документы, а не оборудование. Оборудование можно купить; систему документооборота невозможно внедрить за время посещения. Оба ограничения имеют практическое обоснование: посещение демонстрирует процесс, который выполняется в этот день, и не охватывает модель, которая не находится в производстве. Покупателю, которому необходимо увидеть конкретную модель, следует забронировать посещение на время производства этой модели, поэтому дату экскурсии обычно согласовывают после утверждения перечня моделей, а не до этого. Экскурсия по заводу назначается на основании согласованного перечня моделей и подтвержденного производственного окна, а не по запросу; организация отгрузки и погрузки после посещения рассматривается в разделах логистика и поставки и цепочка поставок.
Границы
Чего этот завод не делает
Не входит в объем услуг: монтаж в стране заказчика, услуги органов сертификации, гарантированное наличие запасов по всему каталогу и разработка собственных микросхем. Мы не намерены устранять эти пробелы: они определяют границы деятельности завода, который производит замки и документирует изготовленную продукцию.
- Мы не выполняем монтаж замков в вашей стране. Монтаж является местной услугой с местной ответственностью, а заводская бригада, прибывающая на 2 недели, не сможет впоследствии обслуживать объект. Документация, обучение и удаленная диагностика, которые заменяют эту работу, представлены в разделе поддержка монтажа.
- Мы не выступаем в качестве органа сертификации. Протокол испытаний выпускается лабораторией, а заводской сертификат подтверждает систему менеджмента качества, а не конкретный замок. Отчеты по конкретным моделям предоставляются по запросу, и никто у нас не подписывает декларации от имени лаборатории.
- Мы не храним запасы по всем 70 моделям. Комплектующие и распространенные модели хранятся для обслуживания; модель, не входящая в обычную серию, планируется к производству, а не снимается с полки. Покупателю, которому необходима немедленная поставка, следует подтвердить наличие на складе на момент оформления заказа.
- Мы не разрабатываем собственные микросхемы. При разработке считывателей и радиомодулей применяются проверенные модули с частотой 13,56 МГц и лицензированные платформы; специализированная микросхема представляет собой полупроводниковую программу с собственным многолетним циклом, а не проект по созданию замка.
- Мы не обещаем сертификат, цену, MOQ или срок поставки до фиксации модели и рынка. Эти четыре показателя относятся к конкретному заказу и подтверждаются в письменной форме вместе с коммерческим предложением.
Все в рамках установленных границ является обычной работой: корпуса, электронные платы, сборка прошивок, согласование отделки, проверка коробок, документация по моделям и учебные материалы. Четыре отказа целесообразно обозначить, поскольку каждое из этих требований время от времени поступает, а попытка его удовлетворить всегда дорого обходится. Дистрибьютору, которому нужен местный партнер по монтажу, лучше воспользоваться партнерской программой в разделе стать дистрибьютором, а покупателю, которому требуется производство под собственной торговой маркой, а не нового продукта, следует начать с раздела собственная торговая марка. Структура компании и направления бизнеса, от которых мы отказываемся, описаны в разделе о нас.
FAQ
Вопросы производителю, которые покупатели задают до посещения
Сколько моделей изготавливается полностью собственными силами?
На этот вопрос нет одного процентного ответа, поскольку схема производства различается в зависимости от модели. Механический корпус, сборка электронной платы, запись прошивки и финальное тестирование выполняются собственными силами. Нанесение покрытий, литье, изготовление печатных плат и программная платформа выполняются партнерами. Пакет документации по конкретной модели указывает схему ее производства, а приведенный выше столбец статуса отражает общее правило.
Какие детали замка поставляются партнерами?
Нанесение покрытий и обработка поверхности, литьевые детали и экструзионные профили, изготовление печатных плат и SMT-монтаж, а также сторонняя платформа приложений. Каждый партнер указан в пакете документации по модели, предоставляемом по запросу, а любая смена партнера рассматривается как изменение модели, а не как обычная замена компонента.
Можете ли вы сертифицировать замок для нашего рынка?
Нет. Сертификацию выдает аккредитованная лаборатория, а сертификат относится к модели, которая прошла испытания. Завод предоставляет образцы для испытаний, техническое досье и отчет по конкретной модели, выпущенный лабораторией. Перечень документов, требуемых рынком, приведен в разделе сертификации.
Можете ли вы выполнять монтаж замков в нашей стране?
Нет. Монтаж выполняет ваша команда или местный установщик на основании заводской документации, обучения и удаленной диагностики. Причина заключается в ответственности и времени реагирования: бригада, прилетающая по воздуху, не может вернуться в течение 48 часов, если одна дверь в здании на 200 номеров неправильно считывает карту.
Имеете ли вы запасы по всему каталогу?
Нет. Распространенные модели и сервисные детали хранятся на складе, а модель, не входящая в обычную серию, планируется к включению в производство. Наличие по каждой модели подтверждается на момент оформления заказа, а перечень запасных частей для обслуживания установленного парка описан в разделе запасные части.
Что можно фотографировать во время посещения завода?
Станции, верстаки, измерительные приборы, бланки, внешний вид коробок и документы вашего собственного заказа. Нельзя фотографировать дизайн упаковки других покупателей, этикетки поставщиков с именем другого заказчика, открытые коробки с готовым заказом или экраны параметров наладки. Маршрут и ограничения перечислены выше, а посещение бронируется через раздел экскурсия по заводу.
Проверьте возможности, затем забронируйте аудит
Отправьте перечень моделей, целевой рынок и необходимый уровень подтверждающих материалов. Мы ответим с указанием схемы производства для каждой модели, имеющихся по ней документов и плана посещения, соответствующего вашему графику; политика MOQ, цена и срок поставки подтверждаются в письменной форме вместе с коммерческим предложением.
Запросить коммерческое предложениеНаписать в WhatsApp в отдел экспорта