
Ostatnia aktualizacja: 31 października 2026 · Zweryfikowane przez dział inżynierii eksportowej
Fabrykę definiuje to, co wykonuje we własnym zakresie, a czego nie obiecuje, a nie liczba modeli.Katalog dowodzi, że produkty istnieją. Jednak lista stanowisk, lista partnerów i lista odmów dowodzą, kto je wytwarza — te trzy listy są przedstawione na tej stronie.
Granice możliwości
Za co odpowiada fabryka
Nabywcy przybywają z rozsądnym założeniem: producent wymieniający 70 gotowych do produkcji modeli w 6 rodzinach musi wyrobić wszystkie. To założenie utrzymuje się do pierwszego audytu. Model może istnieć w katalogu z wielu powodów, a tylko jeden z nich oznacza kompletną produkcję we własnym zakresie. Obudowa może pochodzić od partnera odlewniczego, wykończenie — od zakładu galwanizerskiego, oprogramowanie może działać na licencjonowanej platformie, a certyfikat może należeć do laboratorium, które jednorazowo przebadało próbkę. Nic z tego nie sprawia, że zamek jest zły. Ukrywanie tego uniemożliwia nabywcy planowanie.
Ta strona odpowiada zatem na drugą część pytania, na którą katalog nigdy nie odpowiada: gdzie kończą się możliwości. Zastępuje siatkę produktów trzema rzeczami, które kierownik zakupów może sprawdzić: które etapy odbywają się w budynku, które stanowiska wytwarzają poszczególne dokumenty oraz czego fabryka tej wielkości nie zrobi nawet na prośbę. Sam asortyment modeli pozostaje w sekcjach zamków hotelowych, zamków z odciskami palców oraz zamków do drzwi szklanych. Poniżej przedstawiono ścieżkę audytową stojącą za tymi produktami.
Status
Produkowane we własnym zakresie, zlecone na zewnątrz lub niedostępne
Każdy wiersz poniżej opisuje możliwość, a nie produkt. Kolumna ze statusem zawiera uczciwą odpowiedź, a trzecia kolumna wyjaśnia, co zmienia się dla nabywcy, gdy odpowiedź brzmi „partner” lub „niedostępne”. Status może różnić się w zależności od modelu, dlatego pakiet dokumentów dla konkretnego modelu określa ścieżkę produkcji przed potwierdzeniem zamówienia.
| Możliwość | Status | Dlaczego jest to ważne dla Ciebie |
|---|---|---|
| Montaż zamka wpuszczanego i jego obudowy | We własnym zakresie | Zamek wpuszczany decyduje o wyrębie, skoku zapadki i sposobie działania w sytuacji ewakuacji; złożoną obudowę można ponownie sprawdzić z rysunkiem przed nałożeniem wykończenia, czego nie można zrobić w przypadku obudowy zakupionej gotowej |
| Montaż PCBA i programowanie oprogramowania | Własny montaż płyt, programowanie i testy; produkcja samych PCB oraz montaż SMT u partnika płytowego | Otrzymujesz rejestr wersji oprogramowania powiązany z zakresem numerów seryjnych, a zmiana płyty jest udokumentowaną zmianą, a nie anonimowym zamiennikiem |
| Wykończenie i galwanizacja | Linie galwanizerskie partnera, zatwierdzanie wykończenia we własnym zakresie na podstawie fizycznego wzorca | Kolor i odporność na mgłę solną zależą od zakładu galwanizerskiego; zatwierdzenie wydaje się na podstawie podpisanego wzorca, a nie wyłącznie fotografii lub kodu koloru |
| Wytwarzanie klamki i rozety | Własna obróbka i montaż; odlewy i profile pochodzą od partnika odlewniczego | Kształt klamki można zmienić w ramach platformy bez nowego oprzyrządowania, ale zmiana odlewu wymaga uruchomienia produkcji u partnera i przeprowadzenia własnej kontroli pierwszej próbki |
| Montaż enkodera kart | We własnym zakresie | Enkoder to część, której personel recepcji dotyka podczas każdej zmiany; znana konstrukcja i znana wersja oprogramowania zapewniają powtarzalność wydawania kart |
| Oprogramowanie hotelowe | Platforma partnera, z konfiguracją, integracją i wsparciem wdrożenia we własnym zakresie | Funkcje aplikacji i chmury podążają za cyklem wydań podmiotu trzeciego; kontrolujemy konfigurację, testy integracyjne oraz sposób wsparcia |
| Oprzyrządowanie i wykonywanie form | Partner zajmujący się formami, z oprzyrządowaniem monitorowanym i stanowiącym własność zgodnie z pisemną umową | Koszt i własność oprzyrządowania są wskazane osobno w ofercie, więc wiesz, czy płacisz za środek trwały, czy etap rozwoju |
| Certyfikacja przez laboratorium zewnętrzne | Niedostępna; badania są zlecane akredytowanym laboratoriom, a certyfikat wydaje laboratorium | Nikt w tym budynku nie może certyfikować zamka. Możemy natomiast udostępnić raport i deklarację dotyczące konkretnego modelu, wydane przez laboratorium dla tego modelu |
| Instalacja na miejscu za granicą | Niedostępna; instalację wykonuje Twój zespół lub lokalny instalator | Jakość instalacji pozostaje w gestii podmiotu, który lokalnie odpowiada za prace; fabryka dostarcza dokumenty, szkolenie i zdalną diagnostykę |
Dwa wiersze wywołują największe zaskoczenie. Pierwszym jest oprogramowanie: aplikacja skonfigurowana na Tuya Smart lub TTLOCK nie jest aplikacją będącą własnością fabryki, a nabywca potrzebujący własnej aplikacji kupuje projekt oprogramowania, opisany w sekcji OEM and ODM. Drugim jest certyfikacja: fabryka deklarująca certyfikację zgodnie z normą zwykle opisuje swój system zarządzania jakością, a nie zamek w opakowaniu. Tę różnicę wyjaśniono w sekcjach certyfikatów i dokumentów zgodności oraz norm, do których się odwołujemy. Oba przypadki są mniej kosztowne do przyswojenia przed oprzyrządowaniem niż po nim.
Rzeczywiście realizowana we własnym zakresie jest część mechaniczna: obudowa ze stali nierdzewnej 201, zamek wpuszczany hotelowy No. 2 oraz zestaw klamki, złożone i przetestowane pod jednym dachem. Ma to znaczenie, ponieważ zamek hotelowy z kartą, taki jak SLK-2020 o wymiarach 306 mm x 75 mm x 15 mm, ocenia się na drzwiach, a nie na podstawie arkusza danych, a podmiot, który złożył obudowę, może skorygować problem z dopasowaniem w następnej partii. Wymiary skrzydełek w praktyce mieszczą się zwykle między 38 mm a 55 mm, a inwentaryzacja zapisuje wymiary każdego skrzydełka z dokładnością do 1 mm, zamiast polegać na rysunku.

Producenta ocenia się na podstawie drugiego zamówienia
Pierwsze zamówienie to partia próbna, do której przykłada się szczególną uwagę. Drugie zamówienie pokazuje, czy linia produkcyjna, proces jakości i dokumentacja zachowują wymagania, gdy nikt nie obserwuje procesu.
- Montaż i testy pozostają na tej samej linii w ramach Twojego programu
- Każda sztuka ma identyfikowalność partii prowadzącą do zmiany montażowej
- Pakiet dokumentów jest wydawany z rekordu modelu, a nie tworzony od nowa dla każdego zamówienia
Stanowiska
Stanowiska procesu, które można poddać audytowi
Dowody powstają na sześciu stanowiskach. Każde z nich wytwarza dokument, i właśnie dokument jest istotny: stanowisko bez rejestru można jedynie obserwować, ale nie można go poddać audytowi. Poniższa lista przedstawia trasę, którą nabywca pokonuje podczas wizyty, a kolejność odpowiada fizycznemu przepływowi zamka od części do gotowego do wysyłki kartonu.
| Stanowisko | Co się odbywa | Jaki dokument powstaje |
|---|---|---|
| Kontrola części przychodzących | Po otrzymaniu części są sprawdzane z rysunkiem: wymiary zamka wpuszczanego, wygląd powłoki galwanicznej, wersja płyty oraz kod daty baterii; cała partia jest odrzucana lub akceptowana jako partia | Rejestr IQC z numerem partii, ilością próbki i zmierzonymi wartościami, podpisany przez inspektora |
| Montaż podzespołów | Zamek wpuszczany, zapadka, sprężyna, sprzęgło i klamka są montowane i regulowane; wyroby są oznaczane tak, aby defekt można było powiązać ze stanowiskiem i zmianą | Karta przepływu lub etykieta procesu w toku, która towarzyszy wyrobowi na każdym stanowisku |
| Programowanie oprogramowania | Zatwierdzona wersja jest programowana na stanowisku i powiązana z numerem seryjnym; nieudane programowanie oznacza odrzucenie wyrobu, a nie ponowne programowanie do czasu uzyskania pozytywnego wyniku | Rejestr wersji oprogramowania dla każdej partii, wraz z zakresem numerów seryjnych i identyfikatorem kompilacji |
| Końcowy test funkcjonalny | Dla każdego wyrobu powstaje jeden rejestr: odczyt karty przy 13,56 MHz, sprawdzenie napięcia i styków 4 x ogniw AA, kontrola mechanicznego obejścia kluczem oraz potwierdzenie opóźnienia automatycznego blokowania i alarmu niskiego poziomu baterii | Protokół testu dla każdego numeru seryjnego, z wynikiem pozytywnym lub negatywnym oraz danymi testera pełniącego dyżur |
| Kontrola zapakowanego kartonu | Przed zamknięciem porównuje się liczbę sztuk, worek z akcesoriami, język instrukcji, treść etykiety i kod kreskowy z zatwierdzonym wzorem | Lista kontrolna pakowania i rejestr etykiety kartonu powiązane z numerem zamówienia |
| Zezwolenie na wysyłkę | Przed opuszczeniem budynku przez towary porównuje się liczbę palet lub kontenerów, stan kartonów i komplet dokumentów | Nota zezwalająca, lista pakunkowa i raport kontrolny wystawione dla przesyłki |
Test końcowy jest stanowiskiem, które kupujący chcą zobaczyć dwukrotnie, ponieważ jest to jedyne, które obejmuje każdą sztukę, a nie próbkę. Zamówienie 200 sztuk generuje więc 200 zapisów testowych, po jednym dla każdego numeru seryjnego, a kupujący może poprosić o zakres numerów seryjnych w informacji o wydaniu i porównać go z dziennikiem. Wizyta trwająca 90 minut wystarczy, aby zaobserwować, jak trzy sztuki przechodzą przez stanowisko, od odczytu karty po awaryjne otwarcie kluczem, co stanowi praktyczną odpowiedź na pytanie, czy test jest rzeczywisty. Szczegółowe bramki jakościowe, w tym zasady doboru prób i postępowanie w razie niezgodności, opisano w sekcjach kontrola jakości oraz produkcja.
Harmonogram
Skala i dopasowanie do zamówienia
Zdolności produkcyjne to kwestia harmonogramowania, a nie liczba podawana w nagłówku. Fabryka tej wielkości prowadzi mieszaną linię, dlatego między profilami zamówień zmienia się sposób obciążenia linii i częstotliwość jej przerywania, a nie jeden wskaźnik wydajności obowiązujący wszystkie modele. Tabela opisuje logikę stosowaną przez planistę; liczby istotne dla konkretnego zamówienia są podawane odrębnie dla każdego zlecenia.
| Profil zamówienia | Mieszanka modeli | Wykorzystane oprzyrządowanie | Ustawienia w ramach produkcji | Co zmienia się w harmonogramie |
|---|---|---|---|---|
| Zamówienie próbne | Kilka modeli, mała ilość, stosowana do testu rynkowego lub jednego projektu | Brak; modele magazynowe z katalogu | 1 ustawienie | Zaplanowane w przerwie między większymi partiami, dlatego korpus zammka jest wspólny, a odrębne zasoby przeznacza się wyłącznie na pakowanie i etykietowanie |
| Powtórzone zamówienie katalogowe | Ustabilizowane modele w stałych odstępach, często w tym samym wykończeniu | Brak | 1 ustawienie | Planowane jako powtarzalny termin; zaletą jest możliwość zarezerwowania materiałów przed potwierdzeniem zamówienia oraz już skonfigurowanego oprzyrządowania testowego dla tej partii |
| Kontener wielomodelowy | Kilka rodzin w jednej przesyłce, na przykład hotelowe zamki kartowe, zamki z klawiaturą i zamki do drzwi szklanych | Brak, chyba że wykończenie jest nowe | Od 3 do 6 ustawień | Kolejność jest ustalana według rodzin, aby zmiany koloru grupować; ostatni ukończony model wyznacza datę wysyłki, dlatego późna zmiana jednego modelu przesuwa cały kontener |
| Program OEM | Jeden lub dwa modele z marką kupującego, ustalone opakowaniem i konfiguracją oprogramowania sprzętowego | Linia tnicza opakowań i płyty drukarskie; brak oprzyrządowania do zamków | 2 ustawienia | Rezerwacja na podstawie potwierdzonego przez kupującego prognozy; zatwierdzenie projektu graficznego i próbki referencyjnej warunkuje termin, a niezatwierdzone opakowanie zatrzymuje zamki zamiast zajmować linię |
| Rozwój ODM | Nowa obudowa, PCBA lub położenie czytnika, z własną tożsamością modelu | Forma, układ PCB, przyrządy i dedykowane oprzyrządowanie testowe | 1 ustawienie po zamrożeniu | Kamienie milowe rozwoju mają pierwszeństwo przed czasem pracy linii: oprzyrządowanie, pierwsza sztuka, walidacja i zamrożenie, a termin produkcji masowej jest rezerwowany dopiero po podpisaniu próbki referencyjnej |
Praktyczną konsekwencją jest to, że dwa zamówienia o tej samej ilości mogą mieć różne harmonogramy, ponieważ jedno zmienia wykończenie, a drugie nie. Zmiany wykończenia są grupowane, więc kolor, który jest już produkowany, dołącza do istniejącego terminu, natomiast nowy kolor oczekuje na galwanizację. Z tego samego powodu znaczenie ma mieszanka produktów: kontener obejmujący 3 rodziny wymaga 3 ustawień, a kontener z jednym modelem wymaga jednego. Dlatego czas realizacji zamówienia podaje się indywidualnie, zamiast publikować jedną wartość, a wczesne potwierdzenie listy modeli ma większą wartość niż wczesna data wpłaty.
Weryfikacja
Poziomy dowodowe od zdjęć po audyt na miejscu
Dowody są klasyfikowane, a kupujący powinien wiedzieć, na jakim poziomie znajduje się dane oświadczenie, zanim potraktuje je jako dowód. Pięć poniższych poziomów dotyczy każdego oświadczenia o fabryce, w tym oświadczeń zamieszczonych na tej stronie.
| Poziom | Co obejmuje | Jak uzyskać go kupujący |
|---|---|---|
| L1 – Zdjęcia i wideo | Obrazy stanowisk, stołów montażowych i zapakowanych towarów, zwykle dostarczane wraz z modelem lub podczas przygotowania oferty | Poproś o datowane zdjęcia konkretnego stanowiska i partii modelu, a nie o galerię budynku |
| L2 – transmisja na żywo z linii | Zaplanowane obejście stanowisk podczas produkcji, z partią widoczną w kamerze | Zarezerwuj termin produkcji; poproś o wyświetlenie zakresu numerów seryjnych i zlecenia pracy, aby powiązać partię z wysyłką |
| L3 – dokumenty dla modelu | Rzuty, raport z testów, deklaracja, treść etykiety i instrukcja dla dokładnego numeru zamówionego modelu | Poproś o pakiet dokumentów dla modelu i sprawdź, czy numer modelu na każdej stronie odpowiada zamówieniu |
| L4 – inspekcja strony trzeciej | Inspekcja przeprowadzona przez agencję wskazaną przez kupującego zgodnie z pisemną listą kontrolną przed wysyłką | Wskaż agencję, uzgodnij listę kontrolną i plan doboru prób oraz udostępnij raport przed płatnością końcową |
| L5 – audyt na miejscu | Wizyta w obiekt w Shenzhen, obejście stanowisk i odczyt dokumentacji na miejscu | Ustal termin za pośrednictwem prezentacji fabryki, wcześniej wyślij pytania audytowe i zabierz listę modeli, które zamierzasz zamówić |
Większość sporów dotyczących fabryki dotyczy poziomu dowodowego, a nie prawdziwości. Zdjęcie dowodzi, że stanowisko istnieje; nie dowodzi, że przeszła przez nie partia. Połączenie na żywo dowodzi, że partia jest produkowana; nie dowodzi, że wykończenie odpowiada zatwierdzonej próbce. Pakiet dokumentów modelu dowodzi, co zostało przetestowane; nie dowodzi, co znajduje się w kartonie. Połączenie dokumentów L3 i inspekcji L4 stanowi standardowy zestaw dla pierwszego zamówienia, a L5 wykorzystuje kupujący, gdy wartość relacji uzasadnia podróż samolotem. Dokumenty dotyczące tych poziomów są prowadzone w sekcjach laboratorium testowym oraz centrum dokumentów zgodności.
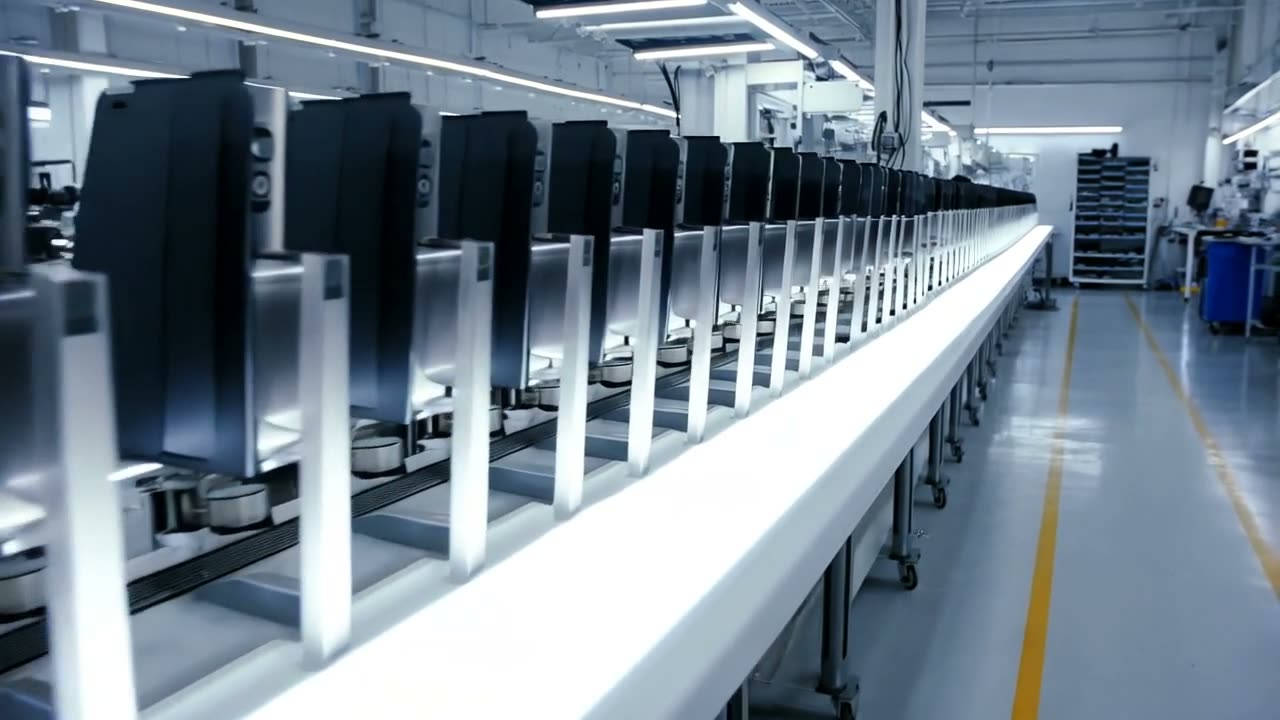
Linia produkcyjna, na której montowane jest powtórzone zamówienie
Film prowadzi wzdłuż linii montażowej: sztuki w przyrządach, oprzyrządowanie i tace na części ułożone w kolejności oraz te same kontrole powtarzane na każdym stanowisku. W takim układzie realizowane jest Twoje powtórzone zamówienie, dlatego druga wysyłka jest wyceniana i planowana tak samo jak pierwsza.
Wizyta
90-minutowa trasa audytu
90 minut wystarczy, aby zobaczyć sześć stanowisk i zapoznać się z dokumentacją, jeśli trasa jest zaplanowana, a nie improwizowana. Poniższa kolejność odpowiada fizycznemu przepływowi procesu i jest jednocześnie kolejnością, w której ujawniłby się problem jakościowy.
Minuty 1–10: mapa modeli i biuro. Wizyta rozpoczyna się od katalogu, a nie od linii: 6 rodzin, 70 modeli, 20 modeli hotelowych zamków RFID z obsługą karty oraz model, który zamierzasz zamówić. Celem jest potwierdzenie, że model jest rzeczywistą ścieżką produkcji, a nie zdjęciem. Zdjęcia: tablica modeli i plan rozmieszczenia. Bez zdjęć: projekty opakowań innych kupujących na sąsiednich biurkach.
Minuty 10–30: magazyn surowców i stanowisko IQC. Obserwuj sprawdzanie partii względem rysunku i poproś o okazanie ukończonego zapisu IQC z numerem partii. Istotne jest pytanie o los partii odrzuconej, a nie o czystość półki. Zdjęcia: stanowisko, przyrządy pomiarowe i pusty formularz. Bez zdjęć: etykiety dostawców zawierające nazwę zamówienia innego klienta.
Minuty 30–55: podzespoły i oprogramowanie sprzętowe. Trzecie stanowisko: montaż, etykietowanie i identyfikowalność sztuki. Czwarte stanowisko: programowanie płytki w przyrządzie z otwartym na ekranie rejestrem wersji. Zdjęcia: karta komunikacyjna i przyrząd programujący. Bez zdjęć: ekran parametrów przyrządu, który zawiera ustawienia produkcyjne.
Minuty 55–75: stanowisko testu końcowego. Piąte stanowisko: obserwuj, jak co najmniej 3 sztuki przechodzą pełny test, obejmujący odczyt karty 13,56 MHz, sprawdzenie 4 x ogniw AA oraz mechaniczne awaryjne otwarcie kluczem. Poproś o dziennik testów dla zakresu numerów seryjnych przed Tobą. Zdjęcia: stanowisko i zanonimizowana strona dziennika testów.
Od minuty 75 do 90: pakowanie towaru i dział wydań. Szóste stanowisko: zaplombowane kartony, etykieta porównana z zatwierdzonym wzorem oraz dokumenty wydań dla przesyłki. Zdjęcia: zewnętrzne części kartonów, lista pakunkowa i nota wydania. Bez zdjęć: otwarte kartony z ukończonym zamówieniem innego kupującego.
Trasa jest celowo oparta przede wszystkim na dokumentacji, a nie na maszynach. Maszynę można kupić; systemu dokumentacyjnego nie można zainstalować na czas wizyty. Ograniczenia te są praktyczne: wizyta pokazuje proces realizowany danego dnia i nie obejmuje modelu, który nie jest aktualnie produkowany. Kupujący, który chce zobaczyć konkretny model, powinien zarezerwować wizytę w terminie przeznaczonym dla tego modelu. Dlatego datę zwiedzania zwykle ustala się po zatwierdzeniu listy modeli, a nie przed nią. Zwiedzanie fabryki organizuje się na podstawie uzgodnionej listy modeli i potwierdzonego terminu produkcji, a nie na żądanie; zasady wysyłki i załadunku po wizycie opisano w sekcjach logistyka i wysyłka oraz łańcuch dostaw.
Granice
Czego ta fabryka nie robi
Nie obejmuje to: instalacji w danym kraju, usług jednostek certyfikujących, gwarantowanej dostępności zapasów całego katalogu ani opracowywania niestandardowych układów scalonych. Nie są to luki, które zamierzamy zamykać; stanowią granicę działania fabryki, która produkuje zamki i dokumentuje wykonane produkty.
- Nie instalujemy zamków w Państwa kraju. Instalacja jest lokalnym świadczeniem branżowym, za które odpowiada lokalny wykonawca, a ekipa fabryczna przybywająca na 2 tygodnie nie zapewni późniejszego serwisowania budynku. Zamiast niej oferujemy dokumentację, szkolenia i zdalną diagnostykę opisane w sekcji wsparcie przy instalacji.
- Nie pełnimy roli jednostki certyfikującej. Raport z badań wydaje laboratorium, a certyfikat fabryczny opisuje system zarządzania jakością, a nie zamek. Raporty dotyczące konkretnych modeli udostępniamy na żądanie, a nikt u nas nie podpisze deklaracji w imieniu laboratorium.
- Nie utrzymujemy zapasów wszystkich 70 modeli. Części i popularne modele przechowujemy na potrzeby serwisowe; model spoza standardowej serii produkcyjnej jest planowany, a nie sięga po niego z półki. Kupujący potrzebujący natychmiastowej dostawy powinien potwierdzić dostępność modeli w chwili składania zamówienia.
- Nie opracowujemy niestandardowych układów scalonych. Projekt czytników i modułów radiowych opiera się na sprawdzonych modułach 13,56 MHz oraz licencjonowanych platformach; indywidualnie projektowany układ scalony wymaga wieloletniego programu branży półprzewodnikowej, a nie jest projektem zamka.
- Nie obiecujemy certyfikatu, ceny, MOQ ani terminu realizacji przed ustaleniem modelu i rynku. Te cztery parametry dotyczą konkretnego zamówienia i są potwierdzane pisemnie wraz z ofertą.
Wszystko w ramach tych granic to standardowa praca: korpusy, płytki, kompilacje oprogramowania układowego, zatwierdzanie wykończenia, kontrola kartonów, dokumentacja modeli i materiały szkoleniowe. Warto wyraźnie przedstawić te cztery odmowy, ponieważ każda z nich jest czasem przydawana, a jej pozorowanie zawsze wiąże się z wysokimi kosztami. Dystrybutorowi poszukującemu lokalnego partnera instalacyjnego lepiej odpowiada program partnerski w sekcji zostań dystrybutorem, natomiast kupującemu, który potrzebuje serii pod własną marką, a nie nowego produktu, należy rozpocząć od sekcji marka własna. Strukturę firmy oraz zakres działalności, której odmawiamy, opisano w sekcji o nas.
FAQ
Pytania producentowi, które kupujący wysyłają przed wizytą
Ile modeli jest w całości produkowanych we własnym zakładzie?
Żadna pojedyncza wartość procentowa nie odpowiada na to pytanie, ponieważ sposób wytwarzania różni się w zależności od modelu. Korpus mechaniczny, montaż płytki, wypalanie oprogramowania układowego i test końcowy wykonujemy we własnym zakładzie. Powłoki, odlewy, produkcja samodzielnych płytek PCB oraz platforma oprogramowania są realizowane przez partnerów. Pakiet dokumentów konkretnego modelu wskazuje sposób jego wytwarzania, a opisana wyżej kolumna statusu przedstawia ogólną zasadę.
Które części zamka pochodzą od partnerów?
Powłoki i obróbka powierzchni, odlewy aluminiowe i profile, produkcja samodzielnych płytek PCB i montaż SMT oraz zewnętrzna platforma aplikacji. Każdego partnera wskazujemy w pakiecie dokumentów modelu na żądanie, a każdą zmianę partnera traktujemy jako zmianę modelu, a nie rutynową podmianę.
Czy możecie certyfikować zamek na nasz rynek?
Nie. Certyfikację wydaje akredytowane laboratorium, a certyfikat dotyczy przetestowanego modelu. Fabryka zapewnia przekazanie próbki, dokumentację techniczną oraz raport dla konkretnego modelu wydany przez laboratorium. Wymagane dokumenty dla danego rynku przedstawiono w sekcji certyfikacje.
Czy możecie instalować zamki w naszym kraju?
Nie. Instalację wykonuje Państwa zespół lub lokalny instalator, wspierany dokumentacją fabryczną, szkoleniami i zdalną diagnostyką. Powodem są kwestie odpowiedzialności i czas reakcji: ekipa przylatująca z fabryki nie może wrócić w ciągu 48 godzin, jeśli jedno drzwi w budynku z 200 pokojami nie odczyta karty.
Czy utrzymujecie zapasy całego katalogu?
Nie. Przechowujemy popularne modele i części serwisowe, a modele spoza standardowej serii planujemy do produkcji. Status zapasów potwierdzamy dla każdego modelu w chwili składania zamówienia, a lista części zamiennych obsługująca zainstalowaną flotę została opisana w sekcji części zamienne.
Co możemy fotografować podczas wizyty w fabryce?
Stanowiska, stoły robocze, przyrządy pomiarowe, formularze, zewnętrzne części kartonów oraz dokumenty własnego zamówienia. Nie można fotografować projektów opakowań innych kupujących, etykiet dostawców z nazwą innego klienta, otwartych kartonów z ukończonym zamówieniem ani ekranów parametrów urządzeń kontrolnych. Trasa i ograniczenia zostały wymienione powyżej, a wizytę rezerwuje się za pośrednictwem sekcji zwiedzanie fabryki.
Sprawdź możliwości, a następnie zarezerwuj audyt
Prześlij listę modeli, docelowy rynek oraz wymagany poziom dowodów. Odpowiemy, podając sposób wytwarzania każdego modelu, istniejącą dla niego dokumentację i plan wizyty zgodny z Państwa harmonogramem; politykę MOQ, cenę i termin realizacji potwierdzimy pisemnie wraz z ofertą.
Poproś o wycenęSkontaktuj się z działem eksportowym przez WhatsApp