
Dernière mise à jour : 31 octobre 2026 · Vérifié par l’ingénierie export
Une usine se définit par ce qu’elle fabrique en interne et ce qu’elle refuse de promettre, et non par le nombre de modèles.Un catalogue prouve que des produits existent. Seules la liste des postes, la liste des partenaires et les refus prouvent qui les fabrique, et ces trois listes sont l’objet de cette page.
Limite des capacités
Ce dont une usine est responsable
Les acheteurs arrivent avec une hypothèse raisonnable : un fabricant qui présente 70 modèles prêts à la production répartis en 6 familles doit tous les fabriquer. Cette hypothèse tient jusqu’au premier audit. Un modèle peut figurer dans un catalogue pour plusieurs raisons, et une seule correspond à une fabrication entièrement interne. Le mécanisme peut provenir d’une fonderie partenaire, la finition d’un atelier de traitement de surface, le micrologiciel peut fonctionner sur une plateforme sous licence, et le certificat peut appartenir à un laboratoire qui a testé un échantillon une seule fois. Rien de tout cela ne rend la serrure médiocre. Le masquer empêche l’acheteur de planifier.
Cette page répond donc à la seconde moitié de la question, celle qu’un catalogue ne répond jamais : où s’arrête la capacité de production. Elle remplace une grille de produits par trois éléments qu’un responsable des achats peut vérifier : les étapes réalisées dans le bâtiment, les postes qui produisent chaque document et ce qu’une usine de cette taille ne fera pas, même lorsqu’on le lui demande. La gamme de modèles reste présentée sur les pages consacrées aux serrures d’hôtel, aux serrures à empreinte digitale et aux serrures pour portes en verre. Ce qui suit constitue la piste d’audit qui leur est associée.
Statut
Fabriqué en interne, sous-traité ou non proposé
Chaque ligne ci-dessous décrit une capacité de production, et non un produit. La colonne « Statut » fournit la réponse honnête, tandis que la troisième colonne explique ce qui change pour l’acheteur lorsque la réponse est « partenaire » ou « non proposé ». Le statut peut varier selon le modèle. Le dossier documentaire propre à un modèle précise donc la voie de fabrication avant la confirmation de la commande.
| Capacité de production | Statut | Pourquoi cela vous concerne |
|---|---|---|
| Assemblage du mécanisme et du corps de serrure | En interne | Le mécanisme détermine le retour de la têtière, la course du pêne et le comportement en cas d’évacuation. Un corps assemblé peut être recontrôlé par rapport au plan avant application de la finition, contrairement à un corps acheté sur catalogue |
| Assemblage des PCBA et programmation du micrologiciel | En interne pour l’assemblage des cartes, la programmation et les tests ; fabrication des PCB nus et placement SMT confiés à un partenaire spécialisé dans les circuits imprimés | Vous disposez d’un enregistrement de la version du micrologiciel associé à une plage de numéros de série. Toute modification de la carte constitue un changement documenté plutôt qu’un remplacement anonyme |
| Finition et traitement de surface | Lignes de traitement de surface partenaires, avec validation de la finition en interne à partir d’une référence physique | La couleur et la résistance au brouillard salin dépendent de l’atelier de traitement de surface. La validation repose sur un échantillon signé, et non uniquement sur une photographie ou un code couleur |
| Fabrication de la poignée et de la rosace | Usinage et assemblage en interne ; pièces moulées et extrudées fournies par un partenaire de moulage | La forme de la poignée peut être ajustée dans le cadre de la plateforme sans outillage supplémentaire. En revanche, une modification du moulage nécessite une série partenaire et son propre contrôle de première pièce |
| Assemblage de l’encodeur de cartes | En interne | L’encodeur est le composant que votre équipe de réception manipule à chaque service. Une fabrication maîtrisée et une version de micrologiciel connue garantissent la reproductibilité de l’émission des cartes |
| Logiciel hôtelier | Plateforme partenaire, avec configuration, intégration et assistance au déploiement en interne | Les fonctionnalités de l’App et du cloud suivent le cycle de publication d’un tiers. Les éléments que nous maîtrisons sont la configuration, les tests d’intégration et le canal d’assistance |
| Outillage et fabrication des moules | Atelier de moulage partenaire, avec suivi et propriété de l’outillage conformément au contrat écrit | Le coût et la propriété de l’outillage sont indiqués séparément dans le devis. Vous savez ainsi si vous financez un actif ou une phase de développement |
| Certification par un laboratoire tiers | Non proposé ; les tests sont confiés à des laboratoires accrédités, et le certificat est émis par le laboratoire | Aucune personne dans ce bâtiment ne peut certifier une serrure. Nous pouvons toutefois fournir le rapport et la déclaration propres au modèle, établis par le laboratoire pour ce modèle |
| Installation sur site à l’étranger | Non proposé ; l’installation est réalisée par votre équipe ou par un installateur local | La qualité de l’installation relève de l’intervention qui assume le travail localement. L’usine fournit à la place les documents, la formation et le diagnostic à distance |
Deux lignes sont à l’origine de la plupart des surprises. Le logiciel vient en premier : une App configurée sur Tuya Smart ou TTLOCK n’est pas une App détenue par l’usine. Un acheteur qui nécessite une App qu’il possède achète en réalité un projet logiciel, décrit dans la page OEM et ODM. La certification vient ensuite : une usine qui affirme être certifiée selon une norme décrit généralement son système qualité, et non la serrure présente dans son emballage. Cette distinction est expliquée dans les pages certifications et documents de conformité et normes auxquelles nous nous référons. Ces deux surprises coûtent moins cher à intégrer avant l’outillage qu’après.
Le travail réellement réalisé en interne est de nature mécanique : un corps en acier inoxydable 201, une serrure à mortaise d’hôtel No. 2 et un ensemble de poignée assemblés et testés sous un même toit. C’est important, car une serrure d’hôtel à carte telle que la SLK-2020, aux dimensions 306 mm x 75 mm x 15 mm, est évaluée sur la porte et non sur la fiche technique. La partie ayant assemblé le corps est donc celle qui peut corriger un problème d’ajustement dès le lot suivant. Les vantaux intérieurs généralement encountered sur le terrain mesurent entre 38 mm et 55 mm. Le relevé de visite consigne chaque vantau au millimètre près plutôt que de se fier au plan.

Un fabricant est jugé à la seconde commande
La première commande est une série d’échantillons nécessitant une attention particulière. La seconde commande révèle si la ligne de production, le processus qualité et les documents restent fiables lorsque personne ne surveille.
- L’assemblage et les tests restent sur la même ligne pour votre programme
- Chaque unité porte un numéro de lot permettant de remonter à son équipe d’assemblage
- Le dossier documentaire est émis à partir de la fiche du modèle, sans être reconstitué à chaque commande
Postes
Postes de production que vous pouvez auditer
Six postes fournissent les preuves. Chacun produit un document, et c’est précisément le document qui compte : un poste sans enregistrement ne peut être audité, seulement observé. La liste ci-dessous correspond au parcours effectué par un acheteur lors d’une visite, et son ordre suit le flux physique d’une serrure, des composants jusqu’au carton prêt à être expédié.
| Poste | Opérations réalisées | Document produit |
|---|---|---|
| Inspection des composants entrants | À leur réception, les composants sont contrôlés par rapport au plan : dimensions de la mortaise, aspect du traitement de surface, révision de la carte et code date de la batterie. Un lot est accepté ou refusé dans son ensemble | Enregistrement IQC avec numéro de lot, quantité échantillonnée et valeurs mesurées, signé par l’inspecteur |
| Sous-ensemble | La mortaise, le pêne, le ressort, le cliquet et la poignée sont assemblés et ajustés. Les unités sont étiquetées afin qu’un défaut puisse être relié à un poste et à un service | Fiche de suivi ou étiquette de produit en cours de fabrication accompagnant l’unité à chaque poste |
| Programmation du micrologiciel | La version approuvée est programmée à l’aide du gabarit de test et associée à un numéro de série. Une programmation infructueuse entraîne le rejet de l’unité, qui ne doit pas être reprogrammée avant de réussir | Enregistrement de la version du micrologiciel par lot, avec la plage de numéros de série et l’identifiant de la version |
| Test fonctionnel en fin de ligne | Un enregistrement par unité : lecture de carte à 13,56 MHz, vérification de la tension et du contact de 4 piles AA, contrôle du déverrouillage mécanique, confirmation du délai de verrouillage automatique et de l’alerte de pile faible | Journal de test par numéro de série, avec le résultat de réussite ou d’échec et le nom du testeur de service |
| Inspection du carton conditionné | Le nombre de cartons, le sachet d’accessoires, la langue du manuel, le texte de l’étiquette et le code-barres sont comparés à la maquette approuvée avant la fermeture | Liste de contrôle du conditionnement et enregistrement de l’étiquette du carton liés au numéro de commande |
| Libération pour expédition | Le nombre de palettes ou de conteneurs, l’état des cartons et l’ensemble des documents sont vérifiés avant que les marchandises ne quittent le bâtiment | Note de libération, liste de colisage et rapport d’inspection émis pour l’expédition |
Le test de fin de ligne est le poste que les acheteurs demandent à voir deux fois, car c’est le seul qui concerne chaque unité plutôt qu’un échantillon. Une commande de 200 unités produit donc 200 enregistrements de test, un par numéro de série, et l’acheteur peut demander la plage de numéros de série dans le bon de livraison et la comparer au journal. Une visite de 90 minutes suffit pour regarder trois unités traverser le banc, de la lecture de la carte au déverrouillage mécanique par clé, ce qui constitue la réponse pratique à la question de savoir si le test est réellement effectué. Les jalons de qualité plus étendus, notamment les règles d’échantillonnage et la gestion des non-conformités, sont décrits dans les pages contrôle qualité et fabrication.
Planification
Capacité et adéquation aux commandes
La capacité est une question de planification, et non un chiffre Isolant. Une usine de cette taille exploite une ligne mixte. Ce qui varie selon les profils de commande est donc le chargement de la ligne et la fréquence des interruptions, et non un débit unique applicable à tous les modèles. Le tableau décrit la logique utilisée par un planificateur ; les chiffres déterminants pour votre commande sont chiffrés pour chaque commande.
| Profil de commande | Mix de modèles | Outillage impliqué | Changements de série dans la production | Éléments variables en matière de planification |
|---|---|---|---|---|
| Commande d’essai | Quelques modèles, petite quantité, destinés à un test de marché ou à un projet unique | Aucun ; modèles standard issus du catalogue | 1 changement de série | Planifiée dans un intervalle entre deux productions plus importantes, de sorte que le corps de serrure est partagé et que seul l’emballage et l’étiquetage nécessitent une installation dédiée |
| Commande récurrente du catalogue | Modèles établis à intervalles réguliers, souvent avec la même finition | Aucun | 1 changement de série | Planifiée comme un créneau récurrent ; l’avantage est que le matériel peut être réservé avant la confirmation de la commande et que l’outillage de test est déjà réglé pour cette production |
| Conteneur multi-modèles | Plusieurs familles dans une même expédition, par exemple des serrures à carte d’hôtel, des serrures à clavier et des serrures pour portes vitrées | Aucun, sauf si une finition est nouvelle | 3 à 6 changements de série | Séquencée par famille afin de regrouper les changements de couleur ; le dernier modèle à être terminé détermine la date d’expédition, ce qui explique qu’une modification tardive sur un modèle décale l’ensemble du conteneur |
| Programme OEM | Un ou deux modèles portant la marque de l’acheteur, avec un emballage fixe et une configuration de micrologiciel | Gabarit de découpe d’emballage et plaques d’impression ; aucun outillage de serrure | 2 changements de série | Réservé selon les prévisions confirmées par l’acheteur ; l’approbation du visuel et de l’échantillon de référence conditionne le créneau, et un carton non approuvé immobilise les serrures plutôt que la ligne |
| Développement ODM | Un nouveau boîtier, un nouveau PCBA ou une nouvelle position de lecteur, avec sa propre identité de modèle | Moule, disposition du PCB, montages et outillage de test dédié | 1 changement de série après la validation définitive | Les jalons de développement précèdent le temps de ligne : outillage, premier article, validation et gel ; le créneau de production en série n’est réservé qu’après signature de l’échantillon de référence |
La conséquence pratique est que deux commandes de même quantité peuvent avoir des plannings différents parce que l’une modifie une finition et l’autre non. Les changements de finition sont regroupés par lots : une couleur déjà en production rejoint un créneau existant, tandis qu’une nouvelle couleur attend une passe de traitement de surface. La combinaison de produits importe pour la même raison : un conteneur couvrant 3 familles nécessite 3 changements de série, tandis qu’un conteneur composé d’un seul modèle n’en nécessite qu’un. C’est également pourquoi le délai d’une commande est chiffré pour chaque commande plutôt que publié, et pourquoi une confirmation rapide de la liste des modèles a plus de valeur qu’une date de paiement anticipée.
Vérification
Niveaux de preuve, des photos à l’audit sur site
Les preuves sont classées par niveau, et un acheteur doit savoir à quel niveau se situe une affirmation avant de la considérer comme une preuve. Les cinq niveaux ci-dessous s’appliquent à toute déclaration concerning l’usine, y compris celles figurant sur cette page.
| Niveau | Nature de la preuve | Mode d’obtention par l’acheteur |
|---|---|---|
| L1 - Photos et vidéo | Images des postes, des bancs et des marchandises emballées, généralement fournies avec le modèle ou lors d’un devis | Demander des images datées du poste concerné et du lot de modèles, et non une galerie du bâtiment |
| L2 - Appel vidéo en direct sur la ligne | Visite planifiée des postes pendant une production, avec le lot visible à la caméra | Réserver un créneau pendant la production ; demander la plage de numéros de série et l’ordre de fabrication affichés à l’écran afin de faire correspondre le lot à l’expédition |
| L3 - Documents par modèle | Plans, rapport de test, déclaration, contenu des étiquettes et manuel correspondant au numéro de modèle exact commandé | Demander le dossier documentaire du modèle et vérifier que le numéro de modèle indiqué sur chaque page correspond à la commande |
| L4 - Inspection par un tiers | Inspection réalisée par un organisme désigné par l’acheteur, selon une liste de contrôle écrite, avant l’expédition | Désigner l’organisme, convenir de la liste de contrôle et du plan d’échantillonnage, puis partager le rapport avant le paiement du solde |
| L5 - Audit sur place | Visite du site de Shenzhen, avec parcours des postes et consultation des registres sur place | Convenir d’une date par l’intermédiaire de la visite de l’usine, envoyer les questions d’audit à l’avance et apporter la liste des modèles que vous souhaitez commander |
La plupart des différends concernant une usine portent sur le niveau de preuve, et non sur la véracité des faits. Une photographie's prouve l’existence d’un banc ; elle ne prouve pas qu’un lot y est passé. Un appel en direct prouve qu’un lot est en production ; il ne prouve pas que la finition correspond à l’échantillon approuvé. Un dossier documentaire par modèle prouve ce qui a été testé ; il ne prouve pas ce qui se trouve dans le carton. L’association des documents L3 et d’une inspection L4 constitue la formule standard pour une première commande, tandis que le niveau L5 est utilisé lorsqu’une relation commerciale est suffisamment importante pour justifier un vol. Les documents associated à ces niveaux sont maintenus au laboratoire d’essais et au centre de documents de conformité.
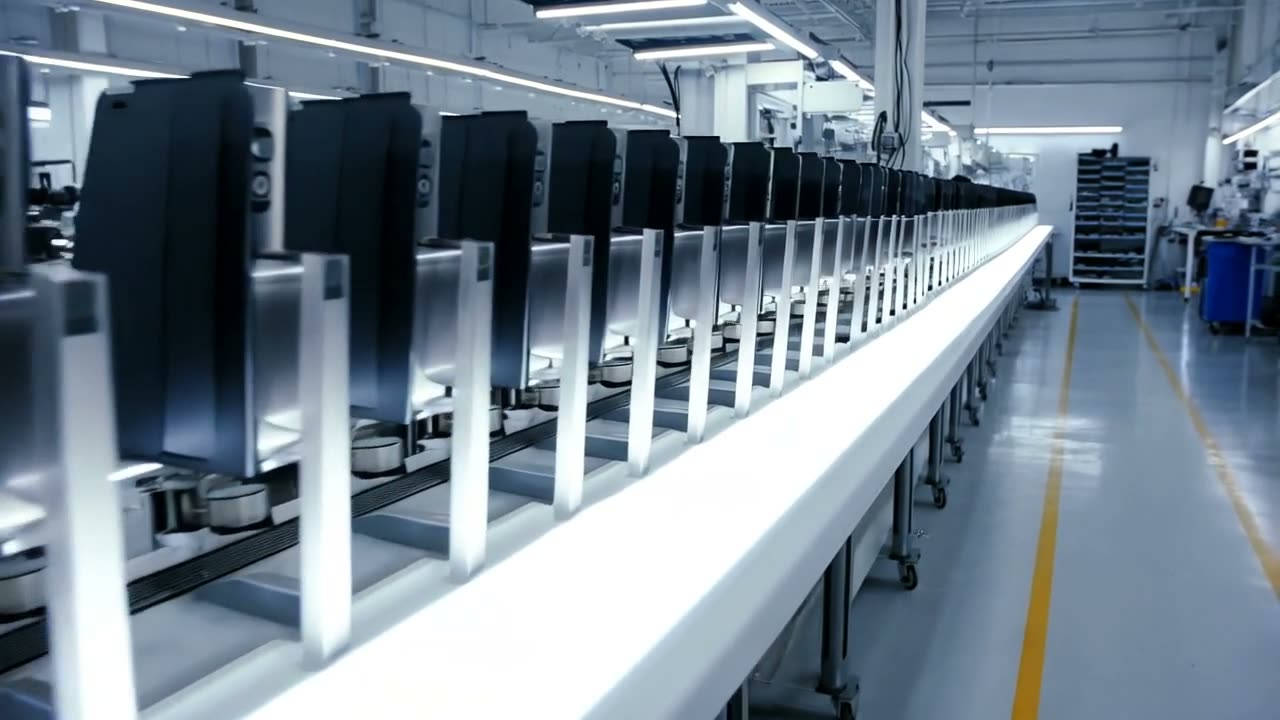
La ligne de production où une commande récurrente est assemblée
La vidéo suit le long de la ligne d’assemblage : unités maintenues dans des montages, outillage et plateaux de composants disposés dans l’ordre, et mêmes contrôles répétés à chaque poste. C’est l’aménagement dans lequel votre commande récurrente est fabriquée, ce qui explique qu’une deuxième expédition soit chiffrée et planifiée de la même manière que la première.
Visite
Itinéraire d’audit de 90 minutes
Quatre-vingt-dix minutes suffisent pour voir les six postes et consulter les registres, si l’itinéraire est planifié plutôt que improvisé. L’ordre ci-dessous suit le flux physique d’une serrure, c’est-à-dire l’ordre dans lequel un problème de qualité apparaîtrait.
Minutes 1 à 10 : plan des modèles et bureau. La visite commence par le catalogue, et non par la ligne : 6 familles, 70 modèles, les 20 modèles de serrures à carte d’hôtel RFID et le modèle que vous souhaitez commander. L’objectif est de confirmer que le modèle correspond à un parcours de fabrication et non à une photographie. À photographier : le panneau des modèles et le plan de l’agencement. À ne pas photographier : les visuels d’emballage d’autres acheteurs sur les bureaux voisins.
Minutes 10 à 30 : magasin de réception et banc IQC. Observez un lot contrôlé par rapport à un plan et demandez à voir un enregistrement IQC complété portant un numéro de lot. La question utile est de savoir ce qu’il advient d’un lot refusé, et non de mesurer la propreté de l’étagère. À photographier : le banc, les instruments de mesure et un enregistrement vierge. À ne pas photographier : les étiquettes de fournisseurs mentionnant la commande d’un autre client.
Minutes 30 à 55 : sous-ensemble et micrologiciel. Troisième poste : une unité en cours d’assemblage, d’étiquetage et de traçabilité. Quatrième poste : une carte en cours de programmation dans le montage, avec le journal des versions ouvert à l’écran. À photographier : la carte de transport et le montage de programmation. À ne pas photographier : l’écran des paramètres du montage, qui contient les réglages de production.
Minutes 55 à 75 : banc de fin de ligne. Cinquième poste : regardez au moins 3 unités effectuer l’intégralité du test, y compris la lecture de la carte à 13,56 MHz, le contrôle des 4 piles AA et le déverrouillage mécanique par clé. Demandez le journal de test pour la plage de numéros de série qui vous est présentée. À photographier : le banc et une page expurgée du journal de test.
Minutes 75 à 90 : marchandises emballées et bureau d’expédition. Sixième poste : cartons scellés, une étiquette comparée à l’épreuve validée et les documents d’expédition. À photographier : l’extérieur des cartons, la liste de colisage et le bon de libération. Ne pas photographier : les cartons ouverts de la commande finie d’un autre acheteur.
Le parcours met volontairement l’accent sur les enregistrements plutôt que sur les machines. Une machine peut être achetée ; un système d’enregistrement ne peut pas être installé pour une visite. Ces deux limites sont pratiques : la visite montre le processus en cours ce jour-là et ne couvre pas un modèle qui n’est pas en production. Un acheteur qui souhaite voir un modèle précis doit réserver la visite pour le créneau de ce modèle ; c’est pourquoi une date de visite est normalement convenue après la liste des modèles, et non avant. Une visite d’usine est organisée selon une liste de modèles convenue et un créneau de production confirmé, plutôt qu’à la demande. Les dispositions d’expédition et de chargement qui suivent la visite sont traitées dans les rubriques logistique et expédition et chaîne d’approvisionnement.
Limites
Ce que cette usine ne fait pas
Non compris : installation dans le pays du client, services d’organismes de certification, stock garanti pour l’ensemble du catalogue et développement de puces sur mesure. Ce ne sont pas des lacunes que nous prévoyons de combler ; elles constituent les limites d’une usine qui fabrique des serrures et documente ce qu’elle a fabriqué.
- Nous n’installons pas de serrures dans votre pays. L’installation relève d’un métier local, avec une responsabilité locale, et une équipe d’usine qui vient pendant deux semaines ne peut pas assurer le suivi d’un bâtiment. Les documents, la formation et le diagnostic à distance qui remplacent cette intervention sont présentés dans support à l’installation.
- Nous n’agissons pas comme organisme de certification. Un rapport d’essai est émis par un laboratoire, et un certificat d’usine décrit un système qualité, pas une serrure. Les rapports propres à chaque modèle sont fournis sur demande, et personne ici ne signera une déclaration au nom d’un laboratoire.
- Nous ne détenons pas de stock pour les 70 modèles. Les pièces et les modèles courants sont conservés pour le service ; un modèle hors série normale est programmé, mais pas prélevé sur une étagère. Un acheteur nécessitant une livraison immédiate doit confirmer les modèles en stock au moment de la commande.
- Nous ne développons pas de puces sur mesure. La conception des lecteurs et des modules radio utilise des modules éprouvés à 13,56 MHz et des plateformes sous licence ; une puce dédiée relève d’un programme de semi-conducteurs avec son propre cycle de plusieurs années, et non d’un projet de serrure.
- Nous ne promettons pas un certificat, un prix, un MOQ ou un délai de livraison avant que le modèle et le marché soient définis. Ces quatre valeurs concernent une commande précise et sont confirmées par écrit avec le devis.
Tout ce qui se trouve dans ces limites relève du travail ordinaire :IGO boîtier mécanique, cartes, versions micrologiciel, validation des finitions, inspection des cartons, documents modèles et matériel de formation. Ces quatre refus méritent d’être explicités, car ils font l’objet de demandes occasionnelles et sont toujours coûteux à simuler. Un distributeur qui souhaite un partenaire local pour l’installation est mieux servi par le programme de partenaires décrit dans devenir distributeur, et un acheteur qui souhaite une production sous sa propre marque plutôt qu’un nouveau produit doit commencer par marque privée. La structure de l’entreprise et les activités que nous refusons sont décrites dans à propos de nous.
FAQ
Questions des acheteurs envoyées avant une visite
Combien de modèles sont entièrement fabriqués sur site ?
Aucun pourcentage unique ne permet d’y répondre, car le parcours de fabrication diffère selon le modèle. Le boîtier mécanique, l’assemblage de la carte, le flashage du micrologiciel et le test de fin de ligne sont réalisés sur site. Le traitement de surface, les pièces moulées, la fabrication de PCB nus et la plateforme logicielle relèvent des partenaires. Le dossier documentaire d’un modèle précis indique son parcours de fabrication, et la colonne d’état ci-dessus correspond à la règle générale.
Quelles parties d’une serrure proviennent des partenaires ?
Le traitement de surface, les pièces moulées à haute pression et les extrusions, la fabrication de PCB nus et le placement SMT, ainsi que la plateforme d’application tierce. Chaque partenaire est nommé dans le dossier documentaire du modèle sur demande, et tout changement de partenaire est considéré comme une modification du modèle, et non comme un remplacement courant.
Pouvez-vous certifier une serrure pour notre marché ?
Non. La certification est émise par un laboratoire accrédité, et le certificat appartient au modèle qui a été testé. L’usine fournit l’échantillon soumis aux essais, le dossier technique et le rapport propre au modèle émis par le laboratoire. Les documents attendus selon le marché sont indiqués dans certifications.
Pouvez-vous installer les serrures dans notre pays ?
Non. L’installation est réalisée par votre équipe ou un installateur local, avec l’appui des documents de l’usine, de la formation et du diagnostic à distance. La raison tient à la responsabilité et au délai de réponse : une équipe qui s’exerce en avion ne peut pas revenir dans les 48 heures lorsqu’une porte d’un bâtiment de 200 chambres lit mal une carte.
Détenez-vous du stock pour l’ensemble du catalogue ?
Non. Les modèles courants et les pièces de service sont conservés, et un modèle hors série normale est programmé sur la ligne de production. L’état du stock est confirmé modèle par modèle au moment de la commande, et la liste des pièces de rechange permettant de soutenir un parc installé est décrite dans pièces de rechange.
Que pouvons-nous photographier pendant une visite d’usine ?
Les postes, établis, gabarits, enregistrements vierges, extérieurs des cartons et les documents de votre propre commande. Ne sont pas autorisés les visuels d’emballage d’autres acheteurs, les étiquettes de fournisseurs portant le nom d’un autre client, les cartons ouverts d’une commande finie ou les écrans de paramètres des équipements. Le parcours et les limites sont indiqués ci-dessus, et la visite se réserve via la visite d’usine.
Vérifiez les capacités, puis réservez l’audit
Envoyez la liste des modèles, le marché de destination et le niveau de preuve dont vous avez besoin. Nous vous répondons avec le parcours de fabrication de chaque modèle, les documents disponibles et un plan de visite adapté à votre calendrier ; la politique de MOQ, le prix et le délai de livraison sont confirmés par écrit avec le devis.
Demander un devisContacter le service export via WhatsApp