
Última actualización: 31 de octubre de 2026 · Revisado por ingeniería de exportación
Una fábrica se define por lo que fabrica internamente y por aquello a lo que se niega a prometer, no por su número de modelos.Un catálogo demuestra que los productos existen. Solo la lista de estaciones, la lista de socios y las negativas demuestran quién los fabrica, y esas tres listas son las que presenta esta página.
Límite de capacidad
De qué es responsable una fábrica
Los compradores llegan con una suposición razonable: un fabricante que enumera 70 modelos listos para producción en 6 familias debe fabricarlos todos. Esa suposición se mantiene hasta la primera auditoría. Un modelo puede existir en un catálogo por varias razones, y solo una de ellas corresponde a una fabricación integral interna. El cuerpo puede proceder de una fundición asociada, el acabado puede proceder de una empresa de galvanizado, el firmware puede ejecutarse en una plataforma con licencia y el certificado puede pertenecer a un laboratorio que una vezacaró una muestra. Nada de eso hace que la cerradura sea mala. Ocultarlo impide que el comprador planifique.
Por tanto, esta página responde a la segunda mitad de la pregunta, la parte que ningún catálogo responde: dónde termina la capacidad. Sustituye una cuadrícula de productos por tres elementos que un responsable de compras puede comprobar: qué pasos se realizan dentro del edificio, qué estaciones producen qué documentos y qué no hará una fábrica de este tamaño aunque se le solicite. La propia gama de modelos permanece en cerraduras de hotel, cerraduras con huella dactilar y cerraduras para puertas de vidrio. A continuación se presenta el rastro de auditoría detrás de ellas.
Estado
Fabricado internamente, subcontratado o no ofrecido
Cada fila representa una capacidad, no un producto. La columna de estado ofrece la respuesta honesta, y la tercera columna explica qué cambia para el comprador cuando la respuesta es «socio» o «no ofrecido». El estado puede variar según el modelo, por lo que el paquete documental de un modelo concreto indica la vía de fabricación antes de confirmar el pedido.
| Capacidad | Estado | Por qué le importa |
|---|---|---|
| Montaje de cerradura de mortaja y cuerpo de la cerradura | Interno | La mortaja determina el retranqueo, el recorrido del pestillo y el comportamiento de evacuación; un cuerpo montado puede volver a comprobarse con un plano antes de aplicar el acabado, cosa que no es posible con un cuerpo adquirido a un proveedor |
| Montaje de PCBA y programación del firmware | Interno para el montaje de la placa, la programación y las pruebas; fabricación de PCB sin componentes y montaje SMT a cargo de un socio de placas | Usted recibe un registro de versión del firmware vinculado a un rango de números de serie, y cualquier cambio de placa es un cambio documentado, no una sustitución anónima |
| Acabado y galvanizado | Líneas de galvanizado de socios, con aprobación del acabado internamente frente a una referencia física | El color y el comportamiento frente a la niebla salina dependen de la empresa de galvanizado; la aprobación se realiza sobre una muestra firmada, no solo mediante una fotografía o un código de color |
| Fabricación de manilla y escudo | Mecanizado y montaje internos; fundiciones y extrusiones a cargo de un socio de fundición a presión | La forma de una manilla puede ajustarse dentro de la plataforma sin necesidad de nuevos utillajes, pero una modificación de la pieza fundida exige una producción del socio y su propia comprobación de la primera pieza |
| Montaje del codificador de tarjetas | Interno | El codificador es el componente que su equipo de recepción maneja en cada turno; una fabricación conocida y una versión de firmware conocida hacen que la emisión de tarjetas sea reproducible |
| Software de hotel | Plataforma de socio, con soporte interno de configuración, integración y despliegue | Las funciones de la app y de la nube siguen el ciclo de lanzamiento de un tercero; lo que controlamos es la configuración, las pruebas de integración y la vía de soporte |
| Utillaje y fabricación de moldes | Taller de moldes socio, con seguimiento y propiedad del utillaje según lo establecido en el contrato escrito | El coste y la propiedad del utillaje se indican por separado en la cotización, para que sepa si está pagando por un activo o por una fase de desarrollo |
| Certificación mediante laboratorios de terceros | No se ofrece; las pruebas se encargan a laboratorios acreditados y el certificado es emitido por el laboratorio | Nadie en este edificio puede certificar una cerradura. Sí podemos facilitar el informe específico del modelo y la declaración emitidos por el laboratorio para ese modelo |
| Instalación en el extranjero | No se ofrece; la instalación la realiza su equipo o un instalador local | La calidad de la instalación sigue correspondiendo a la parte que respalda el trabajo localmente; en su lugar, la fábrica facilita documentos, formación y diagnóstico remoto |
Dos filas provocan la mayor sorpresa. La primera es el software: una app configurada en Tuya Smart o TTLOCK no es una app propiedad de la fábrica, y quien necesite una app propia está comprando un proyecto de software, descrito en OEM y ODM. La segunda es la certificación: una fábrica que afirma estar certificada conforme a una norma normalmente está describiendo su sistema de calidad, no la cerradura de la caja. La distinción se explica en certificaciones y documentos de cumplimiento y en normas que referencia. Ambas sorpresas son más baratas de asumir antes de crear el utillaje que después.
El trabajo realmente interno es el lado mecánico: un cuerpo de acero inoxidable 201, una cerradura de mortaja de hotel n.º 2 y un conjunto de manilla montados y probados bajo un mismo techo. Esto es importante porque una cerradura de hotel con tarjeta como la SLK-2020, de 306 mm x 75 mm x 15 mm, se juzga en la puerta, no en la ficha técnica, y la parte que montó el cuerpo es la que puede corregir un problema de ajuste en el siguiente lote. Las hojas interiores instaladas en obra suelen medir entre 38 mm y 55 mm, y la inspección registra cada hoja con una precisión de 1 mm, en lugar de confiar en el plano.

Un fabricante se juzga por el segundo pedido
El primer pedido es una producción de muestras con atención adicional. El segundo pedido muestra si la línea, el proceso de calidad y la documentación mantienen su eficacia cuando nadie está supervisando.
- El montaje y las pruebas permanecen en la misma línea para su programa
- Cada unidad lleva un rastreo por lote hasta su turno de montaje
- El paquete documental se emite a partir del registro del modelo, sin reconstruirse para cada pedido
Estaciones
Estaciones de proceso que puede auditar
Seis estaciones aportan las pruebas. Cada una produce un documento, y el documento es fundamental: una estación sin registro no puede auditarse, solo observarse. La lista siguiente es el recorrido que realiza un comprador durante una visita, y el orden coincide con el flujo físico de una cerradura, desde las piezas hasta la caja liberada.
| Estación | Qué ocurre | Qué documento se produce |
|---|---|---|
| Inspección de piezas entrantes | Las piezas se comprueban con el plano al recibirlas: dimensiones de la mortaja, aspecto del galvanizado, revisión de la placa y código de fecha de las pilas; un lote se rechaza o se acepta como lote | Registro IQC con número de lote, cantidad muestreada y valores medidos, firmado por el inspector |
| Submontaje | La mortaja, el pestillo, el muelle, el embrague y la manilla se montan y ajustan; las unidades se etiquetan para poder rastrear cualquier defecto hasta una estación y un turno | Tarjeta de tránsito o etiqueta de trabajo en proceso que acompaña a la unidad por todas las estaciones |
| Programación del firmware | La compilación aprobada se programa en el banco de pruebas y se vincula a un número de serie; una programación fallida da lugar a rechazo, en lugar de repetirse hasta que la prueba supere el resultado | Registro de versión del firmware por lote, con el rango de números de serie y el identificador de compilación |
| Prueba funcional de fin de línea | Un registro por unidad: lectura de tarjeta a 13,56 MHz, verificación del voltaje y el contacto de 4 pilas AA, comprobación del mecanismo de钥匙 manual, confirmación del retardo de bloqueo automático y de la alerta de pila baja | Registro de pruebas por número de serie, con el resultado aprobado o fallido y el operario de turno |
| Inspección de la caja embalada | El número de cajas, la bolsa de accesorios, el idioma del manual, el texto de la etiqueta y el código de barras se comparan con la prueba aprobada antes de sellar | Lista de comprobación del embalaje y registro de la etiqueta de la caja vinculados al número de pedido |
| Liberación del envío | El número de palés o contenedores, el estado de las cajas y el conjunto de documentos se cotejan antes de que la mercancía salga del edificio | Nota de liberación, lista de embalaje e informe de inspección emitidos contra el envío |
La prueba de línea final es la estación que los compradores solicitan ver dos veces, porque es la única que afecta a todas las unidades y no solo a una muestra. Por tanto, un pedido de 200 unidades genera 200 registros de prueba, uno por número de serie, y el comprador puede solicitar el intervalo de números de serie en la nota de liberación y compararlo con el registro. Una visita de 90 minutos basta para observar cómo tres unidades pasan por el banco de pruebas, desde la lectura de la tarjeta hasta el uso de la llave mecánica, que es la respuesta práctica a la pregunta de si la prueba es real. Los controles de calidad más amplios, incluidas las reglas de muestreo y la gestión de los fallos, se describen en control de calidad y en fabricación.
Planificación
Escala y ajuste del pedido
La capacidad es una cuestión de planificación, no una cifra destacada. Una fábrica de este tamaño utiliza una línea mixta, por lo que lo que cambia entre distintos perfiles de pedido es la carga de la línea y la frecuencia de las interrupciones, y no una cifra de rendimiento única aplicable a todos los modelos. La tabla describe la lógica que utiliza un planificador; las cifras importantes para su pedido se cotizan por pedido.
| Perfil del pedido | Combinación de modelos | Herramientas necesarias | Configuraciones durante la producción | Cambios en la planificación |
|---|---|---|---|---|
| Pedido de prueba | Algunos modelos, cantidad pequeña, destinado a una prueba de mercado o a un proyecto individual | Ninguna; modelos de catálogo disponibles en existencias | 1 configuración | Se planifica en un intervalo entre producciones de mayor volumen, de modo que el cuerpo de la cerradura es compartido y solo el embalaje y el etiquetado se dedication a este pedido |
| Pedido repetido de catálogo | Modelos consolidados a intervalos constantes, a menudo con el mismo acabado | Ninguna | 1 configuración | Se planifica como un espacio recurrente; la ventaja es que el material puede reservarse antes de confirmar el pedido y que el dispositivo de prueba ya está preparado para esa producción |
| Contenedor multimodelo | Varias familias en un mismo envío, por ejemplo, cerraduras de hotel con tarjeta, cerraduras con teclado y cerraduras para puertas de vidrio | Ninguna, salvo que el acabado sea nuevo | De 3 a 6 configuraciones | Se secuencia por familias para agrupar los cambios de color; el último modelo en completarse determina la fecha de envío, por lo que un cambio tardío en un modelo desplaza todo el contenedor |
| Programa OEM | Uno o dos modelos con la marca del comprador, embalaje fijo y una configuración de firmware | Troquel del embalaje y planchas de impresión; sin herramientas para la cerradura | 2 configuraciones | Se reserva según la previsión confirmada por el comprador; la aprobación del arte y de la muestra de referencia condiciona el espacio de producción, y un cartón sin aprobar retiene las cerraduras en lugar de ocupar la línea |
| Desarrollo ODM | Un nuevo alojamiento, PCBA o posición del lector, con identidad de modelo propia | Molde, diseño del PCB, utillaje y un dispositivo de prueba específico | 1 configuración después de la congelación | Los hitos de desarrollo preceden al tiempo de línea: utillaje, primera pieza, validación y congelación; el espacio de producción en serie solo se reserva después de firmar la muestra de referencia |
La consecuencia práctica es que dos pedidos de la misma cantidad pueden tener programaciones diferentes porque uno cambia de acabado y el otro no. Los cambios de acabado se agrupan por lotes, por lo que un color que ya se está produciendo se incorpora a un espacio existente, mientras que un color nuevo espera a una partida de platedo. La combinación de productos importa por el mismo motivo: un contenedor que abarca 3 familias necesita 3 configuraciones, y un contenedor de un solo modelo necesita una. Esta es también la razón por la que el tiempo de entrega de un pedido se cotiza individualmente en lugar de publicarse, y por la que confirmar pronto la lista de modelos tiene más valor que fijar pronto una fecha de pago.
Verificación
Niveles de evidencia, desde fotos hasta una auditoría in situ
La evidencia se clasifica por niveles, y el comprador debería saber en qué nivel se sitúa una afirmación antes de considerarla una prueba. Los cinco niveles siguientes se aplican a cualquier declaración sobre la fábrica, incluidas las de esta página.
| Nivel | Qué es | Cómo lo obtiene el comprador |
|---|---|---|
| L1: Fotos y vídeo | Imágenes de estaciones, bancos de prueba y mercancías embaladas, normalmente proporcionadas junto con el modelo o durante una cotización | Solicitar imágenes fechadas de la estación concreta y del lote de modelos, no una galería del edificio |
| L2: Videollamada en directo desde la línea | Un recorrido programado por las estaciones durante una producción, con el lote visible en la cámara | Reservar un espacio de tiempo durante la producción; solicitar que se muestren el intervalo de números de serie y la orden de trabajo para poder vincular el lote con el envío |
| L3: Documentos por modelo | Planos, informe de pruebas, declaración, contenido de las etiquetas y manual del número de modelo exacto pedido | Solicitar el paquete documental del modelo y comprobar que el número de modelo de cada página coincide con el pedido |
| L4: Inspección por terceros | Una inspección realizada por una agencia designada por el comprador conforme a una lista de comprobación escrita, antes del envío | Designar la agencia, acordar la lista de comprobación y el plan de muestreo, y compartir el informe antes del pago del saldo |
| L5: Auditoría presencial | Una visita al centro de Shenzhen, recorriendo las estaciones y consultando los registros sobre el terreno | Acordar una fecha mediante la visita a la fábrica, enviar las preguntas de auditoría por adelantado y llevar la lista de modelos que se pretende pedir |
La mayoría de las disputas sobre una fábrica se refieren al nivel de evidencia, no a la veracidad. Una fotografía demuestra que existe un banco de pruebas; no demuestra que un lote haya pasado por él. Una llamada en directo demuestra que un lote se está produciendo; no demuestra que el acabado coincida con la muestra aprobada. Un paquete documental por modelo demuestra qué se probó; no demuestra qué contiene el cartón. La combinación de documentos de L3 y una inspección de L4 constituye el paquete habitual para un primer pedido, mientras que L5 es lo que utiliza un comprador cuando la relación comercial tiene volumen suficiente para justificar un vuelo. Los documentos correspondientes a estos niveles se mantienen en el laboratorio de pruebas y en el centro de documentos de cumplimiento.
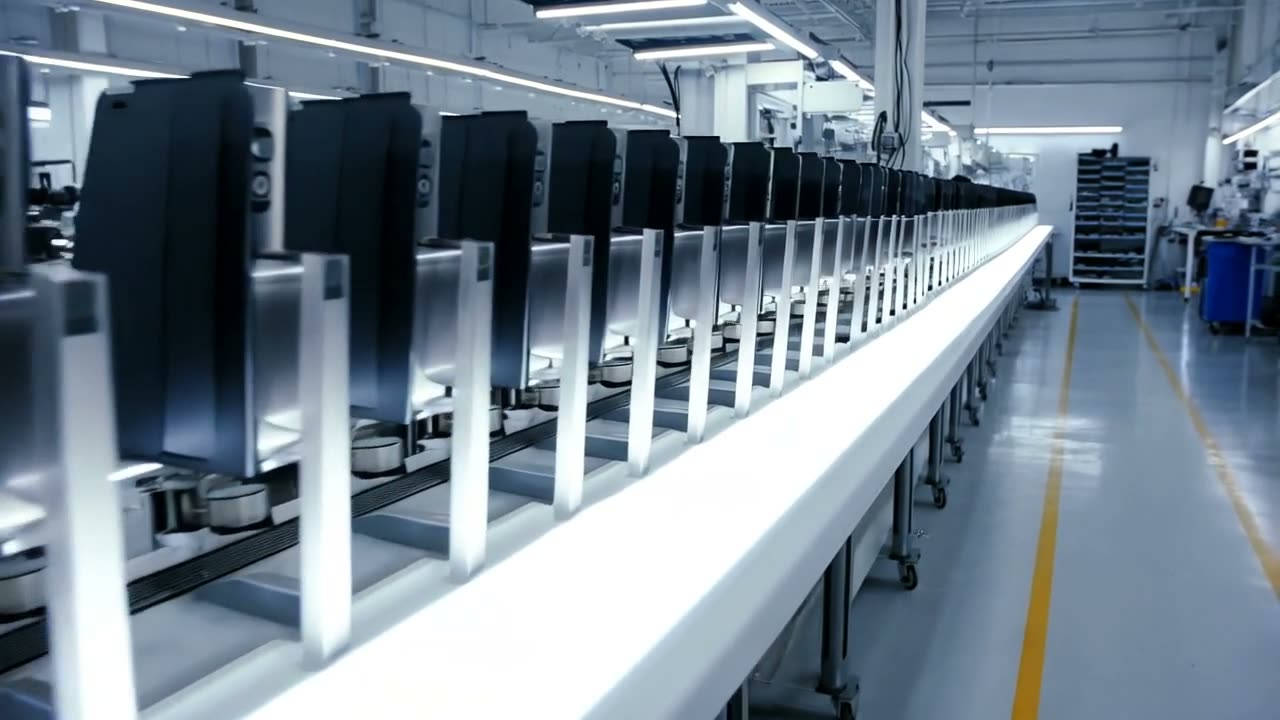
La línea de producción donde se monta un pedido repetido
El clip sigue la línea de montaje: unidades en dispositivos de prueba, utillaje y bandejas de componentes dispuestos en orden, y las mismas comprobaciones repetidas en cada estación. Esta es la configuración en la que se fabrica su pedido repetido, por lo que un segundo envío se cotiza y se programa del mismo modo que el primero.
Visita
Ruta de auditoría de 90 minutos
Noventa minutos bastan para ver las seis estaciones y consultar los registros, siempre que la ruta esté planificada y no improvisada. El orden siguiente sigue el flujo físico de una cerradura, que es el orden en el aparecería un problema de calidad.
Minutos 1 a 10: mapa de modelos y oficina. La visita comienza con el catálogo, no con la línea: 6 familias, 70 modelos, los 20 modelos de cerraduras de hotel con tarjeta RFID y el modelo que se pretende pedir. El objetivo es confirmar que el modelo corresponde a una ruta de producción y no a una fotografía. Fotografiar: el panel de modelos y el plano de la instalación. No fotografiar: el arte de embalaje de otros compradores sobre los escritorios contiguos.
Minutos 10 a 30: almacén de recepción y banco IQC. Observar cómo se contrasta un lote con un plano y solicitar ver un registro IQC completado con un número de lote. La pregunta útil es qué ocurre con un lote rechazado, no lo limpia que está la estantería. Fotografiar: el banco, los calibres y un registro en blanco. No fotografiar: etiquetas de proveedores que mencionan el pedido de otro cliente.
Minutos 30 a 55: subensamblaje y firmware. Tercera estación: una unidad que se está montando, etiquetando y trazando. Cuarta estación: una placa que se está programando en el dispositivo de prueba, con el registro de versión abierto en pantalla. Fotografiar: la tarjeta de viaje y el dispositivo de programación. No fotografiar: la pantalla de parámetros del dispositivo, que contiene ajustes de producción.
Minutos 55 a 75: banco de línea final. Quinta estación: observar cómo al menos 3 unidades completan toda la prueba, incluida la lectura de la tarjeta a 13,56 MHz, la comprobación de la pila de 4 x AA y el uso de la llave mecánica. Solicitar el registro de pruebas del intervalo de números de serie que tiene delante. Fotografiar: el banco y una página del registro de pruebas con los datos ocultos.
Minutos 75 a 90: mercancía embalada y mesa de expedición. Sexta estación: cajas selladas, una etiqueta comparada con la prueba aprobada y los documentos de expedición del envío. Fotografiar: exteriores de las cajas, la lista de embalaje y la nota de expedición. No fotografiar: cajas abiertas del pedido final de otro comprador.
La visita se centra deliberadamente en los registros más que en las máquinas. Una máquina se puede comprar; un sistema de registros no se puede instalar para una visita. Los dos límites son prácticos: la visita muestra el proceso que se está llevando a cabo ese día y no abarca un modelo que no esté en producción. Un comprador que necesite ver un modelo concreto debe reservar la visita para el turno de ese modelo, por lo que normalmente se acuerda una fecha de visita después de la lista de modelos, no antes. Una visita a la fábrica se organiza según una lista de modelos acordada y un turno de producción confirmado, y no a petición; las disposiciones de envío y carga posteriores a la visita se abordan en logística y envío y cadena de suministro.
Límites
Lo que esta fábrica no hace
No incluye: instalación en el país del cliente, servicios de organismos de certificación, existencias garantizadas de todo el catálogo ni desarrollo de silicio a medida. No sonixing(intentos que pretendemos cubrir; son los límites de una fábrica que construye cerraduras y documenta lo que ha construido.
- No instalamos cerraduras en su país. La instalación es una labor local con responsabilidad local, y un equipo de fábrica que permanece 2 semanas no puede prestar servicio posterior al edificio. Los documentos, la formación y el diagnóstico remoto que lo sustituyen están en soporte de instalación.
- No actuamos como organismo de certificación. El informe de pruebas lo emite un laboratorio, y el certificado de fábrica describe un sistema de calidad, no una cerradura. Los informes específicos de cada modelo se proporcionan a petición, y nadie de aquí firmará una declaración en nombre de un laboratorio.
- No mantenemos existencias de los 70 modelos. Se conservan piezas y modelos comunes para el servicio; un modelo fuera de la producción habitual se programa, no se toma de un estante. Un comprador que necesite entrega inmediata debe confirmar qué modelos hay en stock en el momento del pedido.
- No desarrollamos silicio a medida. El diseño de lectores yradio emplea módulos probados a 13,56 MHz y plataformas autorizadas; un chip a medida constituye un programa de semiconductores con su propio ciclo de varios años, no un proyecto de cerradura.
- No prometemos un certificado, un precio, un MOQ ni un plazo de entrega antes de fijar el modelo y el mercado. Esas cuatro cifras corresponden a un pedido concreto y se confirman por escrito junto con la cotización.
Todo lo comprendido dentro de estos límites es trabajo habitual: cuerpos, placas, compilaciones de firmware, aprobación de acabados, inspección de cajas, documentación de modelos y material de formación. Estas cuatro negativezt worth stating because each one is occasionally requested and always expensive to fake. Un distribuidor que busca un socio local de instalación está mejor servido por el programa de socios en convertirse en distribuidor, y un comprador que necesita una producción con marca blanca en lugar de un producto nuevo debe empezar por marca blanca. La estructura de la empresa y los negocios que rechazamos se describen en sobre nosotros.
Preguntas frecuentes
Preguntas sobre el fabricante que los compradores envían antes de una visita
¿Cuántos modelos se construyen íntegramente en la fábrica?
No existe un único porcentaje que responda a esa pregunta, porque la ruta de fabricación varía según el modelo. El cuerpo mecánico, el montaje de la placa, la grabación del firmware y la prueba de línea final se realizan internamente. El chapado, las piezas fundidas, la fabricación de PCB sin componentes y la plataforma de software son trabajo de socios. El paquete documental de un modelo concreto indica su ruta de fabricación, y la columna de estado anterior constituye la regla general.
¿Qué piezas de una cerradura proceden de socios?
El chapado y el tratamiento de superficie, las piezas fundidas a presión y las extrusiones, la fabricación de PCB sin componentes y el montaje SMT, así como la plataforma de aplicaciones de terceros. Cada socio se identifica en el paquete documental del modelo a petición, y cada cambio de socio se considera un cambio en el modelo, no una sustitución rutinaria.
¿Pueden certificar una cerradura para nuestro mercado?
No. La certificación la emite un laboratorio acreditado, y el certificado corresponde al modelo que se ensayó. Lo que proporciona la fábrica es la presentación de muestras, el expediente técnico y el informe específico del modelo emitido por el laboratorio. Los documentos que exige cada mercado se detallan en certificaciones.
¿Pueden instalar las cerraduras en nuestro país?
No. La instalación la realiza su equipo o un instalador local, con el respaldo de documentos de fábrica, formación y diagnóstico remoto. La razón es la responsabilidad y el tiempo de respuesta: un equipo que viaja en avión no puede regresar en un plazo de 48 horas cuando una puerta de un edificio de 200 habitaciones lee incorrectamente una tarjeta.
¿Mantienen existencias de todo el catálogo?
No. Se mantienen modelos comunes y piezas de servicio, y los modelos fuera de la producción habitual se programan para entrar en la línea. El estado del stock se confirma modelo por modelo en el momento del pedido, y la lista de repuestos que da soporte a una flota instalada se describe en repuestos.
¿Qué podemos fotografiar durante una visita a la fábrica?
Estaciones, bancos de trabajo, calibres, registros en blanco, exteriores de cajas y los documentos de su propio pedido. No las工件 de embalaje de otros compradores, las etiquetas de proveedores con el nombre de otro cliente, las cajas abiertas de un pedido final ni las pantallas de parámetros de los utillajes. La ruta y los límites se indican arriba, y la visita se reserva mediante la visita a la fábrica.
Compruebe la capacidad y reserve la auditoría
Envíenos la lista de modelos, el mercado de destino y el nivel de evidencia que necesita. Le responderemos con la ruta de fabricación de cada modelo, los documentos que existen para este y un plan de visita que se ajuste a su calendario; la política de MOQ, el precio y el plazo de entrega se confirman por escrito junto con la cotización.
Solicitar una cotizaciónEnviar un WhatsApp al departamento de exportación