
Senest opdateret: 31. oktober 2026 · Gennemgået af eksportingeneniører
En fabrik defineres af det, den producerer internt, og det, den nægter at love, ikke af antallet af modeller.Et katalog beviser, at produkterne findes. Det er kun stationslisten, partnerlisten og de ting, fabrikken nægter, der beviser, hvem der fremstiller dem, og denne side beskriver netop disse tre lister.
Kapacitetsgrænse
Det, fabrikken er ansvarlig for
Købere kommer med en rimelig antagelse: En producent, der angiver 70 produktionsklare modeller fordelt på 6 familier, må fremstille alle af dem. Antagelsen holder, indtil den første revision. En model kan findes i et katalog af flere årsager, og kun én af dem er en fuldstændig intern fremstilling. Huset kan komme fra en partnerstøberiet, overfladebehandlingen fra et forbehandlingsværksted, firmwaren kan køre på en licenseret platform, og certificeret kan tilhøre et laboratorium, der testede én prøve. Intet af dette gør låsen dårlig. At skjule det gør det umuligt for køberen at planlægge.
Denne side besvarer derfor den anden halvdel af spørgsmålet, den del, et katalog aldrig besvarer: Hvor ophører kapaciteten? Den erstatter et produktgitter med tre ting, som en indkøbsansvarlig kan kontrollere: Hvilke trin foregår i bygningen, hvilke stationer fremstiller hvilke dokumenter, og hvad en fabrik af denne størrelse ikke vil gøre, selv når man bliver bedt om det. Modelrækken findes fortsat under hotellåse, fingerprintlåse og glaslåse. Følgende er revisionssporet bag dem.
Status
Internt fremstillet, outsourcing eller ikke tilbudt
Hver række nedenfor beskriver en kapacitet, ikke et produkt. Statuskolonnen er det ærlige svar, og den tredje kolonne forklarer, hvad der ændrer sig for køberen, når svaret er partner eller ikke tilbudt. Status kan variere fra model til model, så dokumentpakken for en bestemt model angiver fremstillingsvejen, før ordren bekræftes.
| Kapacitet | Status | Hvorfor det betyder noget for dig |
|---|---|---|
| Samling af mortise og låsehus | Internt | Mortisen bestemmer bagkant, kastelængde og flugtvejsadfærd; et samlet hus kan kontrolleres mod en tegning, før overfladebehandlingen påføres, hvilket et indkøbt hus ikke kan |
| PCBA-samling og flashing af firmware | Internt for kortsamling, flashing og test; fremstilling af ubestand PCB og SMT-bestykning hos en kortpartner | Du får en firmwareversionsregistre knyttet til et serienummerinterval, og en kortændring bliver en dokumenteret ændring frem for en anonym udskiftning |
| Overfladebehandling og forbehandling | Partneres forbehandlingslinjer, med godkendelse internt mod en fysisk reference | Farve og salt spray-afprøvning afhænger af forbehandlingsværkstedet; godkendelsen sker på en underskrevet prøve, ikke på et fotografi eller alene en farvekode |
| Fremstilling af håndtag og beslag | Intern maskinering og samling; støbninger og profiler fra en partner, der laver trykstøbning | En håndtagsform kan justeres inden for platformen uden nyt værktøj, men en ændret støbning kræver en partnerproduktion og dennes egen kontrol af førsteartikel |
| Samling af kortkoder | Internt | Koderen er den del, dit receptionsteam rører ved hvert skift; en kendt konstruktion og en kendt firmwareversion holder udstedelsen af kort gentagelig |
| Hotelssoftware | Partnerplatform med intern konfiguration, integration og support til udrulning | Appens og cloudens funktioner følger en tredjeparts udgivelsescyklus; det, vi kontrollerer, er konfiguration, integrationstest og supportvejen |
| Værktøj og fremstilling af forme | Partneres formværksted, hvor værktøj registreres og ejes i henhold til den skriftlige kontrakt | Værktøjets omkostning og ejerskab angives særsk i tilbuddet, så du ved, om du betaler for et aktiv eller for et udviklingsstadium |
| Certificering hos tredjepartslaboratorium | Ikke tilbudt; test bestilles hos akkrediterede laboratorier, og certificeret udstedes af laboratoriet | Ingen i denne bygning kan certificere en lås. Det, vi kan gøre, er at levere den modelspecifikke rapport og erklæring, som laboratoriet har udstedt for modellen |
| Installation på stedet i udlandet | Ikke tilbudt; installationen udføres af dit team eller en lokal installatør | Installationskvaliteten ligger hos den part, der lokalt står bag arbejdet; fabrikken leverer i stedet dokumenter, oplæring og fjerndiagnostik |
To rækker giver anledning til den største overraskelse. Software er den første: En app, der er konfigureret på Tuya Smart eller TTLOCK, er ikke en app, fabrikken ejer, og en køber, der har brug for en egen app, køber et softwareprojekt, som er beskrevet under OEM and ODM. Certificering er den anden: En fabrik, der siger, at den er certificeret efter en standard, beskriver normalt sit kvalitetssystem, ikke låsen i kassen. Distinktionen er forklaret under certificeringer og overholdelsesdokumenter og standarder, vi henviser til. Begge overraskelser er billigere at absorbere før udvikling af værktøj end efter.
Det egentligt interne arbejde er den mekaniske side: Et 201-hus i rustfrit stål, en No. 2-hotelmortise og et håndtagssæt, der samles og testes under ét tag. Det betyder noget, fordi et hotelkortlås som SLK-2020 på 306 mm x 75 mm x 15 mm bedømmes på døren, ikke på databladet, og den part, der samlede huset, er den part, der kan rette en pasningsfejl i det næste parti. Indvendige dørblade i drift måler normalt mellem 38 mm og 55 mm, og besigtigelsen registrerer hver blad til nærmeste 1 mm i stedet for at stole på tegningen.

En producent bedømmes på den anden ordre
Den første ordre er en prøveproduktion med ekstra opmærksomhed. Den anden ordre viser, om linjen, kvalitetsprocessen og papirarbejdet holder, når ingen ser til.
- Samling og test foregår på den samme linje gennem hele dit program
- Every enhed har en sporbarhed fra batchen tilbage til det samleskift, hvor den blev produceret
- Dokumentpakken udstedes ud fra modelregistret og genskabes ikke for hver ordre
Stationer
Processtationer, du kan revidere
Seks stationer indeholder beviserne. Hver af dem fremstiller et dokument, og dokumentet er pointen: En station uden registrering kan ikke revideres, kun observeres. Listen nedenfor er den rute, en køber følger under et besøg, og rækkefølgen svarer til den fysiske proces for en lås fra dele til en frigivet kasse.
| Station | Hvad der sker | Hvilket dokument der fremstilles |
|---|---|---|
| Kontrol af indgående dele | Dele kontrolleres mod tegningen ved modtagelsen: Mortisemål, udseende efter forbehandling, kortrevision og batteriets datokode; et parti afvises eller godkendes samlet | IQC-registre med partinummer, udtaget mængde og målte værdier, underskrevet af inspektøren |
| Delmontering | Mortise, kasse, fjeder, kobling og håndtag samles og justeres; enhederne mærkes, så en fejl kan spores tilbage til en station og et skift | Rejsekort eller etiket for arbejde undervejs, der følger enheden gennem alle stationer |
| Programmering af firmware | Den godkendte konstruktion flashes i holderen og bindes til et serienummer; en mislykket flashing afvises, indtil den består | Registre over firmwareversion pr. batch med serienummerinterval og konstruktionsidentifier |
| Funktionstest ved produktionslinjens afslutning | Ét register pr. enhed: Kort læses ved 13,56 MHz, spænding og kontakt i 4 x AA-celler kontrolleres, mekanisk nødkeyel kontrolleres, og automatisk låseforsinkelse samt advarsel om lavt batteri bekræftes | Testlog pr. serienummer med bestået eller fejl og den ansvarlige tester |
| Kontrol af pakket kasse | Antal kasser, tilbehørspose, sprog i manualen, etikettekst og stregkode sammenlignes med det godkendte korrektur før forsegling | Pakningskontrolliste og registrering af kasseetiketter knyttet til ordrenummeret |
| Frigivelse til afsendelse | Antal paller eller containere, kassernes tilstand og dokumentpakken afstemmes, før varerne forlader bygningen | Frigivelsesnotat, pakningsliste og inspektionsrapport udstedt for sendelsen |
Sluttidsprøvningen er den station, som købere beder om at se to gange, fordi det er den eneste, der berører hver enhed frem for et udvalg. En ordre på 200 enheder producerer derfor 200 testregistreringer, én pr. serienummer, og en køber kan bede om serienummerintervallet i frigivelsesnoten og sammenholde det med loggen. Et besøg på 90 minutter er tilstrækkeligt til at se tre enheder gennemgå benken fra kortlæsning til nødgleoverstyring, hvilket er det praktiske svar på spørgsmålet, om prøvningen er reel. De bredere kvalitetsporte, herunder regler for stikprøveudtag og håndtering af fejl, er beskrevet under kvalitetskontrol og fremstilling.
Planlægning
Skalering og ordretilpasning
Kapacitet er et spørgsmål om planlægning, ikke et hovedtal. En fabrik af denne størrelse kører en blandet linje, så det, der ændrer sig mellem ordreprofiler, er, hvordan linjen belastes, og hvor ofte den afbrydes, ikke et enkelt gennemstrømningsantal, der gælder for alle modeller. Tabellen beskriver den logik, som en planlægger bruger; de tal, der betyder noget for din ordre, gives pr. ordre.
| Ordreprofil | Modelblanding | Indgående værktøj | Opsætninger i kørslen | Hvad der ændrer sig i planlægningen |
|---|---|---|---|---|
| Prøveordre | Få modeller i lille antal, brugt til en markedsprøve eller et enkelt projekt | Ingen; lagerførte modeller fra katalogen | 1 opsætning | Planlægges i en pause mellem større kørsler, så låsehuset deles, og kun pakning og mærkning er dedikeret |
| Gentaget katalogordre | Etablerede modeller med jævne intervaller, ofte samme finish | Ingen | 1 opsætning | Planlægges som et gentaget tidsrum; fordelen er, at materiale kan reserveres, før ordren bekræftes, og at prøvefasen allerede er klargjort til den pågældende produktion |
| Container med flere modeller | Flere familier i én forsendelse, for eksempel hotelkortlåse, tastaturlåse og glaslåsdørlåse sammen | Ingen, medmindre finish er ny | 3 til 6 opsætninger | Sequenceres efter familie, så farveændringer grupperes; den sidste model, der færdiggøres, fastlægger forsendelsesdatoen, og derfor flytter en sen ændring af én model hele containeren |
| OEM-program | Én eller to modeller med køberens brand, fast pakning og en firmwarekonfiguration | Prægsskærlinje og trykplader til pakning; intet låseværktøj | 2 opsætninger | Reserveres mod køberens bekræftede prognose; godkendelse af artwork og godkendt sample afgør tidsrummet, og en ikke-godkendt pakke holder låsene tilbage i stedet for at stoppe linjen |
| ODM-udvikling | Et nyt hus, en ny PCBA eller en ny læserplacering med sin egen modelidentitet | Form, PCB-layout, fiksturer og en dedikeret prøvefikstur | 1 opsætning efter fastlæggelse | Udviklingsmilestones kommer før linjetid: værktøj, første artikel, validering og fastlæggelse, og masseproduktionstidsrummet bookes først, når det godkendte sample er underskrevet |
Den praktiske konsekvens er, at to ordrer med samme antal kan have forskellige tidsplaner, fordi den ene ændrer en finish, mens den anden ikke gør det. Finishændringer samles i grupper, så en farve, der allerede er i produktion, følger et eksisterende tidsrum, mens en ny farve venter på en belægningskørsel. Produktblandingen har betydning af samme grund: En container, der spænder over 3 familier, kræver 3 opsætninger, mens en container med én model kræver én. Derfor opgives svaret på, hvor længe en ordre tager, pr. ordre frem for at offentliggøres, og derfor er en tidlig bekræftelse af modellisten mere værd end en tidlig betalingsdato.
Verifikation
Dokumentationsniveauer fra fotos til revision på stedet
Dokumentation er gradinddelt, og en køber bør kende det niveau, et påstand ligger på, før vedkommende behandler det som bevis. De fem niveauer nedenfor gælder alle oplysninger om fabrikken, herunder oplysningerne på denne side.
| Niveau | Hvad det er | Sådan får en køber det |
|---|---|---|
| L1 – Fotos og video | Billeder af stationer, bænke og emballerede varer, som normalt leveres sammen med modellen eller under en tilbudsgivning | Bed om daterede billeder af den konkrete station og den konkrete modelbatch, ikke et galleri af bygningen |
| L2 – Live-videopkald på linjen | En planlagt gennemgang af stationerne under en produktionskørsel, hvor batchen kan ses på kamera | Book et tidsrum under kørslen; bed om serienummerintervallet og arbejdsordren vist på skærmen, så batchen kan matches med forsendelsen |
| L3 – Dokumenter pr. model | Tekninger, testrapport, erklæring, etiketindhold og brugervejledning til det præcist bestilte modelnummer | Bestil dokumentpakken for modellen, og kontrollér, at modelnummeret på hver side svarer til ordren |
| L4 – Tredjepartsinspektion | En inspektion udført af et bureau, som køberen udpeger, mod en skriftlig kontroliste og før forsendelsen | Udpeg bureauet, aftal kontrolisten og planen for stikprøveudtag, og del rapporten inden restbetalingen |
| L5 – Revision på stedet | Et besøg på anlægget i Shenzhen, hvor stationerne gennemgås, og registreringerne læses på stedet | Aftal en dato via fabriksrundturen, send revisionsspørgsmålene i forvejen, og medbring den modelliste, du har til hensigt at bestille |
De fleste tvister om en fabrik handler om niveau, ikke om sandhed. Et fotografi beviser, at en bænk findes; det beviser ikke, at en batch er gået gennem den. Et liveopkald beviser, at en batch er i produktion; det beviser ikke, at finishet svarer til det godkendte sample. En modeldokumentpakke beviser, hvad der blev testet; den beviser ikke, hvad der ligger i kassen. Kombinationen af L3-dokumenter og en L4-inspektion er den normale pakke ved en første ordre, og L5 anvender en køber, når samarbejdet er stort nok til at retfærdiggøre en flyrejse. Dokumenterne bag disse niveauer vedligeholdes på testlaboratoriet og i centeret for overholdelsesdokumenter.
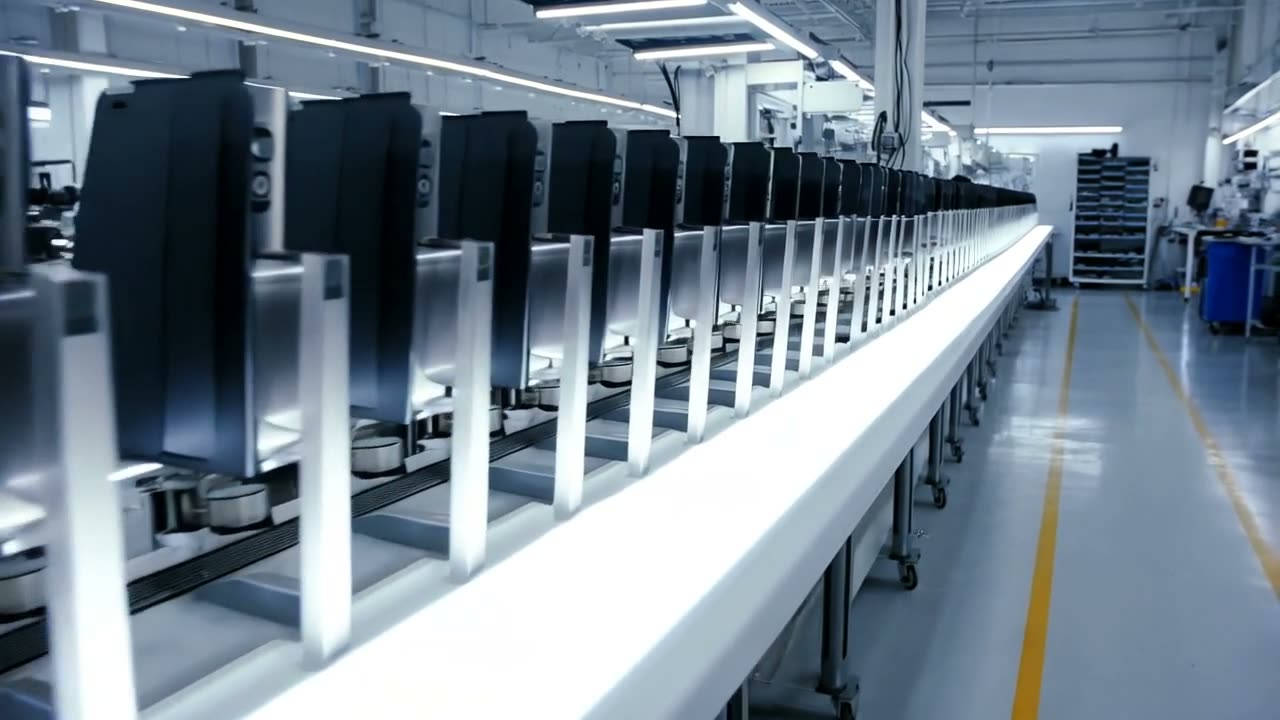
Produktionslinjen, hvor en gentaget ordre samles
Klippen følger samlingslinjen: enheder i fiksturer, værktøj og delebakker arrangeret i rækkefølge samt de samme kontroller gentaget ved hver station. Det er denne ordning, din gentagne ordre bygges i, og derfor prisses og planlægges den anden forsendelse på samme måde som den første.
Besøg
Revisionsruten på 90 minutter
Firs minutter er nok til at se de seks stationer og læse registreringerne, hvis ruten er planlagt frem for improviseret. Rækkefølgen nedenfor følger det fysiske flow for et lås, som er den rækkefølge, hvor et kvalitetsproblem ville vise sig.
Minut 1 til 10: modeloversigt og kontor. Besøget begynder med katalogen, ikke linjen: 6 familier, 70 modeller, de 20 hotellåse med RFID-kort og den model, du har til hensigt at bestille. Formålet er at bekræfte, at modellen er en produktionsvej og ikke et fotografi. Fotografér: modeloversigten og planen over lokaliseringen. Fotografér ikke: andre købers pakkeartework på tilstødende skriveborde.
Minut 10 til 30: indgående lager og IQC-bænk. Overvælg, hvordan et parti kontrolleres mod en tegning, og bed om at se en udfyldt IQC-registrering med et partinummer. Det nyttige spørgsmål er, hvad der sker med et afvist parti, ikke hvor rent hylden er. Fotografér: bænken, måleredskaberne og en tom registrering. Fotografér ikke: leverandøretiketter, der angiver en anden kunders ordre.
Minut 30 til 55: delmontering og firmware. Tredje station: en enhed, der samles, mærkes og spores. Fjerde station: et kort, der programmeres i fiksturen, med versionsregistreringen åben på skærmen. Fotografér: rejsekortet og programmeringsfiksturen. Fotografér ikke: fiksturens parameterskærm, som indeholder produktionsindstillinger.
Minut 55 til 75: sluttidsbænk. Femte station: overværg mindst 3 enheder gennemføre den fulde prøvning, herunder kortlæsning ved 13,56 MHz, kontrol af 4 x AA-batterier og mekanisk nødgleoverstyring. Bed om testloggen for det serienummerinterval, der ligger foran dig. Fotografér: bænken og en side af testloggen med personoplysninger fjernet.
Minutter 75 til 90: pakning af varer og frigivelsesdisk. Sjette station: forseglede kartoner, etiketter sammenlignet med det godkendte korrektur, og frigivelsesdokumenterne for forsendelsen. Fotografér: kartonernes ydre, paklisten og frigivelsesnoten. Må ikke fotograffes: åbnede kartoner med en anden købers færdige ordre.
Ruten er bevidst planlagt med flere registreringer frem for maskiner. En maskine kan købes; et registreringssystem kan ikke installeres til et besøg. De to begrænsninger er praktiske: Besøget viser den proces, der kører den pågældende dag, og det omfatter ikke en model, der ikke er i produktion. En køber, der har brug for at se en bestemt model, skal booke besøget i forhold til den models tidsplan, og derfor aftales rundtursdatoen normalt efter modellisten og ikke før. En fabriksrundtur arrangeres ud fra en aftalt modelliste og en bekræftet produktionsplads frem for efter anmodning, og de efterfølgende forsendelses- og ladeordninger er dækket under logistik og forsendelse og forsyningskæde.
Afgrænsninger
Det, denne fabrik ikke gør
Ikke inkluderet: installation i det enkelte land, tjenester fra certificeringsorganer, garanteret lagerførsel af hele kataloget og udvikling af specialtilpassede integrerede kredsløb. Det er ikke mangler, vi har til hensigt at lukke; det er grænsen for en fabrik, der fremstiller låse og dokumenterer, hvad den har fremstillet.
- Vi installerer ikke låse i jeres land. Installation er et lokalt fag med lokalt ansvar, og en fabriksarbejdsflok, der ankommer i to uger, kan ikke servicere en bygning bagefter. De dokumenter, den oplæring og den fjerndiagnostik, der erstatter dette, findes under installationssupport.
- Vi fungerer ikke som certificeringsorgan. En testrapport udstedes af et laboratorium, og en fabriksattest beskriver et kvalitetssystem, ikke en lås. Modelspecifikke rapporter leveres på anmodning, og ingen her vil underskrive en erklæring på et laboratoriums vegne.
- Vi har ikke lager af alle 70 modeller. Dele og almindelige modeller holdes til service; en model uden for den normale produktion planlægges frem for at blive hentet fra en hylde. En køber, der har brug for øjeblikkelig levering, skal bekræfte, hvilke modeller der er på lager ved bestillingstidspunktet.
- Vi udvikler ikke specialtilpassede integrerede kredsløb. Design af læsere og radioer anvender gennemprøvede moduler ved 13,56 MHz og licenserede platforme; en specialdesignet chip er et hallederprogram med sin egen flerårige cyklus, ikke et låseprojekt.
- Vi lover ikke en certificering, en pris, en MOQ eller en leveringstid, før model og marked er fastlagt. De fire tal hører til en bestemt ordre og bekræftes skriftligt sammen med tilbuddet.
Alt inden for grænsen er almindeligt arbejde: kabinetter, printkort, firmwareopbygninger, godkendelse af overfladebehandling, kartonkontrol, modeldokumenter og undervisningsmateriale. De fire afvisninger er værd at fremhæve, fordi hver af dem lejlighedsvis efterspørges og altid er dyre at fremstille. En distributør, der ønsker en lokal installationspartner, har større gavn af partnerprogrammet under bliv distributør, og en køber, der har brug for en egen mærkeordre frem for et nyt produkt, bør starte under eget mærke. Virksomhedens struktur og den forretning, vi afslår, er beskrevet under om os.
Ofte stillede spørgsmål
Producent-spørgsmål, købere sender før et besøg
Hvor mange af modellerne fremstilles udelukkende i huset?
Ingen enkelt procentandel kan besvare det, fordi produktionsvejen varierer fra model til model. Den mekaniske kasse, printkortmontagen, flashning af firmware og end-of-line-testen udføres i huset. Pladering, støbninger, fremstilling af ubest populærede printkort og softwareplatformen er partnerarbejde. Dokumentpakken for en bestemt model angiver dens produktionsvej, og statuskolonnen ovenfor er den generelle regel.
Hvilke dele af en lås kommer fra partnere?
Pladering og overfladebehandling, trykstøbninger og ekstruderinger, fremstilling af ubest populærede printkort og SMT-bestykning samt tredjeparts-appplatformen. Hver partner er opført i modelens dokumentpakke på anmodning, og ethvert partnerskift behandles som en ændring af modellen frem for som en rutinemæssig udskiftning.
Kan I certificere en lås til vores marked?
Nej. Certificering udstedes af et akkrediteret laboratorium, og certifikatet tilhører den model, der blev testet. Fabriken leverer prøveindsendelsen, den tekniske fil og den modelspecifikke rapport fra laboratoriet. Hvilke dokumenter et marked forventer, er beskrevet under certificeringer.
Kan I installere låsene i vores land?
Nej. Installationen udføres af jeres team eller en lokal installatør, understøttet af fabriksdokumenter, undervisning og fjerndiagnostik. Årsagen er ansvar og responstid: En arbejdsflok, der flyver ind, kan ikke returnere inden for 48 timer, når én dør i en bygning med 200 værelser læser et kort forkert.
Har I lager af hele kataloget?
Nej. Almindelige modeller og servicedele holdes på lager, og en model uden for den normale produktion planlægges ind i produktionen. Lagerstatus bekræftes for hver model ved bestillingstidspunktet, og listen over reservedele til en installeret flåde er beskrevet under reservedele.
Hvad kan vi fotografere under en fabriksrundtur?
Stationer, arbejdsborde, måleinstrumenter, blanke registreringer, kartonernes ydre og jeres egen ordres dokumenter. Ikke andre købes emballagesgrafik, leverandøretiketter med en anden kunders navn, åbnede kartoner med en færdig ordre eller skærmene med fixturparametre. Ruten og begrænsningerne er angivet ovenfor, og et besøg bookes via fabriksrundturen.
Kontrollér kapaciteten, og book derefter auditten
Send modellisten, destinationsmarkedet og det ønskede evidensniveau. Vi svarer med produktionsvejen for hver model, de eksisterende dokumenter og en besøgsplan, der passer til jeres tidsplan; MOQ-politik, pris og leveringstid bekræftes skriftligt sammen med tilbuddet.
Anmod om et tilbudKontakt eksportafdelingen på WhatsApp