
Terakhir diperbarui: 31 Oktober 2026 · Ditinjau oleh tim rekayasa ekspor
Pabrik ditentukan oleh apa yang制作nya sendiri dan apa yang tidak面粉GsPromise, bukan oleh jumlah model.Katalog membuktikan bahwa produk ada. Hanya daftar stasiun, daftar mitra, dan daftar hal yang tidak mereka janeiro yang membuktikan siapa yang produksinya, serta ketiga daftar itulah yang dibahas dalam halaman ini.
Batas kemampuan
Tanggung jawab pabrik
Pembeli datang dengan asumsi yang wajar: produsen yang mencantumkan 70 model siap produksi dalam 6 keluarga pasti memproduksi semuanya. Asumsi itu bertahan hingga audit pertama. Sebuah model dapat ada dalam katalog karena beberapa alasan, dan hanya satu di antaranya yang merupakan produksi lengkap secara internal. Bodinya dapat berasal dari pengecoran mitra, finishing dapat berasal dari workshops pelapisan, firmware dapat berjalan pada platform berlisensi, dan sertifikat dapat dimiliki oleh laboratorium yang hanya menguji satu sampel. Tidak ada yang membuat kunci tersebut buruk. Menyembunyikannya membuat pembeli tidak dapat merencanakan.
Jadi halaman ini menjawab separuh kedua dari pertanyaan tersebut, bagian yang tidak pernah dijawab katalog: di mana kemampuan berakhir. Halaman ini mengganti kisi produk dengan tiga hal yang dapat diperiksa manajer pengadaan: langkah mana yang dilakukan di dalam gedung, stasiun mana yang menghasilkan dokumen tertentu, dan apa yang tidak akan dilakukan pabrik sebesar ini meskipun diminta. Rangkaian modelnya sendiri tetap berada di kunci pintu hotel, kunci sidik jari, dan kunci pintu kaca. Berikut adalah jejak audit di-balik produk tersebut.
Status
Diproduksi internal, disubkontrakan, atau tidak ditawarkan
Setiap baris di bawah ini adalah kemampuan, bukan produk. Kolom status merupakan jawaban yang jujur, sedangkan kolom ketiga menjelaskan apa yang berubah bagi pembeli ketika jawabannya adalah mitra atau tidak ditawarkan. Status dapat berbeda menurut model, sehingga paket dokumen untuk model tertentu menjelaskan jalur produksinya sebelum pesanan dikonfirmasi.
| Kemampuan | Status | Mengapa ini penting bagi Anda |
|---|---|---|
| Perakitan mortise dan bodi kunci | Internal | Mortise menentukan jarak masuk, jangkauan languages, dan perilaku-evakuasi; bodi yang sudah dirakit dapat diperiksa ulang terhadap gambar teknis sebelum finishing diterapkan, sedangkan bodi yang dibeli dari pihak lain tidak dapat |
| Perakitan PCBA dan pemrograman firmware | Internal untuk perakitan papan, pemrograman, dan pengujian; fabrikasi PCB kosong dan penempatan SMT dilakukan oleh mitra papan | Anda memperoleh catatan versi firmware yang terhubung dengan rentang nomor seri, dan perubahan papan menjadi perubahan terdokumentasi, bukan penggantian tanpa identitas |
| Finishing dan pelapisan | Lini pelapisan mitra, dengan persetujuan finishing secara internal berdasarkan contoh fisik | Warna dan perilaku uji semprotan bergantung pada workshop pelapisan; persetujuan dilakukan berdasarkan sampel bertanda tangan, bukan hanya foto atau kode warna |
| Fabrikasi handle dan escutcheon | Pemesinan dan perakitan internal; coran dan ekstrusi berasal dari mitra die-casting | Bentuk handle dapat disesuaikan dalam platform tanpa perkakas baru, tetapi perubahan coran berarti produksi mitra beserta pemeriksaan sampel awal tersendiri |
| Perakitan encoder kartu | Internal | Encoder merupakan komponen yang digunakan tim reseps Anda setiap shift; versi build dan firmware yang diketahui menjaga penerbitan kartu tetap konsisten |
| Software hotel | Platform mitra, dengan dukungan konfigurasi, integrasi, dan penerapan secara internal | Fitur app dan cloud mengikuti siklus rilis pihak ketiga; yang kami kendalikan adalah konfigurasi, pengujian integrasi, dan jalur dukungan |
| Perkakas dan pembuatan cetakan | Workshop cetakan mitra, dengan perkakas dilacak dan dimiliki berdasarkan kontrak tertulis | Biaya dan kepemilikan perkakas dinyatakan secara terpisah dalam penawaran, sehingga Anda mengetahui apakah yang Anda bayar adalah aset atau tahap pengembangan |
| Sertifikasi laboratorium pihak ketiga | Tidak ditawarkan; pengujian ditugaskan kepada laboratorium terakreditasi dan sertifikat diterbitkan oleh laboratorium tersebut | Tidak ada orang di gedung ini yang dapat certify kunci. Yang dapat kami lakukan adalah menyediakan laporan dan deklarasi khusus model yang diterbitkan laboratorium untuk model tersebut |
| Pemasangan di lokasi di luar negeri | Tidak ditawarkan; pemasangan dilakukan oleh tim Anda atau pemasang lokal | Kualitas pemasangan tetap menjadi tanggung jawab pihak yang bertanggung jawab secara lokal; pabrik menyediakan dokumen, pelatihan, dan diagnosis jarak jauh sebagai gantinya |
Dua baris ini penyebab的大部分 kejutan. Software adalah yang pertama: app yang dikonfigurasi pada Tuya Smart atau TTLOCK bukan app yang dimiliki pabrik, dan pembeli yang membutuhkan app milik sendiri sedang membeli proyek software, yang dijelaskan di OEM dan ODM. Sertifikasi adalah yang kedua: pabrik yang menyatakan telah tersertifikasi terhadap suatu standar biasanya menggambarkan sistem mutunya, bukan kunci di dalam kemasan. Perbedaan ini dijelaskan di sertifikasi dan dokumen kepatuhan serta standar yang kami rujuk. Kedua kejutan lebih murah untuk diserap sebelum pembuatan cetakan daripada setelahnya.
Pekerjaan yang benar-benar dilakukan secara internal adalah sisi mekanis: bodi baja 201, mortise hotel No. 2, serta rangkaian handle yang dirakit dan diuji di bawah satu atap. Hal ini penting karena kunci kartu hotel seperti SLK-2020 dengan ukuran 306 mm x 75 mm x 15 mm dinilai berdasarkan pintu, bukan berdasarkan lembar data, dan pihak yang merakit bodi adalah pihak yang dapat memperbaiki masalah kesesuaian pada batch berikutnya. Daun pintu interior yang digunakan di lapangan umumnya berukuran antara 38 mm dan 55 mm, dan survei mencatat setiap daun hingga Ketepatan 1 mm, bukan mempercayai gambar teknis.

Produsen dinilai berdasarkan pesanan kedua
Pesanan pertama merupakan sampel produksi dengan perhatian ekstra. Pesanan kedua menunjukkan apakah lini produksi, proses mutu, dan dokumentasi tetap berlaku ketika tidak ada yang mengawasi.
- Perakitan dan pengujian tetap berada pada lini yang sama untuk program Anda
- Setiap unit memiliki jejak batch hingga shift perakitannya
- Paket dokumen diterbitkan dari catatan model, bukan disusun ulang untuk setiap pesanan
Stasiun
Stasiun proses yang dapat Anda audit
Enam stasiun menyimpan bukti. Masing-masing menghasilkan dokumen, dan dokumen itulah inti: stasiun tanpa catatan hanya dapat diamati, bukan diaudit. Daftar di bawah ini merupakan rute yang dilalui pembeli saat kunjungan, dan urutannya mengikuti aliran fisik kunci dari komponen hingga karton yang siap dipasarkan.
| Stasiun | Yang terjadi | Dokumen yang dihasilkan |
|---|---|---|
| Pemeriksaan komponen masuk | Komponen diperiksa terhadap gambar teknis saat diterima: dimensi mortise, tampilan pelapisan, revisi papan, dan kode tanggal baterai; setiap lot ditolak atau diterima sebagai satu kesatuan | Catatan IQC dengan nomor lot, jumlah sampel, dan nilai terukur, yang ditandatangani oleh pemeriksa |
| Perakitan subunit | Mortise,语言的, pegas, kopling, dan handle dirakit serta disesuaikan; unit diberi label sehingga cacat dapat ditelusuri kembali ke stasiun dan shift tertentu | Kartu perjalanan atau label pekerjaan dalam proses yang mengikuti unit melalui setiap stasiun |
| Pemrograman firmware | Build yang disetujui diprogram pada fixture dan diikat ke nomor seri; pemrograman yang gagal ditolak, bukan diulang hingga berhasil | Catatan versi firmware per batch, beserta rentang nomor seri dan(build identifier) |
| Pengujian fungsi akhir lini | Satu catatan per unit: pembacaan kartu pada 13,56 MHz, 4 sel AA diperiksa untuk tegangan dan kontak, kunci mekanis sebagai kunci cadangan diperiksa, jeda kunci otomatis dan peringatan baterai lemah dikonfirmasi | Log pengujian per nomor seri, dengan hasil lulus atau gagal serta nama penguji yang bertugas |
| Pemeriksaan karton berkemasan | Jumlah karton, kantong aksesori, bahasa manual, teks label, dan barcode dibandingkan dengan proof yang disetujui sebelum penyegelan | Daftar periksa pengemasan dan catatan label karton yang terhubung dengan nomor pesanan |
| Pelepasan pengiriman | Jumlah palet atau kontainer, kondisi karton, dan rangkaian dokumen dicocokkan sebelum barang meninggalkan gedung | Catatan pelepasan, packing list, dan laporan pemeriksaan yang diterbitkan untuk pengiriman tersebut |
Uji akhir baris adalah stasiun yang ingin dilihat pembeli dua kali, karena ini satu-satunya pengujian yang menyentuh setiap unit, bukan sekadar sampel. Karena itu, pesanan 200 unit menghasilkan 200 catatan pengujian, satu untuk setiap nomor seri, dan pembeli dapat meminta rentang nomor seri dalam catatan pelepasan serta membandingkannya dengan log. Kunjungan selama 90 menit sudah cukup untukrous melihat tiga unit melewati meja pengujian dari pembacaan kartu hingga pengoverride kunci, yang menjadi jawaban praktis atas pertanyaan apakah pengujian tersebut nyata. Gerbang kualitas lainnya, termasuk aturan sampling dan penanganan kegagalan, dijelaskan pada kontrol kualitas dan produksi.
Penjadwalan
Skala dan kesesuaian pesanan
Kapasitas merupakan persoalan penjadwalan, bukan sekadar angka utama. Pabrik dengan skala ini menjalankan lini campuran, sehingga yang berubah antara profil pesanan adalah cara lini dimuat dan seberapa sering produksinya terhenti, bukan satu angka throughput yang berlaku untuk semua model. Tabel ini menjelaskan logika yang digunakan oleh perencana; angka yang penting untuk pesanan Anda akan diberikan untuk setiap pesanan.
| Profil pesanan | Campuran model | Perangkat yang diperlukan | Pengaturan dalam production run | Perubahan pada penjadwalan |
|---|---|---|---|---|
| Pesanan percobaan | Beberapa model dengan jumlah kecil, digunakan untuk uji pasar atau satu proyek | Tidak ada; gunakan model siap pakai dari katalog | 1 pengaturan | Dijadwalkan pada celah antara production run yang lebih besar, sehingga bodi kunci dapat dibagikan dan hanya pengemasan serta pelabelan yang membutuhkan khusus |
| Pesanan katalog berulang | Model mapan dengan interval teratur, sering kali dengan finishing yang sama | Tidak ada | 1 pengaturan | Direncanakan sebagai slot berulang; keunggulannya adalah material dapat dipesan sebelum pesanan dikonfirmasi dan fixture pengujian sudah disiapkan untuk build tersebut |
| Container mult-model | Beberapa keluarga produk dalam satu pengiriman, misalnya kunci kartu hotel, kunci keypad, dan kunci pintu kaca sekaligus | Tidak ada, kecuali ada finishing baru | 3 hingga 6 pengaturan | Diurutkan berdasarkan keluarga produk agar pergantian warna dikelompokkan; model terakhir yang selesai menentukan tanggal pengiriman, sehingga perubahan terlambat pada satu model dapat mengGESER seluruh container |
| Program OEM | Satu atau dua model dengan merek pembeli, kemasan tetap, dan konfigurasi firmware | Die-line kemasan dan plat cetak; tidak ada perangkat kunci | 2 pengaturan | Dipesankan berdasarkan prakiraan yang telah dikonfirmasi pembeli; persetujuan artwork dan golden sample menjadi syarat slot, sedangkan karton yang belum disetujui menahan kunci dan menghentikan lini |
| Pengembangan ODM | Housing baru, PCBA, atau posisi reader baru, dengan identitas model tersendiri | Mold, tata letak PCB, fixture, dan fixture pengujian khusus | 1 pengaturan setelah freeze | Milestone pengembangan didahulukan daripada waktu lini: perangkat, first article, validasi, dan freeze; slot produksi massal baru dipesan setelah golden sample ditandatangani |
Konsekuensi praktisnya adalah dua pesanan dengan jumlah yang sama dapat memiliki jadwal berbeda karena salah satunya mengalami perubahan finishing sementara yang lain tidak. Perubahan finishing dikelompokkan dalam batch, sehingga warna yang sedang berjalan bergabung dengan slot yang sudah ada, sedangkan warna baru menunggu jadwal pelapisan. Campuran produk juga penting untuk alasan yang sama: container yang mencakup 3 keluarga produk memerlukan 3 pengaturan, sedangkan container dengan satu model hanya memerlukan satu. Itulah juga mengapa jawaban mengenai lama waktu penyelesaian pesanan diberikan untuk setiap pesanan, bukan dipublikasikan, dan mengapa konfirmasi dini atas daftar model lebih bernilai daripada tanggal pembayaran yang lebih awal.
Verifikasi
Tingkat bukti dari foto hingga audit di lokasi
Bukti dinilai berdasarkan tingkatnya, dan pembeli sebaiknya mengetahui pada tingkat mana suatu klaim berada sebelum memperlakukannya sebagai bukti. Lima tingkat di bawah ini berlaku untuk pernyataan apa pun tentang pabrik, termasuk pernyataan pada halaman ini.
| Tingkat | Uraian | Cara memperolehnya |
|---|---|---|
| L1 - Foto dan video | Gambar stasiun, meja kerja, dan barang jadi yang dikemas, biasanya disertakan bersama model atau selama penawaran | Minta gambar bertanggal dari stasiun tertentu dan batch model yang relevan, bukan galeri bangunan pabrik |
| L2 - Panggilan video langsung di lini | Penelusuran stasiun yang dijadwalkan selama produksi, dengan batch terlihat dalam kamera | Pesan slot waktu selama production run; minta rentang nomor seri dan perintah kerja ditampilkan di layar agar batch dapat dicocokkan dengan pengiriman |
| L3 - Dokumen per model | Gambar teknik, laporan pengujian, deklarasi, isi label, dan manual untuk nomor model persis yang dipesan | Minta paket dokumen untuk model tersebut dan pastikan nomor model pada setiap halaman cocok dengan pesanan |
| L4 - Inspeksi pihak ketiga | Inspeksi yang dilakukan oleh badan yang dipilih pembeli berdasarkan daftar periksa tertulis, sebelum pengiriman | Tentukan badan inspeksi, sepakati daftar periksa dan rencana sampling, lalu bagikan laporan sebelum pembayaran sisa |
| L5 - Audit langsung | Kunjungan ke lokasi di Shenzhen, menelusuri stasiun dan membaca catatan secara langsung | Sepakati tanggal melalui tur pabrik, kirim pertanyaan audit lebih awal, dan bawakan daftar model yang hendak Anda pesan |
Sebagian besar perselisihan mengenai pabrik berkaitan dengan tingkat bukti, bukan kebenaran. Foto membuktikan bahwa meja kerja ada; tetapi tidak membuktikan bahwa batch melalui meja tersebut. Panggilan langsung membuktikan bahwa batch sedang diproduksi; tetapi tidak membuktikan bahwa finishing sesuai dengan sampel yang telah disetujui. Paket dokumen model membuktikan apa yang telah diuji; tetapi tidak membuktikan isi karton. Kombinasi dokumen L3 dan inspeksi L4 merupakan paket standar untuk pesanan pertama, sedangkan L5 digunakan pembeli ketika nilai harganya cukup besar untuk membenarkan perjalanan. Dokumen di balik setiap tingkat tersebut dikelola di laboratorium pengujian dan pusat dokumen kepatuhan.
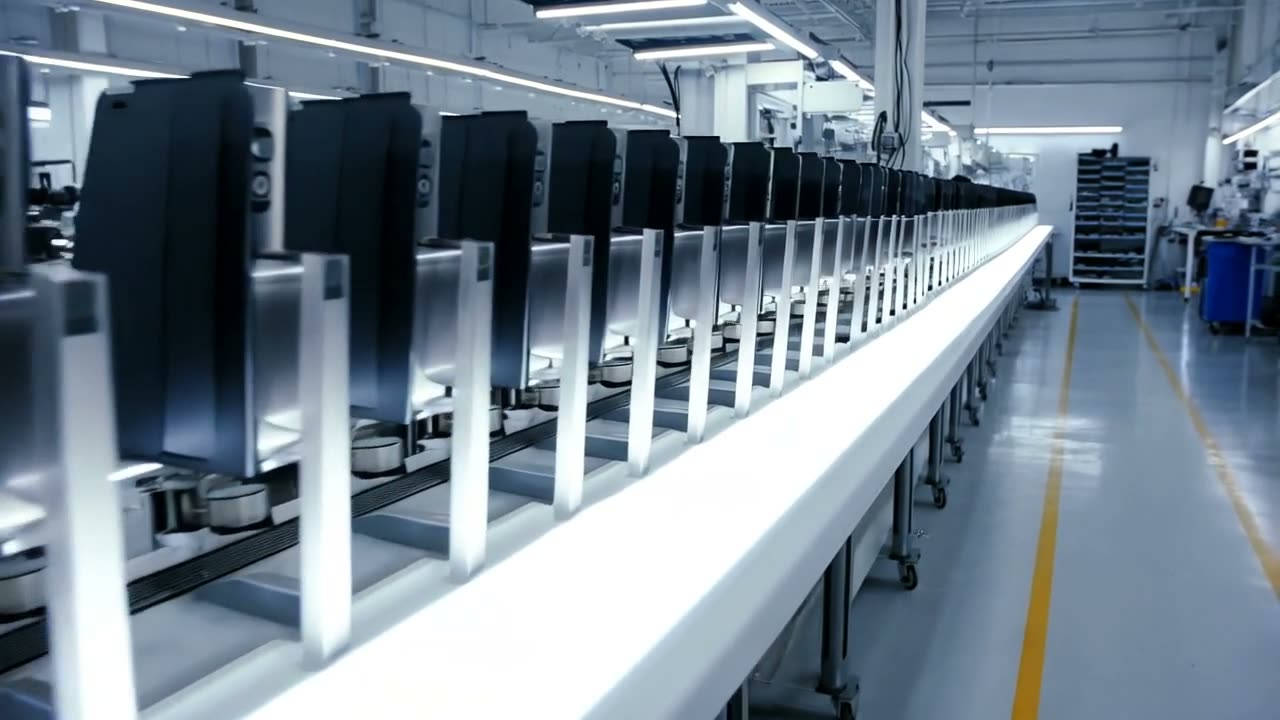
Lini produksi tempat pesanan berulang dirakit
Video ini mengikuti lini perakitan: unit di dalam fixture, perangkat, dan baki komponen yang ditata berurutan, serta pemeriksaan yang sama yang diulang di setiap stasiun. Inilah$tata letak yang digunakan untuk membangun pesanan berulang Anda, sehingga pengiriman kedua dinilai dan dijadwalkan dengan cara yang sama seperti pengiriman pertama.
Kunjungan
Rute audit 90 menit
Sembilan puluh menit cukup untuk melihat enam stasiun dan membaca catatan, apabila rute direncanakan, bukan dilakukan secara spontan. Urutan berikut mengikuti aliran fisik sebuah kunci, yang juga merupakan urutan ketika masalah kualitas akan terlihat.
Menit 1 hingga 10: peta model dan kantor. Kunjungan dimulai dengan katalog, bukan lini: 6 keluarga produk, 70 model, 20 model kunci kartu hotel RFID, dan model yang hendak Anda pesan. Tujuannya adalah memastikan bahwa model tersebut merupakan jalur build, bukan sekadar foto. Foto: papan model dan denah tata letak. Tidak difoto: artwork kemasan pembeli lain di meja yang berdekatan.
Menit 10 hingga 30: gudang penerimaan dan meja IQC. Perhatikan pemeriksaan lot terhadap gambar teknik, dan mintalah melihat catatan IQC yang telah selesai beserta nomor lot. Pertanyaan yang berguna adalah apa yang terjadi pada lot yang ditolak, bukan seberapa bersih raknya. Foto: meja kerja, alat ukur, dan catatan kosong. Tidak difoto: label pemasok yang mencantumkan pesanan pelanggan lain.
Menit 30 hingga 55: sub-rakitan dan firmware. Stasiun ketiga: unit yang sedang dirakit, diberi label, dan dilacak. Stasiun keempat: board yang tengah di-flash pada fixture, dengan catatan versi yang terbuka di layar. Foto: kartu perjalanan dan fixture pemrograman. Tidak difoto: layar parameter fixture, karena memuat pengaturan produksi.
Menit 55 hingga 75: meja uji akhir baris. Stasiun kelima:少なくとも lihat 3 unit menyelesaikan pengujian penuh, termasuk pembacaan kartu pada 13,56 MHz, pemeriksaan sel 4 x AA, dan pengoverride kunci mekanis. Minta log pengujian untuk rentang nomor seri yang terlihat di hadapan Anda. Foto: meja kerja dan satu halaman log pengujian yang telah disamarkan.
Menit ke-75 hingga ke-90: barang jadi dan meja rilis. Pos keenam: karton tersegel, label yang dibandingkan dengan proof yang disetujui, serta dokumen rilis untuk pengiriman. Foto: bagian luar karton, packing list, dan release note. Tidak difoto: karton yang telah dibuka dari pesanan jadi pembeli lain.
Rute ini sengaja menempatkan catatan lebih dahulu daripada mesin. Mesin dapat dibeli; sistem catatan tidak dapat dipasang hanya untuk sake kunjungan. Kedua batasan tersebut bersifat praktis: kunjungan ini memperlihatkan proses yang berjalan pada hari itu, dan tidak mencakup model yang tidak sedang diproduksi. Pembeli yang perlu melihat model tertentu sebaiknya memesan kunjungan pada jadwal model tersebut, karena tanggal tur biasanya disepakati setelah daftar model, bukan sebelumnya. Tur pabrik diatur berdasarkan daftar model yang telah disepakati dan jadwal produksi yang telah dikonfirmasi, bukan atas permintaan.ynylatanousand Arrangement pengiriman dan pemuatan yang mengikuti kunjungan dijelaskan di logistik dan pengiriman serta rantai pasok.
Batasan
Yang tidak dilakukan pabrik ini
Tidak termasuk: pemasangan di negara lain, layanan lembaga sertifikasi, stok terjamin di seluruh katalog, serta pengembangan silikon khusus. Ini bukan celah yang hendak kami tutup; ini adalah batasan pabrik yang memproduksi kunci dan mendokumentasikan apa yang telah ia produksi.
- Kami tidak memasang kunci di negara Anda. Pemasangan merupakan pekerjaan lokal dengan tanggung jawab lokal, dan tim pabrik yang datang selama 2 minggu tidak dapat undertake Horseshoe after the visit? No, can't add. Continue:
- Kami tidak bertindak sebagai lembaga sertifikasi. Laporan pengujian diterbitkan oleh laboratorium, sedangkan sertifikat pabrik menggambarkan sistem mutu, bukan kunci. Laporan khusus model tersedia atas permintaan, dan tidak ada orang di sini yang akan menandatangani deklarasi atas nama laboratorium.
- Kami tidak menyediakan stok untuk seluruh 70 model. Komponen dan model umum disimpan untuk keperluan layanan; model di luar produksi normal dijadwalkan, bukan diambil dari rak. Pembeli yang memerlukan pengiriman segera sebaiknya memastikan model mana yang tersedia pada saat pesanan dibuat.
- Kami tidak mengembangkan silikon khusus. Desain pembaca dan radio menggunakan modul terbukti pada 13,56 MHz serta platform berlisensi; cip khusus merupakan program semikonduktor dengan siklus tersendiri yang berlangsung bertahun-tahun, bukan proyek kunci.
- Kami tidak menjanjikan sertifikat, harga, MOQ, atau waktuvejama produksi sebelum model dan pasar ditetapkan. Keempat angka tersebut berkaitan dengan pesanan tertentu dan dikonfirmasi secara tertulis bersama penawaran.
Segala sesuatu di dalam batasan merupakan pekerjaan biasa: bodi, papan, build firmware, persetujuan finishing, pemeriksaan karton, dokumen model, dan materi pelatihan. Empat penolakan ini perlu dinyatakan karena masing-masing kadang diminta dan selalu mahal untuk dipalsukan. Distributor yang menginginkan mitra pemasangan lokal lebih baik dilayani oleh program mitra di menjadi distributor, sedangkan pembeli yang membutuhkan produksi private label alih-alih produk baru sebaiknya memulai dari private label. Struktur perusahaan dan bisnis yang kami tolak dijelaskan di tentang kami.
FAQ
Pertanyaan produsen yang dikirim pembeli sebelum kunjungan
Berapa banyak model yang seluruhnya diproduksi secara internal?
Tidak ada satu persentase pun yang dapat menjawabnya, karena jalur produksi berbeda menurut model. Bodi mekanis, perakitan papan, flash firmware, dan pengujian akhir正在进行internal. Pelapisan, cor, fabrikasi PCB kosong, dan platform software merupakan pekerjaan mitra. Paket dokumen untuk model tertentu menyatakan jalur produksinya, sedangkan kolom status di atas merupakan aturan umum.
Bagian kunci mana yang berasal dari mitra?
Pelapisan dan perlakuan permukaan, cor tekan dan ekstrusi, fabrikasi PCB kosong dan penempatan SMT, serta platform app pihak ketiga. Setiap mitra disebutkan dalam paket dokumen model atas permintaan, dan setiap perubahan mitra diperlakukan sebagai perubahan pada model, bukan penggantian biasa.
Bisakah Anda mensertifikasi kunci untuk pasar kami?
Tidak. Sertifikasi diterbitkan oleh laboratorium terakreditasi, dan sertifikat tersebut milik model yang telah diuji. Yang disediakan pabrik adalah pengiriman sampel, berkas teknis, dan laporan khusus model yang diterbitkan laboratorium. Dokumen apa yang diharapkan suatu pasar dijelaskan di sertifikasi.
Bisakah Anda memasang kunci di negara kami?
Tidak. Pemasangan dilakukan oleh tim Anda atau pemasang lokal, dengan dukungan dokumen pabrik, pelatihan, dan diagnosis jarak jauh. Alasannya adalah tanggung jawab dan waktu tanggap: tim yang terbang ke lokasi tidak dapat kembali dalam 48 jam ketika satu pintu di gedung dengan 200 kamar salah membaca kartu.
Apakah Anda menyediakan stok untuk seluruh katalog?
Tidak. Model umum dan komponen layanan disimpan, sedangkan model di luar produksi normal dijadwalkan masuk ke lini produksi. Status stok dikonfirmasi untuk setiap model pada saat pesanan dibuat, dan daftar suku cadang yang mendukung armada terpasang dijelaskan di suku cadang.
Apa yang dapat kami fotografi selama kunjungan ke pabrik?
Pos, meja kerja, alat ukur, catatan kosong, bagian luar karton, dan dokumen pesanan Anda sendiri. Bukan artwork kemasan pembeli lain, label pemasok dengan nama pelanggan lain, karton terbuka dari pesanan jadi, atau layar parameter fikstur. Rute dan batasannya tercantum di atas, dan kunjungan dipesan melalui tur pabrik.
Periksa kemampuannya, lalu pesan audit
Kirimkan daftar model, pasar tujuan, dan tingkat bukti yang Anda perlukan. Kami akan menjawab dengan jalur produksi untuk setiap model, dokumen yang tersedia untuk model tersebut, serta rencana kunjungan yang sesuai dengan jadwal Anda; kebijakan MOQ, harga, dan waktu 结交 produksi dikonfirmasi secara tertulis bersama penawaran.
Minta penawaranHubungi meja ekspor melalui WhatsApp