
Cập nhật lần cuối: Ngày 31 tháng 10 năm 2026 · Được kỹ thuật xuất khẩu đánh giá
Một nhà máy được định nghĩa bởi những gì nó tự sản xuất và những gì từ chối hứa, chứ không phải bởi số lượng mã hình.Danh mục chỉ chứng minh rằng sản phẩm tồn tại. Chỉ danh sách công đoạn, danh sách đối tác và những điều bị từ chối mới chứng minh ai thực sự sản xuất chúng, và trang này trình bày đúng ba danh sách đó.
Ranh giới năng lực
Trách nhiệm của một nhà máy
Người mua thường đưa ra một giả định hợp lý: một nhà sản xuất liệt kê 70 mô hình sẵn sàng sản xuất thuộc 6 nhóm phải chế tạo được toàn bộ. Giả định đó chỉ kéo dài cho đến lần kiểm toán đầu tiên. Một mô hình có thể tồn tại trong danh mục vì nhiều lý do, và chỉ một lý do trong số đó là chế tạo hoàn toàn tại nhà máy. Thân khóa có thể đến từ một đối tác đúc, lớp hoàn thiện có thể do xưởng mạ điện thực hiện, phần mềm điều khiển có thể chạy trên một nền tảng được cấp phép, và chứng nhận có thể thuộc về một phòng thí nghiệm chỉ từng kiểm tra một mẫu. Không điều nào trong số đó khiến khóa kém chất lượng. Việc che giấu mới khiến người mua không thể lập kế hoạch.
Vì vậy, trang này trả lời nửa còn lại của câu hỏi, phần mà danh mục không bao giờ trả lời: năng lực sản xuất dừng lại ở đâu. Trang thay lưới sản phẩm bằng ba nội dung mà nhà quản lý chuỗi cung ứng có thể kiểm tra: những bước nào được thực hiện bên trong tòa nhà, mỗi công đoạn tạo ra những chứng từ nào, và một nhà máy quy mô này sẽ không làm điều gì ngay cả khi được yêu cầu. Danh mục mô hình vẫn nằm tại khóa cửa khách sạn, khóa vân tay và khóa cửa kính. Nội dung tiếp theo là dấu vết kiểm toán đằng sau chúng.
Trạng thái
Tự sản xuất, giao thầu ngoài hoặc không cung cấp
Mỗi hàng dưới đây đại diện cho một năng lực, không phải một sản phẩm. Cột trạng thái là câu trả lời trung thực, còn cột thứ ba giải thích điều gì thay đổi đối với người mua khi câu trả lời là đối tác hoặc không cung cấp. Trạng thái có thể khác nhau theo từng mô hình, nên bộ hồ sơ của một mô hình cụ thể sẽ nêu rõ quy trình chế tạo trước khi đơn hàng được xác nhận.
| Năng lực | Trạng thái | Vì sao điều này quan trọng với bạn |
|---|---|---|
| Lắp ráp thân khóa và ổ khóa | Tự sản xuất | Ổ khóa quyết định khoảng cách lùi, độ vồng của chốt và hành vi thoát hiểm; thân khóa đã lắp ráp có thể được kiểm tra lại theo bản vẽ trước khi hoàn thiện, điều mà thân khóa mua sẵn không thể |
| Lắp ráp PCBA và nạp phần mềm điều khiển | Tự lắp ráp bo mạch, nạp và kiểm tra tại nhà máy; sản xuất PCB trần và đặt linh kiện SMT do đối tác bo mạch thực hiện | Bạn nhận được hồ sơ phiên bản phần mềm điều khiển gắn với một dải số sê-ri, và mọi thay đổi bo mạch đều có hồ sơ thay vì là một lần thay thế ẩn danh |
| Hoàn thiện và mạ điện | Dây chuyền mạ của đối tác, phê duyệt hoàn thiện tại nhà máy dựa trên mẫu thực tế | Màu sắc và khả năng chống ăn mòn phụ thuộc vào xưởng mạ; việc phê duyệt được thực hiện trên mẫu có chữ ký, không chỉ dựa vào ảnh hoặc mã màu |
| Gia công tay nắm và bộ nắm cửa | Gia công và lắp ráp tại nhà máy; chi tiết đúc và ép từ đối tác đúc khuôn | Hình dạng tay nắm có thể được điều chỉnh trong nền tảng hiện có mà không cần khuôn mới, nhưng thay đổi chi tiết đúc sẽ đòi hỏi một lượt sản xuất của đối tác và kiểm tra mẫu đầu riêng |
| Lắp ráp bộ mã hóa thẻ | Tự sản xuất | Bộ mã hóa là bộ phận mà nhân viên lễ tân chạm vào mỗi ca; quy trình chế tạo đã biết và phiên bản phần mềm điều khiển đã biết giúp việc cấp thẻ luôn có tính lặp lại |
| Phần mềm khách sạn | Nền tảng của đối tác, hỗ trợ cấu hình, tích hợp và triển khai tại nhà máy | Các tính năng App và đám mây tuân theo chu kỳ phát hành của bên thứ ba; phần chúng tôi kiểm soát là cấu hình, kiểm thử tích hợp và tuyến hỗ trợ |
| Chế tạo khuôn và làm khuôn | Xưởng khuôn đối tác; khuôn được theo dõi và sở hữu theo hợp đồng bằng văn bản | Chi phí và quyền sở hữu khuôn được nêu riêng trong báo giá, nên bạn biết mình đang trả cho một tài sản hay cho một giai đoạn phát triển |
| Chứng nhận từ phòng thí nghiệm bên thứ ba | Không cung cấp; các bài kiểm tra được giao cho phòng thí nghiệm được công nhận và chứng nhận do phòng thí nghiệm cấp | Không ai trong tòa nhà này có thể chứng nhận một chiếc khóa. Chúng tôi có thể cung cấp báo cáo riêng theo mô hình và bản khai báo do phòng thí nghiệm cấp cho mô hình đó |
| Lắp đặt tại chỗ ở nước ngoài | Không cung cấp; việc lắp đặt do đội ngũ của bạn hoặc nhà thầu lắp đặt tại địa phương thực hiện | Chất lượng lắp đặt thuộc trách nhiệm của bên đứng sau công việc tại địa phương; nhà máy thay thế bằng việc cung cấp chứng từ, đào tạo và chẩn đoán từ xa |
Hai hàng gây bất ngờ nhất là phần mềm và chứng nhận. Phần mềm đứng trước: một App được cấu hình trên Tuya Smart hoặc TTLOCK không phải là App do nhà máy sở hữu, và người mua cần một App do mình sở hữu thực chất đang mua một dự án phần mềm, được mô tả tại OEM và ODM. Chứng nhận đứng sau: một nhà máy nói rằng mình được chứng nhận theo một tiêu chuẩn thường đang mô tả hệ thống quản lý chất lượng, không phải chiếc khóa trong hộp. Sự phân biệt này được trình bày tại chứng nhận và tài liệu tuân thủ và các tiêu chuẩn chúng tôi tham khảo. Cả hai điều bất ngờ này rẻ hơn nhiều khi xử lý trước khi làm khuôn so với sau đó.
Công việc thực sự được thực hiện tại nhà máy nằm ở phía cơ khí: thân khóa bằng thép không gỉ 201, ổ khóa khách sạn loại No. 2 và bộ tay nắm được lắp ráp và kiểm tra dưới cùng một mái. Điều này quan trọng vì một khóa cửa khách sạn dùng thẻ, chẳng hạn SLK-2020 kích thước 306 mm x 75 mm x 15 mm, được đánh giá khi lắp trên cửa chứ không phải qua bảng thông số, và bên đã lắp ráp thân khóa chính là bên có thể khắc phục sự cố vừa khít trong lô hàng tiếp theo. Cánh cửa trong thực tế thường có chiều dày từ 38 mm đến 55 mm, và khảo sát ghi lại từng cánh đến gần nhất 1 mm thay vì chỉ tin vào bản vẽ.

Một nhà sản xuất được đánh giá qua đơn hàng thứ hai
Đơn hàng đầu tiên là lượt chạy thử mẫu với sự chú ý đặc biệt. Đơn hàng thứ hai mới cho thấy dây chuyền, quy trình chất lượng và hồ sơ có vững vàng hay không khi không ai theo dõi.
- Lắp ráp và kiểm tra luôn diễn ra trên cùng một dây chuyền cho chương trình của bạn
- Mọi thiết bị đều có dấu vết lô hàng truy ngược về ca lắp ráp
- Bộ hồ sơ được phát hành từ hồ sơ mô hình, không phải lập lại cho từng đơn hàng
Công đoạn
Các công đoạn sản xuất có thể kiểm toán
Sáu công đoạn tạo ra bằng chứng. Mỗi công đoạn tạo ra một chứng từ, và chính chứng từ là điểm mấu chốt: một công đoạn không có hồ sơ không thể được kiểm toán, chỉ có thể được quan sát. Danh sách dưới đây là lộ trình người mua đi theo khi đến thăm nhà máy, và thứ tự này khớp với dòng chảy vật lý của một chiếc khóa từ linh kiện đến thùng hàng hoàn chỉnh.
| Công đoạn | Hoạt động thực hiện | Chứng từ được tạo ra |
|---|---|---|
| Kiểm tra linh kiện đầu vào | Linh kiện được kiểm tra theo bản vẽ khi nhận: kích thước ổ khóa, hình thức mạ, phiên bản bo mạch và mã ngày của pin; cả lô được loại bỏ hoặc chấp nhận theo lô | Hồ sơ IQC ghi số lô, số lượng lấy mẫu và giá trị đo, do người kiểm tra ký |
| Lắp ráp bán thành phẩm | Ổ khóa, chốt, lò xo, ly ly và tay nắm được lắp ráp và điều chỉnh; sản phẩm được dán nhãn để có thể truy ngược lỗi về công đoạn và ca sản xuất | Thẻ theo dõi hoặc nhãn sản phẩm đang xử lý đi theo thiết bị qua mọi công đoạn |
| Lập trình phần mềm điều khiển | Bản dựng được phê duyệt được nạp tại giá lắp và liên kết với một số sê-ri; lần nạp thất bại bị loại bỏ thay vì được nạp lại cho đến khi đạt yêu cầu | Hồ sơ phiên bản phần mềm điều khiển cho từng lô, ghi dải số sê-ri và mã định danh bản dựng |
| Kiểm thử chức năng cuối dây chuyền | Mỗi thiết bị có một hồ sơ: đọc thẻ ở 13,56 MHz, kiểm tra điện áp và tiếp xúc của 4 viên AA, kiểm tra chức năng mở khóa cơ bằng chìa khóa, xác nhận thời gian tự đóng và cảnh báo pin yếu | Nhật ký kiểm thử theo số sê-ri, ghi kết quả đạt hoặc không đạt và người trực kiểm thử |
| Kiểm tra thùng đóng gói | Số lượng thùng, túi phụ kiện, ngôn ngữ hướng dẫn, nội dung nhãn và mã vạch được đối chiếu với bản duyệt trước khi niêm phong | Kiểm tra danh mục đóng gói và hồ sơ nhãn thùng liên kết với số đơn hàng |
| Xuất hàng | Số lượng pallet hoặc container, tình trạng thùng và bộ chứng từ được đối chiếu trước khi hàng rời tòa nhà | Phiếu xuất hàng, danh sách đóng gói và báo cáo kiểm tra được cấp theo lô hàng |
Kiểm tra cuối dây chuyền là trạm mà người mua yêu cầu xem hai lần, bởi đây là trạm duy nhất tiếp xúc với từng thiết bị thay vì chỉ lấy mẫu. Do đó, đơn hàng 200 thiết bị sẽ tạo ra 200 bản ghi kiểm tra, mỗi thiết bị một bản ghi theo số sê-ri. Người mua có thể yêu cầu phạm vi số sê-ri trong biên bản giao hàng và đối chiếu với nhật ký kiểm tra. Một buổi tham quan 90 phút đủ để xem ba thiết bị đi qua bàn kiểm tra từ lúc đọc thẻ đến khi dùng chìa khóa cơ để vượt kiểm soát, và đây chính là câu trả lời thực tế cho câu hỏi kiểm tra có thực sự được thực hiện hay không. Các cổng chất lượng rộng hơn, bao gồm quy tắc lấy mẫu và xử lý khiếm khuyết, được mô tả tại kiểm soát chất lượng và sản xuất.
Lịch trình
Quy mô và sự phù hợp với đơn hàng
Năng lực sản xuất là vấn đề lập lịch, không phải một con số tiêu đề. Một nhà máy quy mô này vận hành dây chuyền đa dạng sản phẩm, nên điểm khác biệt giữa các hồ sơ đơn hàng nằm ở cách tải dây chuyền và tần suất phải gián đoạn, chứ không phải một chỉ số năng suất áp dụng chung cho mọi mẫu. Bảng dưới đây mô tả logic mà người lập kế hoạch sử dụng; các con số quan trọng đối với đơn hàng của bạn được báo giá riêng cho từng đơn hàng.
| Hồ sơ đơn hàng | Tổ hợp mẫu | Công cụ liên quan | Số lần thiết lập trong lô hàng | Điểm thay đổi trong lịch sản xuất |
|---|---|---|---|---|
| Đơn hàng thử nghiệm | Vài mẫu, số lượng nhỏ, dùng để thử nghiệm thị trường hoặc cho một dự án | Không có; dùng mẫu có sẵn trong danh mục | 1 lần thiết lập | Được xếp vào khoảng trống giữa các lô lớn hơn, nhờ đó thân ổ khóa được dùng chung và chỉ có khâu đóng gói và dán nhãn được bố trí riêng |
| Đơn hàng lặp lại theo danh mục | Các mẫu đã được xác lập, sản xuất theo chu kỳ ổn định, thường có cùng kiểu hoàn thiện | Không có | 1 lần thiết lập | Được lập kế hoạch như một khung thời gian lặp lại; lợi thế là có thể giữ trước vật tư trước khi xác nhận đơn hàng và bộ thiết lập kiểm tra đã được chuẩn bị cho lô sản xuất đó |
| Container đa mẫu | Nhiều dòng sản phẩm trong một lô hàng, ví dụ khóa thẻ khách sạn, khóa bàn phím và khóa cửa kính | Không có, trừ khi kiểu hoàn thiện mới | 3 đến 6 lần thiết lập | Được sắp xếp theo dòng sản phẩm để gom nhóm các lần chuyển màu; mẫu hoàn thành cuối cùng quyết định ngày giao hàng, vì vậy một thay đổi muộn đối với một mẫu sẽ làm dời toàn bộ container |
| Chương trình OEM | Một hoặc hai mẫu mang thương hiệu của người mua, với bao bì và cấu hình phần mềm cố định | Khuôn cắt bao bì và bản in; không có công cụ riêng cho khóa | 2 lần thiết lập | Được dành riêng theo dự báo đã xác nhận của người mua; phê duyệt hình mẫu bao bì và mẫu chuẩn là điều kiện để mở khung thời gian, và thùng carton chưa được phê duyệt sẽ được giữ lại thay vì chiếm chỗ trên dây chuyền |
| Phát triển ODM | Vỏ sản phẩm, PCBA hoặc vị trí đầu đọc mới, với danh tính mẫu riêng | Khuôn, bố cục PCB, gá kẹp và bộ thiết lập kiểm tra riêng | 1 lần thiết lập sau khi chốt thiết kế | Các mốc phát triển được ưu tiên trước thời gian dây chuyền: công cụ, mẫu đầu tiên, xác nhận và chốt thiết kế; khung thời gian sản xuất hàng loạt chỉ được đặt sau khi mẫu chuẩn được ký |
Hệ quả thực tế là hai đơn hàng có cùng số lượng vẫn có thể có lịch khác nhau vì một đơn thay đổi kiểu hoàn thiện còn đơn kia không thay đổi. Các lần thay đổi kiểu hoàn thiện được gom theo lô, nên một màu đang được sản xuất sẽ nối vào một khung thời gian hiện có, trong khi một màu mới phải chờ đợt mạ. Tỷ lệ sản phẩm cũng quan trọng vì lý do tương tự: một container chứa sản phẩm của 3 dòng cần 3 lần thiết lập, còn container chỉ có một mẫu thì chỉ cần một lần. Đây cũng là lý do thời gian hoàn thành một đơn hàng được báo riêng cho từng đơn thay vì công bố chung, và lý do việc xác nhận sớm danh sách mẫu có giá trị hơn ngày thanh toán sớm.
Xác minh
Các mức bằng chứng từ ảnh cho đến kiểm toán tại chỗ
Bằng chứng được phân cấp độ, và người mua nên biết một tuyên bố nằm ở mức nào trước khi coi đó là bằng chứng. Năm mức dưới đây áp dụng cho mọi tuyên bố về nhà máy, bao gồm các tuyên bố trên trang này.
| Mức | Nội dung | Cách người mua thu thập |
|---|---|---|
| L1 - Ảnh và video | Hình ảnh các trạm, bàn kiểm tra và hàng hóa đã đóng gói, thường được cung cấp kèm mẫu sản phẩm hoặc trong quá trình báo giá | Yêu cầu ảnh có ngày tháng của đúng trạm và lô mẫu cần xem, thay vì thư viện ảnh của toàn bộ tòa nhà |
| L2 - Gọi video trực tiếp tại dây chuyền | Khảo sát có hẹn qua các trạm trong khi sản xuất, với lô hàng hiện rõ trên camera | Đặt lịch trong thời gian sản xuất; yêu cầu hiển thị phạm vi số sê-ri và lệnh sản xuất trên màn hình để có thể đối chiếu lô hàng với lô giao hàng |
| L3 - Tài liệu theo từng mẫu | Bản vẽ, báo cáo kiểm tra, giấy khai, nội dung nhãn và hướng dẫn sử dụng cho đúng mã sản phẩm đã đặt | Yêu cầu bộ tài liệu của mẫu sản phẩm và kiểm tra mã sản phẩm trên từng trang có khớp với đơn hàng hay không |
| L4 - Kiểm tra của bên thứ ba | Cuộc kiểm tra do cơ quan do người mua chỉ định thực hiện theo danh sách kiểm tra bằng văn bản, trước khi giao hàng | Chỉ định cơ quan kiểm tra, thống nhất danh sách kiểm tra và kế hoạch lấy mẫu, đồng thời chia sẻ báo cáo trước khi thanh toán phần còn lại |
| L5 - Kiểm toán trực tiếp | Tham quan cơ sở tại Shenzhen, đi qua các trạm và đọc hồ sơ tại chỗ | Thống nhất ngày thông qua tham quan nhà máy, gửi câu hỏi kiểm toán trước và mang theo danh sách mẫu dự kiến đặt |
Phần lớn các tranh chấp về một nhà máy là tranh chấp về mức bằng chứng, không phải về tính chân thực. Một bức ảnh chứng minh rằng một bàn kiểm tra tồn tại; nó không chứng minh một lô hàng đã đi qua bàn đó. Một cuộc gọi trực tiếp chứng minh một lô hàng đang được sản xuất; nó không chứng minh kiểu hoàn thiện khớp với mẫu được phê duyệt. Bộ tài liệu theo mẫu chứng minh điều gì đã được kiểm tra; nó không chứng minh điều gì nằm trong carton. Sự kết hợp giữa tài liệu L3 và cuộc kiểm tra L4 là gói tiêu chuẩn cho đơn hàng đầu tiên, còn L5 là mức người mua sử dụng khi mối quan hệ đủ lớn để có chuyến bay đáng giá. Các tài liệu nền tảng cho những mức này được duy trì tại phòng thí nghiệm kiểm tra và trung tâm tài liệu tuân thủ.
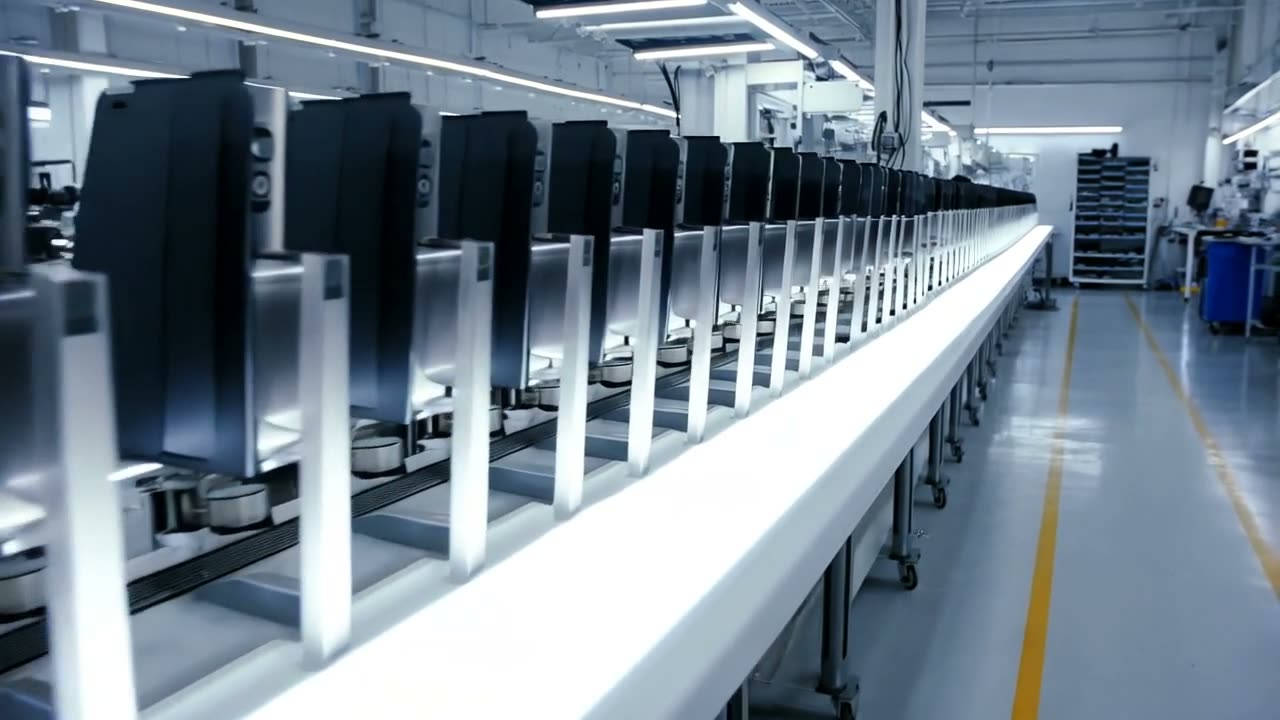
Dây chuyền sản xuất nơi lắp ráp đơn hàng lặp lại
Video được quay dọc dây chuyền lắp ráp: các thiết bị trong gá kẹp, công cụ và khay linh kiện được bố trí theo thứ tự, cùng các bước kiểm tra giống nhau được lặp lại tại mọi trạm. Đây chính là cách bố trí dùng để sản xuất đơn hàng lặp lại của bạn, vì vậy lô hàng thứ hai được báo giá và lập lịch giống lô đầu tiên.
Tham quan
Lộ trình kiểm toán 90 phút
Chín mươi phút đủ để xem sáu trạm và đọc hồ sơ, nếu lộ trình được lập kế hoạch thay vì ứng phó tại chỗ. Thứ tự dưới đây tuân theo dòng chuyển vật lý của một chiếc khóa, cũng là thứ tự mà một vấn đề chất lượng sẽ xuất hiện.
Phút 1 đến 10: bản đồ mẫu và văn phòng. Buổi tham quan bắt đầu với danh mục, không phải dây chuyền: 6 dòng sản phẩm, 70 mẫu, 20 mẫu khóa thẻ RFID khách sạn và mẫu bạn dự kiến đặt. Mục đích là xác nhận mẫu đó tồn tại trong quy trình sản xuất chứ không chỉ xuất hiện trong ảnh. Được chụp: bảng mẫu và bản mặt bằng. Không được chụp: hình mẫu bao bì của những khách hàng khác trên các bàn làm việc liền kề.
Phút 10 đến 30: kho nguyên liệu đầu vào và bàn IQC. Quan sát một lô hàng được kiểm tra đối chiếu với bản vẽ và yêu cầu xem một hồ sơ IQC đã hoàn tất có số lô. Câu hỏi hữu ích là lô bị loại sẽ được xử lý ra sao, không phải kệ có sạch hay không. Được chụp: bàn kiểm tra, dụng cụ đo và một biểu mẫu trống. Không được chụp: nhãn nhà cung cấp có ghi tên đơn hàng của khách hàng khác.
Phút 30 đến 55: lắp ráp bán thành phẩm và phần mềm. Trạm thứ ba: một thiết bị đang được lắp ráp, dán nhãn và truy xuất nguồn gốc. Trạm thứ tư: một bo mạch đang được nạp phần mềm tại gá kẹp, với bản ghi phiên bản mở trên màn hình. Được chụp: thẻ mang theo và gá kẹp lập trình. Không được chụp: màn hình thông số gá kẹp vì chứa các thiết lập sản xuất.
Phút 55 đến 75: bàn kiểm tra cuối dây chuyền. Trạm thứ năm: xem ít nhất 3 thiết bị hoàn thành toàn bộ quy trình kiểm tra, bao gồm đọc thẻ ở 13,56 MHz, kiểm tra 4 viên pin AA và dùng chìa khóa cơ để vượt kiểm soát. Yêu cầu nhật ký kiểm tra cho phạm vi số sê-ri trước mặt. Được chụp: bàn kiểm tra và một trang nhật ký kiểm tra đã che thông tin nhạy cảm.
Phút 75 đến 90: hàng đóng gói và bàn xuất hàng. Trạm thứ sáu: thùng carton đã niêm phong, nhãn được đối chiếu với bản mẫu đã duyệt và các chứng từ xuất hàng. Chụp ảnh: bên ngoài thùng carton, phiếu đóng gói và giấy xuất hàng. Không chụp ảnh: các thùng carton đã mở thuộc đơn hoàn thành của khách hàng khác.
Quy trình tham quan được sắp xếp để tập trung nhiều vào hồ sơ hơn là máy móc. Máy móc có thể mua được; còn hệ thống hồ sơ không thể lắp đặt chỉ để phục vụ một lần tham quan. Hai giới hạn này mang tính thực tế: lượt tham quan thể hiện quy trình đang vận hành vào ngày đó và không bao gồm mẫu không được sản xuất. Khách hàng cần xem một mẫu cụ thể nên đặt lịch tham quan theo khung thời gian của mẫu đó; vì vậy, ngày tham quan thường được thống nhất sau khi danh sách mẫu, chứ không phải trước đó. Lượt tham quan nhà máy được sắp xếp dựa trên danh sách mẫu đã thống nhất và khung sản xuất đã xác nhận, không phải theo yêu cầu tức thời. Cách thức vận chuyển và xếp hàng sau khi tham quan được trình bày tại vận chuyển và logistics và chuỗi cung ứng.
Giới hạn
Những gì nhà máy này không thực hiện
Không bao gồm: lắp đặt tại nước sở tại, dịch vụ của tổ chức chứng nhận, bảo đảm tồn kho cho toàn bộ danh mục và phát triển silicon tùy chỉnh. Đây không phải là những khoảng trống chúng tôi định lấp; đây là giới hạn của một nhà máy chế tạo ổ khóa và lập hồ sơ về những gì đã chế tạo.
- Chúng tôi không lắp đặt ổ khóa tại nước của bạn. Việc lắp đặt là hoạt động của ngành nghề địa phương với trách nhiệm nội địa, và một nhóm nhân viên nhà máy đến trong 2 tuần không thể tiếp tục bảo trì tòa nhà sau đó. Tài liệu, đào tạo và chẩn đoán từ xa thay thế cho dịch vụ này được cung cấp tại hỗ trợ lắp đặt.
- Chúng tôi không đóng vai trò tổ chức chứng nhận. Báo cáo kiểm thử do phòng thí nghiệm cấp, còn chứng nhận của nhà máy mô tả hệ thống quản lý chất lượng, không phải một ổ khóa. Báo cáo riêng cho từng mẫu được cung cấp khi có yêu cầu, và không ai tại đây sẽ ký tờ khai thay phòng thí nghiệm.
- Chúng tôi không giữ hàng cho cả 70 mẫu. Linh kiện và các mẫu thông dụng được giữ lại để bảo hành; mẫu nằm ngoài lô sản xuất thông thường phải được lên kế hoạch, không phải lấy từ kệ hàng. Khách hàng cần giao hàng ngay nên xác nhận mẫu nào còn hàng tại thời điểm đặt hàng.
- Chúng tôi không phát triển silicon tùy chỉnh. Thiết kế bộ đọc và radio sử dụng các module đã được chứng minh ở 13,56 MHz và nền tảng được cấp phép; chip tùy chỉnh là một chương trình bán dẫn có chu kỳ kéo dài nhiều năm, không phải một dự án ổ khóa.
- Chúng tôi không cam kết chứng nhận, giá, MOQ hoặc thời gian giao hàng trước khi mẫu và thị trường được xác định. Bốn con số này thuộc về một đơn hàng cụ thể và được xác nhận bằng văn bản cùng báo giá.
Mọi hoạt động trong giới hạn đều là công việc thông thường: thân ổ khóa, bản mạch, bản dựng firmware, phê duyệt hoàn thiện, kiểm tra thùng carton, tài liệu mẫu và tài liệu đào tạo. Bốn điều chúng tôi từ chối đáng được nêu rõ vì mỗi điều thỉnh thoảng được yêu cầu và luôn tốn kém để giả lập. Nhà phân phối cần đối tác lắp đặt tại địa phương sẽ được phục vụ tốt hơn bởi chương trình đối tác tại trở thành nhà phân phối, còn khách hàng cần một lô hàng nhãn riêng thay vì sản phẩm mới nên bắt đầu tại nhãn riêng. Cơ cấu công ty và các lĩnh vực kinh doanh chúng tôi từ chối được mô tả tại về chúng tôi.
FAQ
Những câu hỏi về nhà sản xuất mà khách hàng gửi trước khi tham quan
Có bao nhiêu mẫu được chế tạo hoàn toàn tại nhà máy?
Không có tỷ lệ nào giống nhau cho tất cả, vì quy trình chế tạo khác nhau theo từng mẫu. Thân cơ khí, lắp ráp bo mạch, nạp firmware và kiểm thử cuối dây chuyền đều được thực hiện tại nhà máy. Mạ plating, linh kiện đúc, sản xuất PCB trần và nền tảng phần mềm là công việc của đối tác. Bộ hồ sơ của một mẫu cụ thể nêu rõ quy trình chế tạo của mẫu đó, còn cột trạng thái ở trên là quy tắc chung.
Những bộ phận nào của ổ khóa đến từ đối tác?
Mạ plating và xử lý bề mặt, linh kiện đúc áp lực và đùn, sản xuất PCB trần và lắp ráp SMT, cùng nền tảng ứng dụng của bên thứ ba. Mỗi đối tác được nêu tên trong bộ hồ sơ mẫu khi có yêu cầu, và mỗi lần thay đổi đối tác được xem là thay đổi mẫu chứ không phải một lựa chọn thay thế thông thường.
Bạn có thể chứng nhận ổ khóa cho thị trường của chúng tôi không?
Không. Chứng nhận do phòng thí nghiệm được công nhận cấp, và chứng nhận thuộc về mẫu đã được kiểm thử. Nhà máy cung cấp mẫu kiểm thử, hồ sơ kỹ thuật và báo cáo riêng cho mẫu do phòng thí nghiệm cấp. Tài liệu mà mỗi thị trường yêu cầu được trình bày tại chứng nhận.
Bạn có thể lắp đặt ổ khóa tại nước chúng tôi không?
Không. Việc lắp đặt do đội ngũ của bạn hoặc nhà lắp đặt tại địa phương thực hiện, với sự hỗ trợ của tài liệu nhà máy, đào tạo và chẩn đoán từ xa. Lý do là trách nhiệm và thời gian phản hồi: một nhóm nhân viên bay đến không thể quay lại trong vòng 48 giờ khi một cửa trong tòa nhà 200 phòng không đọc được thẻ.
Bạn có giữ hàng cho toàn bộ danh mục không?
Không. Các mẫu thông dụng và linh kiện bảo hành được giữ lại, còn mẫu nằm ngoài lô sản xuất thông thường được đưa vào kế hoạch sản xuất. Tình trạng tồn kho được xác nhận theo từng mẫu tại thời điểm đặt hàng, và danh sách phụ tùng hỗ trợ đội ổ khóa đã lắp đặt được trình bày tại phụ tùng.
Chúng tôi có thể chụp ảnh những gì trong lượt tham quan nhà máy?
Các trạm, bàn làm việc, dụng cụ đo, biểu mẫu trống, bên ngoài thùng carton và hồ sơ của chính đơn hàng của bạn. Không chụp ảnh thiết kế bao bì của khách hàng khác, nhãn nhà cung cấp có tên khách hàng khác, thùng carton đã mở thuộc đơn hoàn thành hoặc màn hình thông số thiết bị gá. Quy trình và giới hạn được liệt kê ở trên, và lượt tham quan được đặt qua trang tham quan nhà máy.
Kiểm tra năng lực, sau đó đặt lịch kiểm tra
Gửi danh sách mẫu, thị trường đích và mức độ bằng chứng bạn cần. Chúng tôi phản hồi với quy trình chế tạo của từng mẫu, các tài liệu hiện có và kế hoạch tham quan phù hợp với lịch của bạn; chính sách MOQ, giá và thời gian giao hàng được xác nhận bằng văn bản cùng báo giá.
Yêu cầu báo giáLiên hệ bộ phận xuất khẩu qua WhatsApp