
Dernière mise à jour : 31 octobre 2026 · Révisé par le service ingénierie export
Une visite d'usine est un exercice de collecte de preuves, et non un événement d'hospitalité. Ce que vous emportez dépend presque entièrement de ce que vous avez demandé à voir avant votre arrivée. Quatre-vingt-dix minutes sur une ligne de production peuvent produire une plage de numéros de série, un journal de test et une étiquette de carton rattachés à votre commande, ou seulement des photos de machines qui ne prouvent presque rien. Cette page présente le parcours, les formats, la liste de contrôle et les questions qui transforment une visite en enregistrements auditables ultérieurement.
La plupart des acheteurs qui ne peuvent pas se rendre en Chine doivent néanmoins répondre à une question : que peut-on vérifier sans être présent sur place, et qu'est-ce qui reste hors de portée à tous les niveaux de preuve. Le site travaille depuis plus de 10 ans à la production de serrures connectées sur 70 modèles prêts pour la production ; il ne s'agit donc pas d'une première série filmée pour un acheteur. En résumé, les enregistrements circulent, contrairement au bâtiment. Un journal de test, une fiche IQC, un enregistrement de version du micrologiciel et une étiquette de carton peuvent être photographiés, datés et rapprochés d'une facture ; ces quatre éléments ont davantage de poids qu'une vidéo de visite. La visite ajoute une chose que les documents ne peuvent pas fournir : vous voyez le lot en cours de production ce jour-là, ce qui vous indique si le processus est une habitude ou une répétition préparée.
Le parcours
Le parcours de 90 minutes, poste par poste
Le parcours ci-dessous représente 90 minutes de temps de déplacement, hors discussion avant et après la visite. Il suit le flux physique d'une serrure, depuis les pièces sur une étagère jusqu'au carton libéré, car c'est dans cet ordre qu'un problème de qualité apparaîtrait. Chaque poste est associé à un enregistrement, et la quatrième colonne indique celui qu'il convient de demander. Un poste sans enregistrement peut être observé, mais pas audité ; c'est pourquoi le parcours consacre davantage de minutes aux établis qu'aux machines.
| Minute | Poste | Ce que vous pouvez voir | Preuves à capturer |
|---|---|---|---|
| 0 à 10 | Tableau des modèles et bureau des commandes | Les 6 familles, les 70 modèles de production, les 20 modèles de serrures d'hôtel à carte RFID et l'ordre de travail ouvert pour le modèle étudié, avec sa révision de plan affichée à l'écran | Une photo de l'en-tête de l'ordre de travail montrant votre numéro de commande et le code modèle, ainsi que la lettre de révision du plan |
| 10 à 20 | Réception des pièces et établi IQC | Cartons ouverts lot par lot, corps de serrure à mortaise mesurés par rapport au plan à l'aide de pieds à coulisse, traitement de surface comparé au panneau de finition signé, codes de date des piles lus sur l'emballage de chaque pile | Un enregistrement IQC complété avec le numéro de lot, la quantité échantillonnée, les valeurs mesurées et la signature de l'inspecteur ; le bordereau de décision pour le dernier lot refusé |
| 20 à 35 | Assemblage des serrures à mortaise | Le corps en acier inoxydable 201 de 306 mm x 75 mm x 15 mm pour un modèle tel que SLK-2020, assemblé avec la serrure à mortaise d'hôtel No. 2 : course du pêne et du pêne dormant mesurée, retour par ressort vérifié, poignée et rosace montées | Une fiche de course d'échantillon, le plan d'assemblage utilisé au poste et une photo de la course du pêne sous le pied à coulisse, relevée au millimètre près |
| 35 à 45 | Pose de l'embrayage et du moteur | Module d'embrayage et de moteur installé dans la mortaise, faisceau de câblage éloigné du trajet du pêne, déblocage mécanique par clé actionné à la main avant la fermeture du capot | Le contrôle d'ajustement ou de couple initialé sur la fiche de course, et une unité ouverte à ce poste afin que la position du module soit visible à la caméra |
| 45 à 60 | Programmation et étalonnage du lecteur | Cartes programmées sur le banc, version du micrologiciel affichée à l'écran, lecteur étalonné et carte lue à 13,56 MHz, puis relue après déplacement de l'antenne | L'enregistrement de la version du micrologiciel avec la plage de numéros de série, le journal de lecture des cartes et la référence d'étalonnage utilisée au poste |
| 60 à 75 | Test de fin de ligne | Chaque unité sur l'établi : lecture de carte, contrôle des 4 piles AA à 1,5 V chacune pour la tension et le contact, essai du déblocage par clé, chronométrage du délai de verrouillage automatique et confirmation de l'alerte de pile faible | Le journal de test de la plage de numéros de série devant vous, et 3 unités suivies pendant la séquence complète plutôt qu'une seule démonstration |
| 75 à 85 | Marchandises emballées | Cartons scellés, sac d'accessoires ouvert et contrôlé par rapport à la liste de colisage, langue du manuel vérifiée, étiquette comparée à l'épreuve validée, code-barres numérisé dans la liste de colisage | La liste de contrôle de colisage de votre commande et une photo de l'étiquette portant votre code modèle, la quantité et le numéro de commande |
| 85 à 90 | Expédition et libération | Constitution de la palette, comptage des cartons rapproché de la liste de colisage, bon de libération signé avant le chargement du camion | Le bon de libération, la liste de colisage et la plage de numéros de série déclarée sur le document d'expédition |
Deux postes méritent le plus de temps. L'établi de test de fin de ligne contrôle chaque unité plutôt qu'un échantillon ; une commande de 200 unités devrait donc produire 200 enregistrements de test, un par numéro de série, et la plage imprimée sur le bon de libération devrait se clore sur la dernière page de ce journal. Les marchandises emballées constituent le point où un code modèle devient un carton physique : l'étiquette scellée est le dernier moment où un modèle erroné, une langue incorrecte du manuel ou un sac d'accessoires manquant peut être détecté avant la constitution de la palette. Les règles d'échantillonnage applicables à ces deux postes, notamment les niveaux d'acceptation et la gestion des défaillances, figurent au contrôle d'accès — plus précisément, au contrôle qualité — et la séquence complète des postes est décrite dans la section fabrication.
Une contrainte est fixée avant le début de la visite : la ligne montre le lot en cours de production ce jour-là. Un modèle situé hors de son créneau de production ne sera pas sur l'établi, et aucun chef de ligne honnête ne peut en organiser un à la demande. C'est pourquoi une date est convenue après la fixation de la liste des modèles, et pourquoi le même conseil figure dans les directives d'audit de la page du fabricant.
 Hall d'assemblage : travaux en cours sous inspection
 Réception : contrôle des pièces par rapport au plan
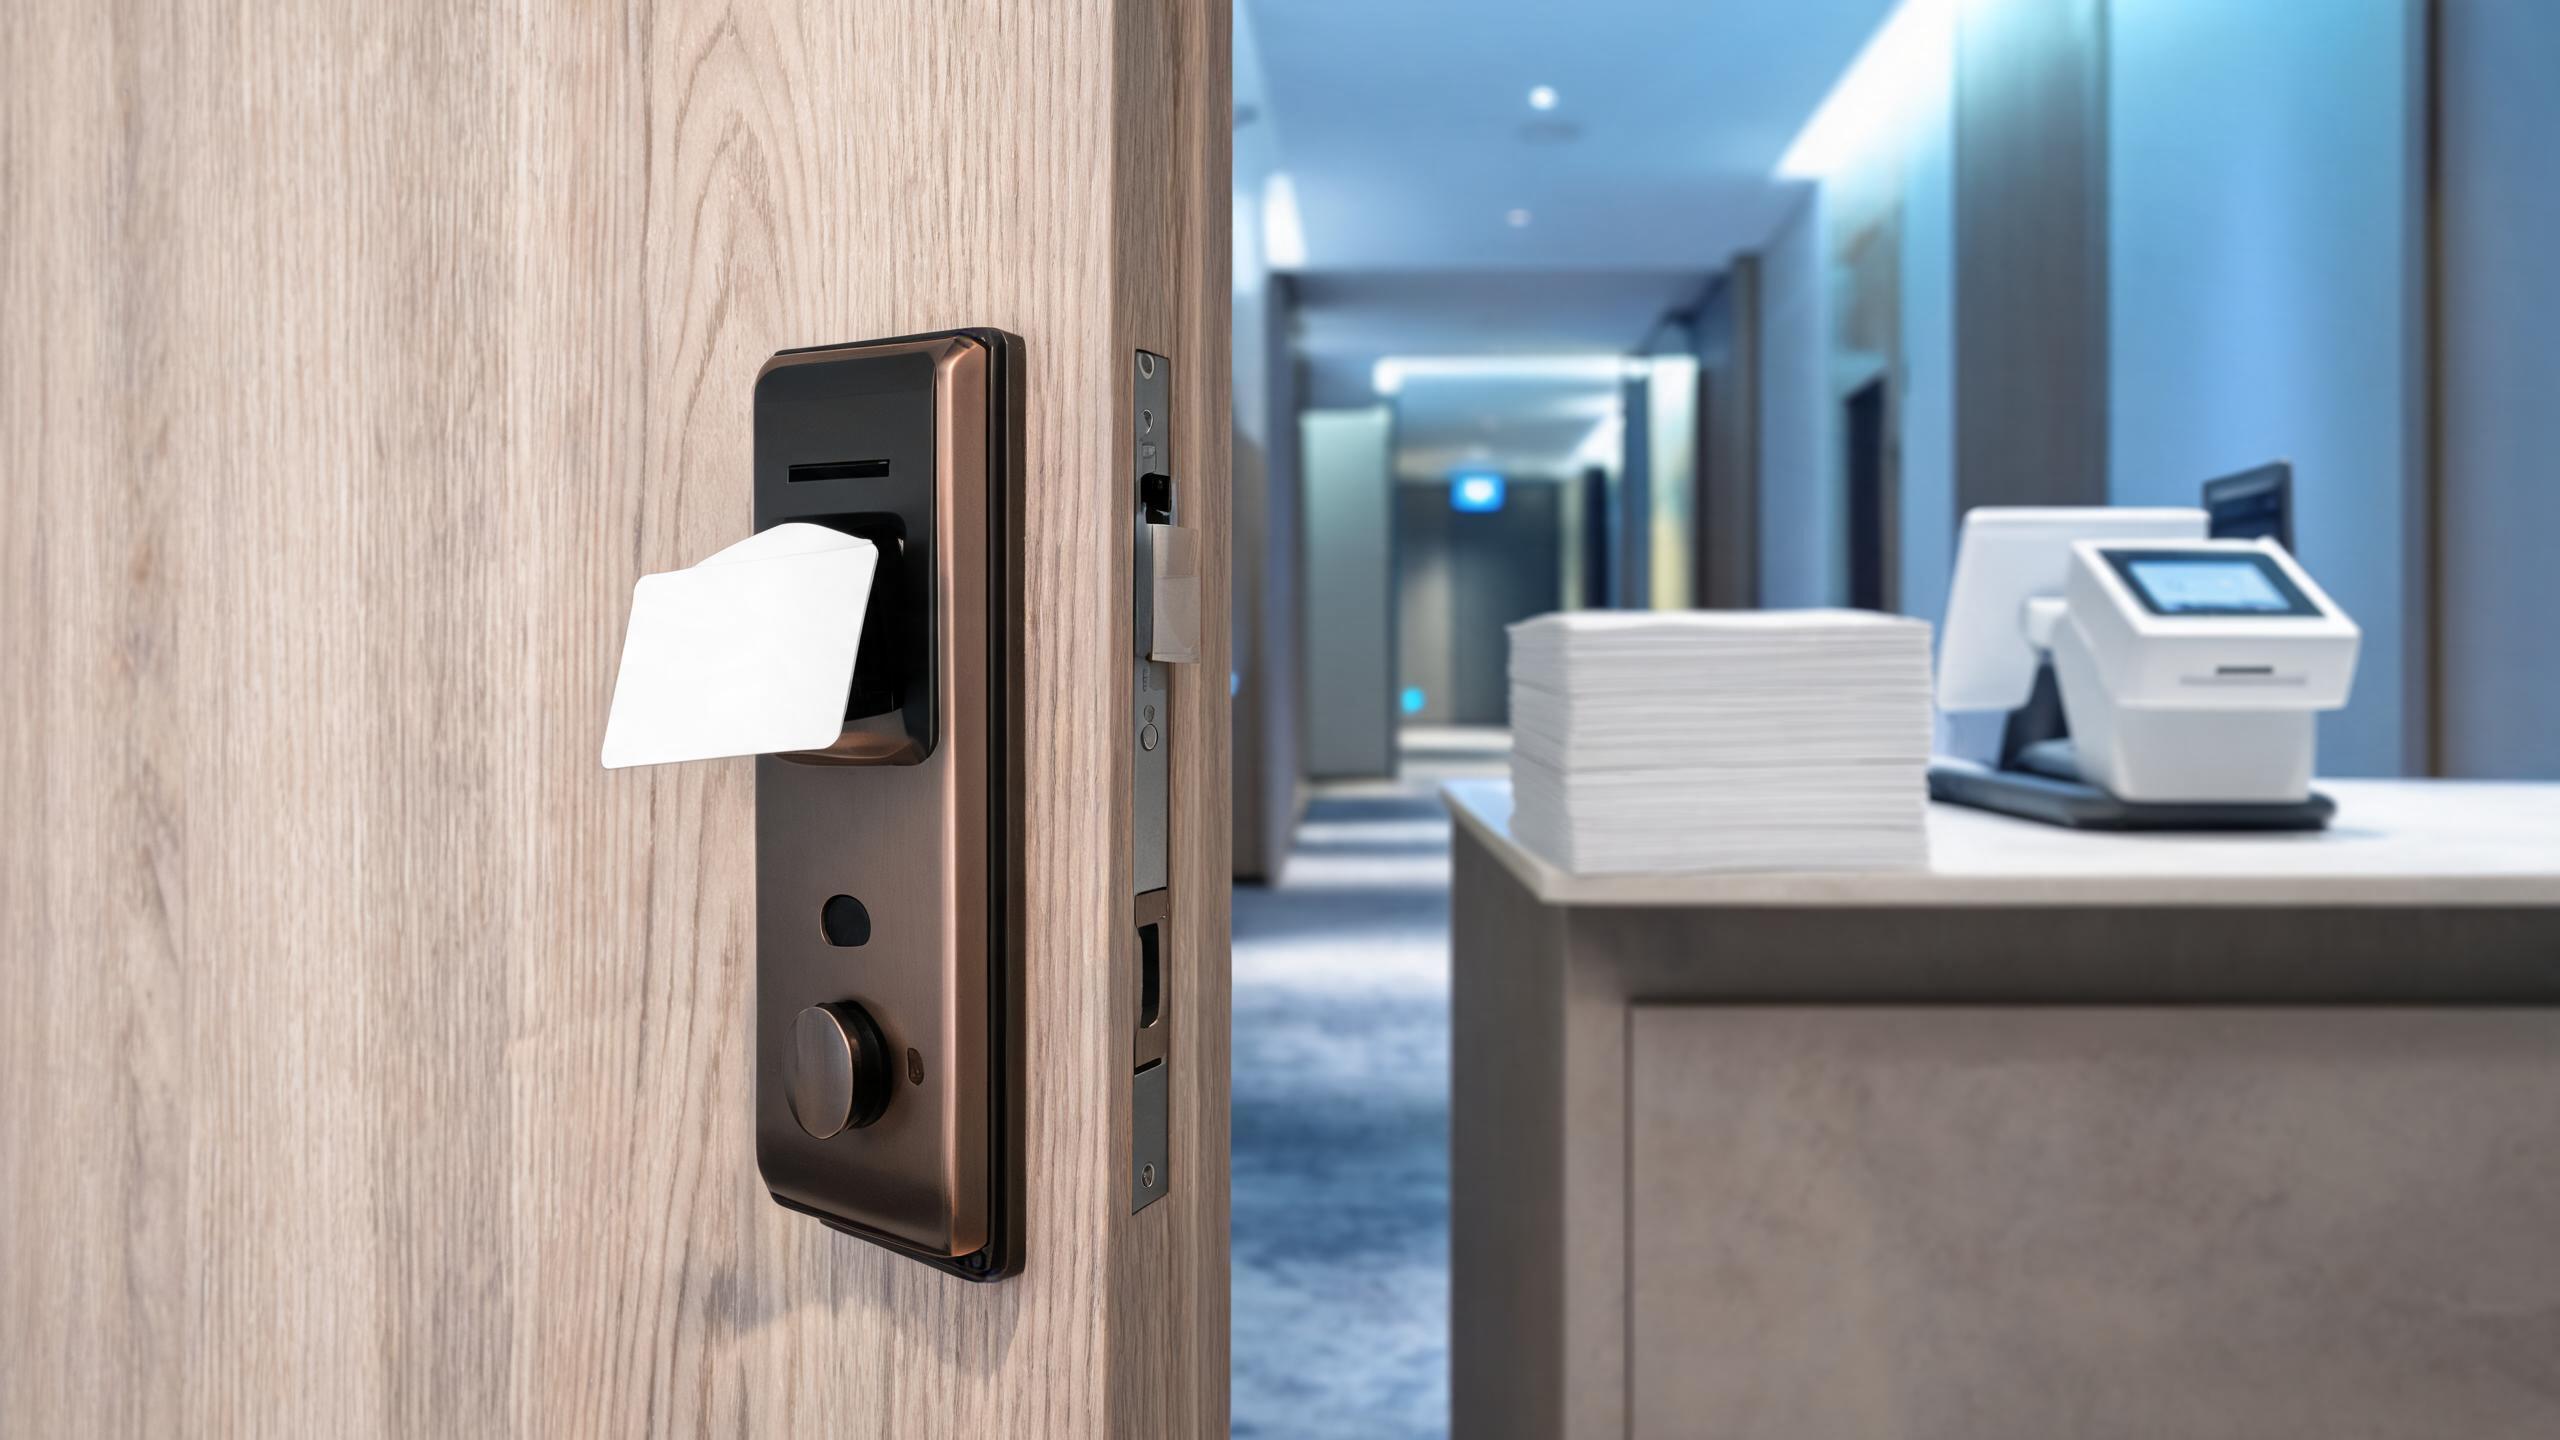 Poste de serrures d'hôtel à carte
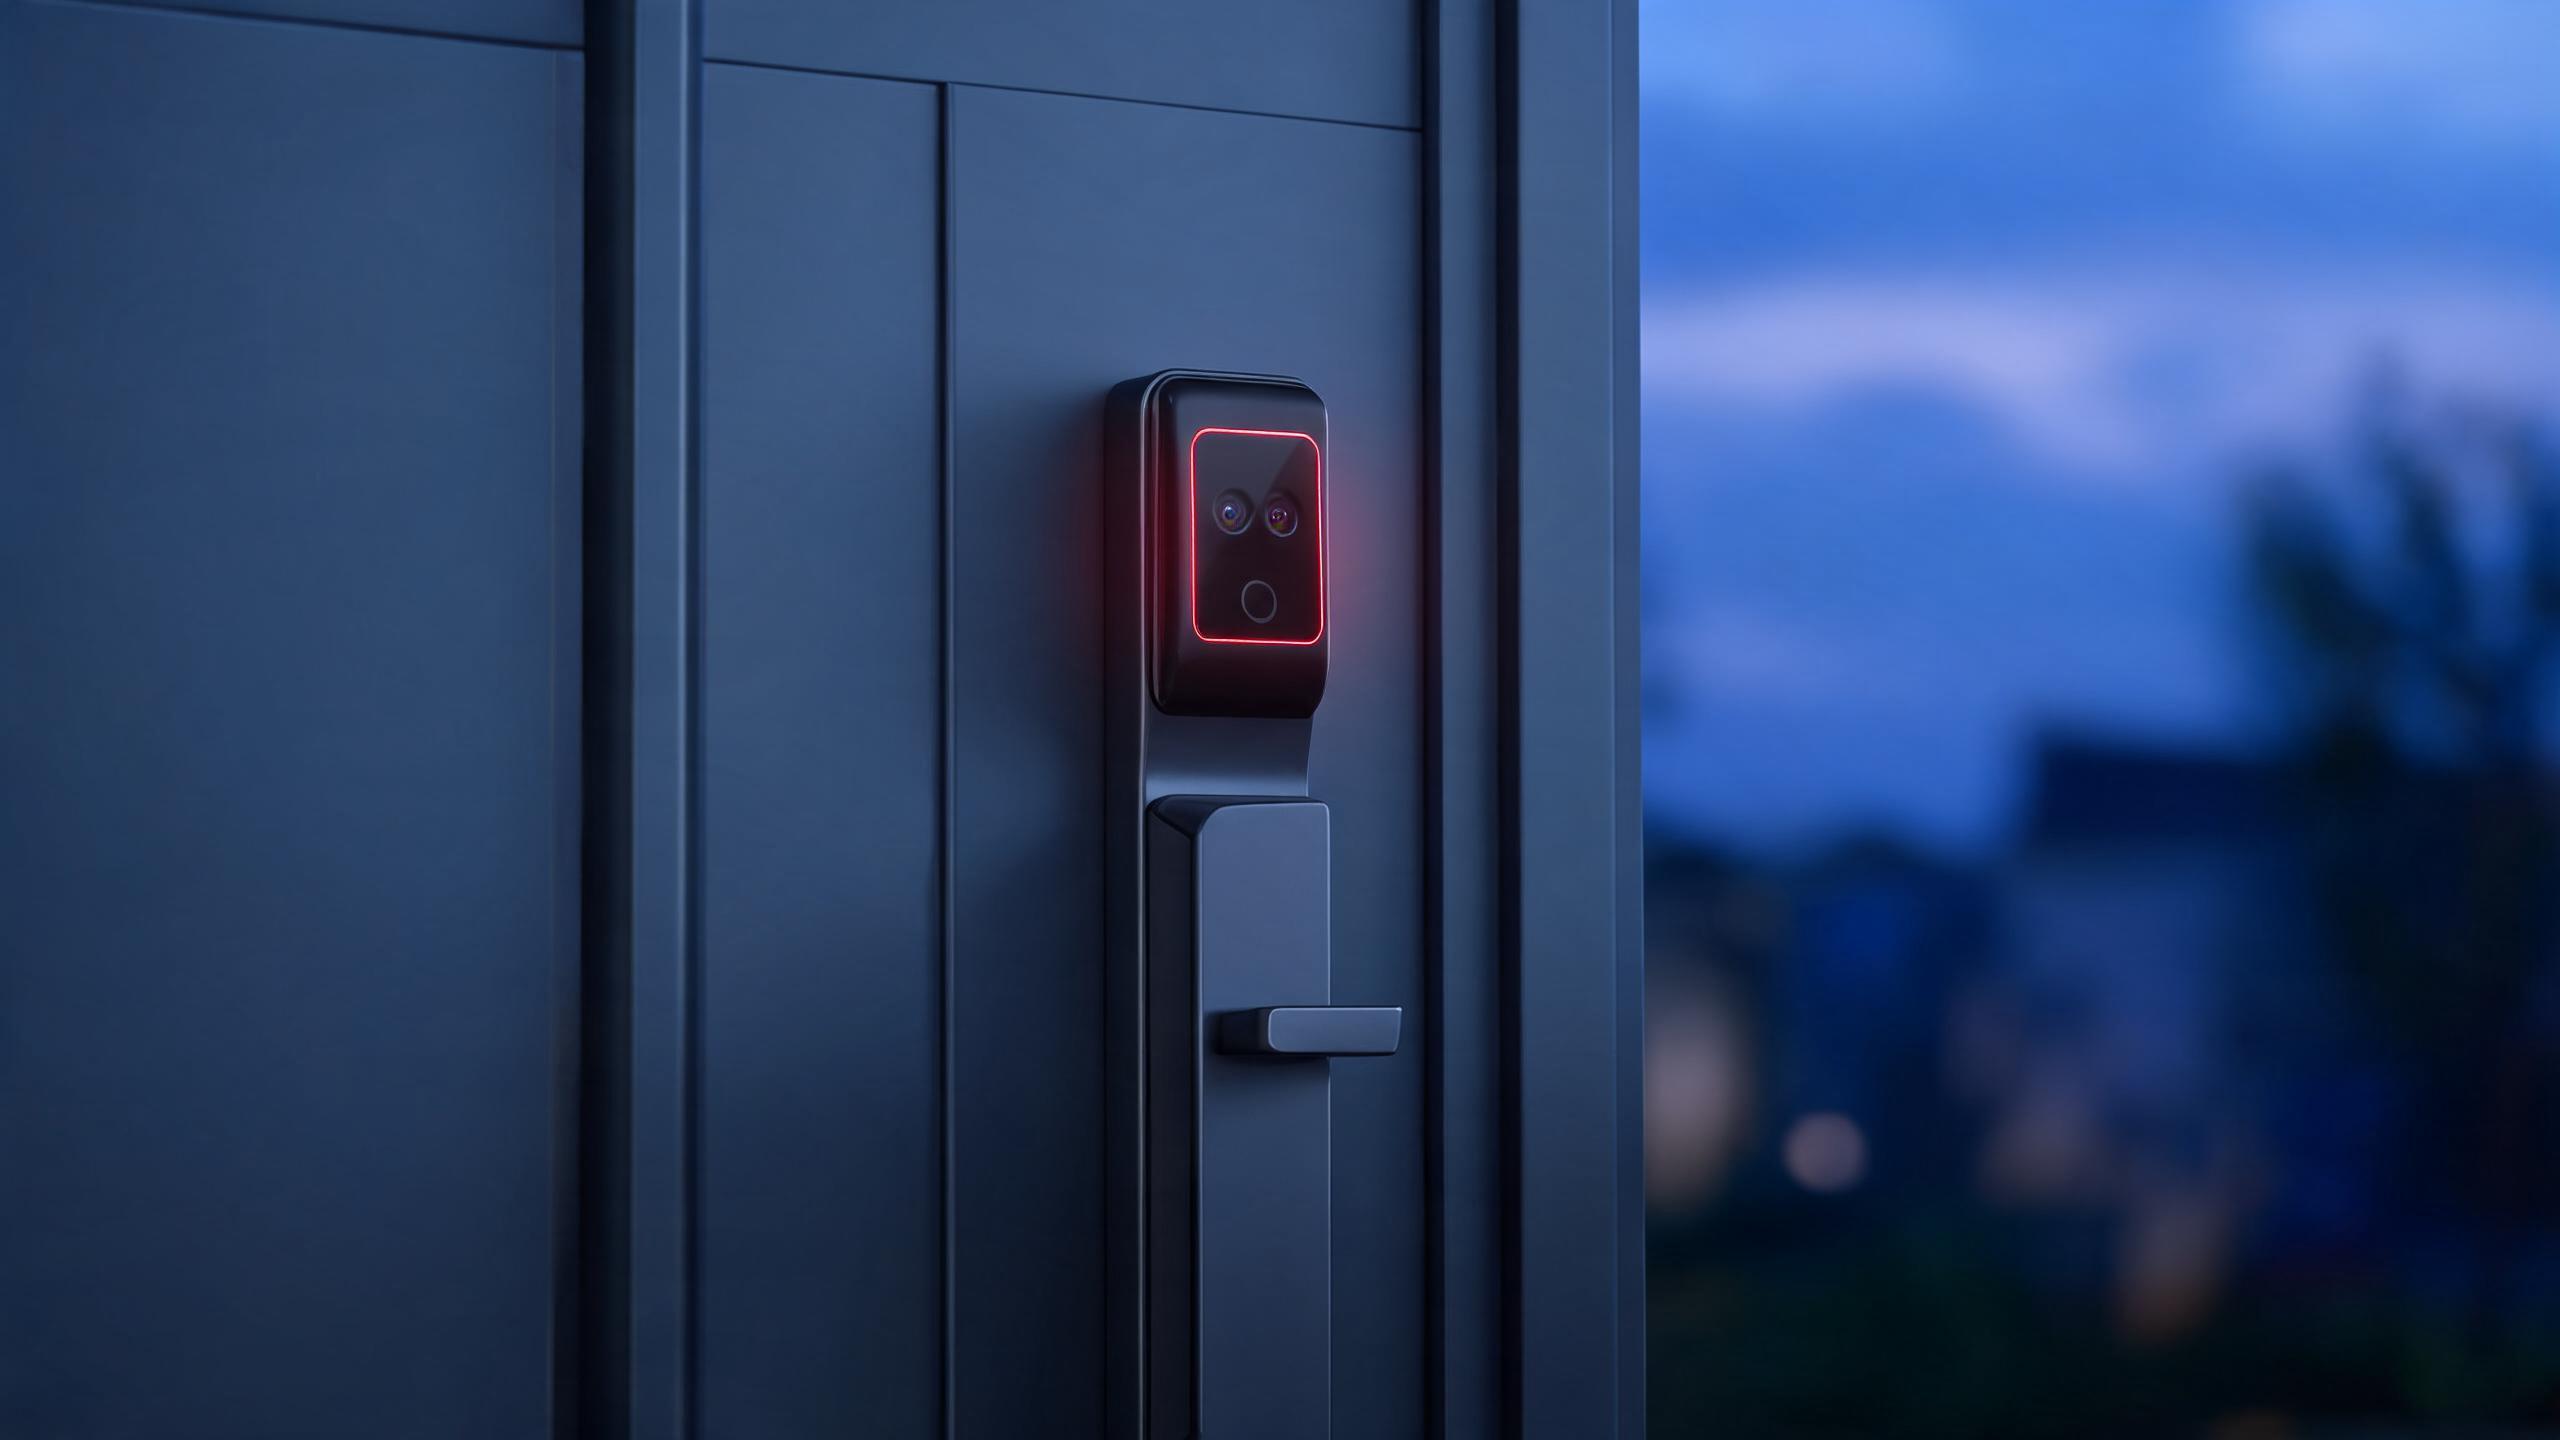 Assemblage du module de reconnaissance faciale et du lecteur
Formats
Quatre formats de visite et ce que chacun peut prouver
Le format dépend du niveau de preuve recherché, et non du confort. La même usine paraît différente au travers d'une caméra en direct, d'un ensemble de photos sélectionnées, d'une visite sur site et d'un rapport d'inspecteur ; chaque format répond à une question différente. Choisissez le format selon la décision que vous cherchez à prendre : présélection, première commande, commande récurrente ou réponse à un appel d'offres.
| Format | Durée | Idéal pour | Limitation |
|---|---|---|---|
| Appel vidéo en direct sur la ligne | 45 à 60 minutes, programmé pendant une fenêtre de production | Une première vue d'ensemble, un acheteur récurrent confirmant qu'un lot est en production, toute personne qui ne peut pas voyager | La caméra ne montre que l'endroit vers lequel elle est orientée ; les documents sont difficiles à lire en vidéo ; les fuseaux horaires doivent correspondre à un poste de travail, et non à un horaire de bureau |
| Ensemble guidé de photos avec annotations | Examen en 20 à 30 minutes ; les images sont datées | La présélection de 2 ou 3 fournisseurs, les dossiers d'appel d'offres nécessitant des images datées et les dossiers d'approbation interne | Le fournisseur sélectionne les images ; un établi vide est donc facile à omettre ; les numéros de série n'apparaissent que si vous les demandez |
| Visite sur place | 90 minutes sur la ligne, plus 30 à 60 minutes pour les documents | Une première commande en volume, une nouvelle famille de modèles ou un audit par rapport à votre propre liste de contrôle | Montre le processus en cours ce jour-là, et non un modèle situé hors de son créneau de production ; les frais de déplacement incombent à l'acheteur |
| Inspection par un tiers | 4 à 8 heures sur site, selon l'agence | Les acheteurs qui ne peuvent pas voyager et qui ont besoin d'un rapport indépendant avant le solde du paiement | L'agence vérifie la liste de contrôle qui lui est fournie ; elle n'évalue pas l'intention de conception et son rapport n'est pas un certificat |
Deux éléments sont souvent confondus. Un ensemble de photos guidées est un document : il peut être relu, comparé et joint à un dossier d’approbation. Un appel vidéo en direct est un événement : il prouve qu’un lot existait au moment de l’appel et que quelqu’un était prêt à orienter une caméra vers celui-ci. Ni l’un ni l’autre ne remplace une inspection, car un inspecteur travaille selon votre liste de contrôle plutôt que selon l’angle de caméra de l’usine. La séquence habituelle pour une première commande consiste à obtenir un ensemble de photos lors de la présélection, un appel vidéo en direct pendant le créneau de production, une inspection avant l’expédition, puis une visite lorsque les volumes justifient le déplacement en avion.
Pour les acheteurs qui ne voyagent jamais, la combinaison la plus solide est un ensemble de photos, le dossier documentaire du modèle et une inspection avec une liste de contrôle écrite. Ce trousseau est conçu pour répondre aux niveaux de preuve prévus au laboratoire d’essais, et c’est la combinaison qu’un jury d’appel d’offres peut réellement analyser.
Limites
Ce qui reste invisible lors de chaque visite
Non inclus dans aucune visite, quel que soit le format : les noms des fournisseurs dans l’atelier, les commandes et les cartons d’autres acheteurs, le tableau de coûts qui sous-tend le devis, le personnel travaillant sur d’autres marques et le fonctionnement interne d’un organisme de certification. Chacun de ces éléments appartient à quelqu’un d’autre et peut être remplacé par un substitut utilisable par l’acheteur.
- Noms commerciaux des fournisseurs. Une ligne de traitement de surface, un partenaire de moulage et un fabricant de circuits imprimés sont mentionnés dans le dossier documentaire d’un modèle lorsque celui-ci l’exige, mais pas sur un tableau mural. Les conditions commerciales avec les fournisseurs sont confidentielles, et un nom affiché à l’écran peut déclencher une démarche de recherche de sourcing pour un concurrent.
- Commandes et cartons d’autres clients. Les palettes dans la zone d’expédition appartiennent à d’autres acheteurs, et leurs étiquettes, leurs visuels et leurs quantités sont couverts par nos propres conditions de confidentialité. Vos propres cartons sont présentés en entier, et les règles d’étiquetage sont détaillées dans la section marque privée.
- Coût complet du BOM. Vous pouvez consulter la liste des composants de votre modèle et le processus d’assemblage qui lui correspond. Vous ne verrez ni les prix d’achat, ni les marges, ni le tableau de coûts. Le prix est établi par commande, et les composants qui l’influencent sont expliqués dans la section chaîne d’approvisionnement.
- Personnel travaillant sur d’autres marques. La ligne produit plusieurs marques au cours du même mois. Les images du produit sous la marque d’un autre acheteur ne nous appartiennent pas et ne peuvent pas être publiées, même lorsque le matériel portant cette étiquette est identique.
- Processus interne de l’organisme de certification. Les dossiers du laboratoire, les modalités d’organisation des essais et les réexamens internes appartiennent au laboratoire. Ce que l’usine peut transmettre est le rapport qu’il a émis pour le modèle, comme l’expliquent les sections certifications et FAQ sur les certifications.
Aucune de ces cinq omissions ne masque un défaut dans votre commande. Chacune constitue une limite appartenant à un fournisseur, à un autre acheteur ou à un laboratoire, et chacune peut être remplacée par un document : le dossier du modèle, un accord de confidentialité signé, le devis, le bon à tirer approuvé et le rapport du laboratoire. Une visite qui promet de tout montrer est généralement une visite qui ne montre aucun élément vérifiable.
Préparation
Liste de contrôle avant la visite, avant la fixation d’une date
Une date de visite est convenue après l’établissement de la liste des modèles, et non avant. Six éléments doivent être prêts avant que vous ne réserviez votre déplacement ou un créneau vidéo, car chacun détermine le poste qui bénéficie du temps prévu et les dossiers à extraire à l’avance.
- Les modèles évalués, identifiés par code de modèle, avec la fourchette de quantités prévue pour chacun
- Le plan des portes : épaisseur du vantail en mm, généralement comprise entre 38 mm et 55 mm pour les portes intérieures, matériau de la porte, classement au feu le cas échéant et nombre de portes par type
- Vos questions classées par ordre d’importance, les 3 premières étant indiquées comme celles auxquelles vous ne partirez pas sans avoir obtenu de réponse
- La personne autorisée à approuver les éléments techniques, à valider les aspects techniques et à accepter les conditions commerciales, et l’information savoir s’il s’agit de la même personne
- Un interprète, si la discussion doit porter sur des plans, des réglages de firmware ou des clauses d’essai
- Un modèle d’accord de confidentialité, si votre équipe juridique en exige un avant que les photographies ou les copies de dossiers ne quittent le bâtiment
Une liste de 12 questions posées successivement se termine généralement par les 6 questions importantes laissées sans réponse au moment de la departure. Les classer n’est pas une question de politesse : c’est le seul moyen de préserver les 20 dernières minutes, qui ne sont jamais prévues dans le planning. Si votre plan des portes n’est pas prêt, une première visite reste utile, mais elle devient une visite d’évaluation des capacités plutôt qu’une visite consacrée à un modèle précis.
 Salle de développement
 Bibliothèque de normes sur site
 Comment vérifier cette usine vous-même
 Laboratoire d’essais sur site
Questions
Les questions qui produisent réellement des preuves
Chacune des questions ci-dessous demande un élément présent dans le bâtiment et pouvant être produit sur place. Une question auxquelles on peut répondre par oui ou non ne produit aucun document ; une question qui oblige à présenter un écran, une feuille ou une unité physique produit une preuve que vous pouvez conserver.
| Question à poser | Ce que la réponse prouve |
|---|---|
| « Montrez le banc d’essai rejetant une unité défectueuse. » | Qu’un processus de rejet existe et est utilisé, et qu’une unité rejetée est enregistrée plutôt que reprogrammée jusqu’à ce qu’elle soit conforme |
| « Lisez une carte émise par l’encodeur et ouvrez la serrure avec celle-ci. » | Que l’émission et le lecteur utilisent le même ensemble d’identifiants à 13,56 MHz, de bout en bout et non sur la seule base d’une fiche de spécifications |
| « Montrez l’étiquette du carton emballé portant mon code de modèle. » | Que l’étiquette, la liste de colisage et le numéro d’ordre de fabrication sont associés avant la fermeture de la palette |
| « Ouvrez le registre de version du firmware pour cette plage de numéros de série. » | Que le lot utilise une version identifiée et qu’une modification de carte apparaîtrait comme un changement documenté, et non comme un changement silencieux |
| « Montrez le registre IQC du lot utilisé dans ce lot de production. » | Que les pièces entrantes ont été mesurées et acceptées comme lot, avec une quantité échantillonnée et le nom d’un inspecteur |
| « Ouvrez un carton et comptez les sacs d’accessoires par rapport à la liste. » | Que la configuration emballée correspond au devis de votre commande, y compris la langue du manuel et le nombre de piles |
| « Montrez le dernier lot rejeté et ce qu’il est devenu. » | Que les articles rejetés font l’objet d’une décision écrite et ne sont pas réintroduits discrètement dans le stock pour l’acheteur suivant |
| « Montrez-moi les numéros de série indiqués sur mon avis d’expédition. » | Que les unités présentes dans le carton sont bien celles qui ont réussi le banc d’essai, ce qui constitue le point de désaccord le plus fréquent |
Posez ces questions dans l’ordre de circulation du produit et prenez une photographie de la date et de l’heure affichées sur l’horloge du banc d’essai à la première station. Une image datée prise au début ancre tous les autres documents collectés pendant la visite et constitue la forme de preuve la moins coûteuse que l’acheteur puisse rapporter.
Logistique
Logistique d’une visite sur place
Une visite sur place est un événement de production planifié, et non une visite improvisée. Voici les éléments qu’un acheteur doit prévoir avant de réserver ses vols, ainsi que l’adresse du bureau où se tenir : Caitian Garden, Caitian Road, Futian District, Shenzhen, le site de production se situant dans la zone industrielle de Shenzhen.
| Élément logistique | Ce qu’il faut prévoir |
|---|---|
| Délai de planification | La date est associée au créneau de production de votre modèle, de sorte que la demande est transmise avec la liste des modèles. Une visite demandée avant que le modèle ne soit fixé tombe généralement un jour où ce modèle n’est pas produit |
| Durée sur place | 90 minutes sur la ligne, auxquelles s’ajoutent 30 à 60 minutes pour les plans, les dossiers et la liste de questions ; une demi-journée permet de couvrir confortablement le parcours |
| Documents à présenter à l’entrée | Passeport ou carte d’identité pour l’enregistrement sur site, liste des modèles, plan des portes et votre liste de contrôle écrite ; un accord de confidentialité signé si votre équipe juridique en exige un |
| Tenue à porter | Chaussures fermées et pantalon ; un gilet de visiteur et les équipements de protection oculaire requis sont remis à l’entrée avant l’accès à la ligne |
| Photographie | Les postes, établis, instruments de mesure, documents vierges, vos propres cartons et vos propres documents de commande sont autorisés. Demandez avant de photographier un écran et attendez-vous à ce que les cinq exclusions ci-dessus soient appliquées |
| Langue et interprétation | Le service export travaille en anglais ; il vaut mieux prévoir un interprète si la conversation porte sur les paramètres du firmware, les clauses d’essai ou une question de classement douanier |
Envoyez le plan au service export via contact avant la réservation des vols, afin que le responsable de ligne sache quels documents extraire et quel modèle planifier. L’itinéraire est ensuite fixé en fonction de vos questions plutôt que du bâtiment, ce qui distingue un audit d’une simple visite. Les modalités d’expédition qui suivent une visite, de la constitution des palettes aux documents, sont traitées dans logistique et expédition et dans la FAQ sur l’expédition.
Vérification
Transformer une visite en documents vérifiables
Preuves recueillies le jour même : photographies datées avec le nom du poste visible dans le cadre, le numéro d’ordre de fabrication et la plage de numéros de série lus à voix haute face à la caméra, des copies expurgées des documents IQC et de contrôle en fin de ligne, ainsi que la note de libération de l’expédition. Ces quatre éléments, rapprochés d’un même numéro de commande, suffisent à reconstituer ce qui s’est passé.
Rapprochez les quatre éléments avant de quitter le bâtiment. Le code modèle figurant sur l’étiquette du carton doit correspondre à celui de l’ordre de fabrication et à celui de l’en-tête du journal d’essai. La plage de numéros de série indiquée sur la note de libération doit prendre fin sur la dernière page du journal d'essai. La lettre de révision du plan citée au premier poste doit correspondre à la révision indiquée sur le plan d’assemblage au poste de serrure à mortaise. Le nom du contrôleur figurant sur le journal doit correspondre à la personne qui vous a expliqué le poste de travail, ce qui constitue un contrôle rapide révélant généralement si les documents sont tenus à jour ou produits pour la visite.
Rien de tout cela ne remplace un document émis par un laboratoire, et une photographie prise pendant une visite ne devient pas un certificat. La visite permet d’établir que le processus existe, que les documents sont à jour et que le lot que vous achetez a été fabriqué comme le décrivent les documents. Abordez le taux de pièces de rechange pendant que la ligne est devant vous : un parc dimensionné à une serrure de rechange pour 50 portes ne relève pas de la même commande qu’un parc sans aucune réserve, et les pièces correspondantes sont répertoriées dans pièces de rechange. La partie documentaire, y compris le contenu d’un dossier modèle et les personnes qui signent chaque document, est traitée dans certifications ; la partie commerciale se poursuit dans commandes d’échantillons et dans à propos de nous.
Pages associées
Où poursuivre votre lecture avant de réserver
FAQ
Questions sur la visite d'usine posées par les acheteurs
Pouvons-nous visiter l'usine sans voyager en Chine ?
Oui, dans trois des quatre formats ci-dessus. Un appel vidéo en direct pendant une fenêtre de production, un ensemble de photographies datées et annotées, ainsi qu’une inspection par un tiers avec votre liste de contrôle peuvent tous être réalisés à distance. Les formats à distance prouvent l’existence d’un lot et de ses documents ; la visite sur place permet en plus de consulter un document sur place et de suivre une pièce rejetée jusqu’à son traitement final.
Combien de temps dure une visite et que devons-nous préparer ?
Prévoyez 90 minutes sur la ligne et 30 à 60 minutes pour les plans, les documents et les questions. Préparez la liste des modèles avec les tranches de quantités, le planning des portes avec l’épaisseur des vantaux en mm et les classements au feu, une liste de questions classées par priorité, le nom de la personne habilitée à approuver et, si votre service juridique en a besoin, un modèle de confidentialité. Une date de visite est convenue après réception de la liste des modèles, car la ligne montre le lot en cours de production.
Que ne sommes-nous pas autorisés à photographier ?
Les noms des fournisseurs, les commandes et cartons d’autres acheteurs, la grille de coûts, le personnel travaillant sur d’autres marques et les dossiers internes des organismes de certification. Les postes, établis, instruments de mesure, documents vierges, vos propres cartons et vos propres documents de commande sont tous autorisés ; les photographies d’un écran doivent être convenues à l’avance avec le responsable de ligne.
Pouvons-nous voir notre propre modèle en cours de fabrication plutôt qu’un démonstrateur ?
Uniquement si la production du modèle est prévue ce jour-là. La visite est planifiée selon le créneau de production de votre modèle, et un modèle ne figurant pas dans ce créneau ne sera pas présent sur l’établi. Si le calendrier ne convient pas, l’alternative consiste à fournir un ensemble de photographies et le dossier documentaire du modèle, qui présentent les mêmes éléments sans la présence du lot en production.
Signerez-vous un NDA avant une visite ou un appel en direct ?
Un accord de confidentialité mutuel est la pratique courante, et le vôtre est examiné avant confirmation de la date. Il protège les deux parties : votre planning des portes, vos plans et votre marque restent confidentiels, tout comme les emballages des autres acheteurs et les conditions accordées aux fournisseurs de notre côté. Envoyez le modèle avec la liste des modèles afin que son examen ne retarde pas le calendrier.
Une inspection par un tiers remplace-t-elle une visite ?
Elle remplace le voyage, mais pas les preuves. Une inspection vérifie une liste de contrôle écrite et produit un rapport indépendant avant l’expédition, ce qui constitue une preuve plus solide qu’une caméra pour une commande donnée, mais moins convaincante qu’une visite pour évaluer si un processus fait partie des pratiques habituelles. De nombreux acheteurs font inspecter la première expédition et effectuent une visite lorsque la relation commerciale atteint un volume significatif.
Réservez une visite ou demandez plutôt les documents
Envoyez les codes modèles, la tranche de quantités et le marché de destination, et indiquez le format que vous pouvez utiliser : un appel en direct pendant une fenêtre de production, un ensemble de photographies datées ou une visite sur site. Nous vous répondrons avec l’itinéraire correspondant à vos questions et les documents disponibles pour ces modèles. La politique MOQ, le prix et le délai de livraison sont confirmés par écrit avec le devis.
Réserver une visite d'usineDemander un devis