
最終更新日:2026年10月31日 · 輸出エンジニアリング部門が確認
工場見学はホスピタリティの催しではなく、証拠を収集する作業です。訪問前に何を確認したいかを明確に prevalent にしていたかどうかで、得られる成果はほぼ決まります。生产线で90分にとどまれば、ご注文 corresponded するシリアル範囲、試験記録、箱ラベルが得られます,也可能にはlify よりも何も証明しない機械の写真しか得られないかもしれません。このページでは、訪問を後izio に監査可能な記録へ変える経路、形式、チェックリスト、質問事項を overview します。
中国へ渡航できない買い手の多くは、依然として1つの問題に答える必要があります。建物内に立つことなく何を検証できるか、そしてすべての証拠レベルにおいて到達できないものは何かです。このサイトは、70の量产対応モデルrtelでスマートドアロックの生産に10年以上ovich 携わってきたため、これは買い手のために撮影された初回ロットではありません。結論からいうと、記録は移動しますが、建物は移動しません。試験記録、IQCシート、ファームウェアバージョン記録、箱ラベルは撮影、日付記入、請求書との照合が可能です。この4項目は_factory walk-through よりも重い証拠になります。訪問には書類では得られない1つの価値があります。その日に稼働しているロットを目撃することで、工程が習慣として定着している rehears 是否を判断できるのです。
経路
90分の見学経路を工程ごとに案内
以下の経路は、前後の协议を除く90分の歩行時間です。部品が棚にあり、出荷可能になった箱に到達するまでのロックの物理的な流れに従います。これは品質問題が発生する順序そのものです。各工程には関連記録が添付され、4列目に確認 请求 のある記録名を示しています。記録がない工程は観察できますが監査できないため、この経路では機械よりも作業台にもっと多くの時間を割きます。
| 時刻 | 工程 | 確認できる内容 | 取得する証拠 |
|---|---|---|---|
| 0~10分 | モデルボードと受注デスク | 6つのファミリー、70の量産モデル、20モデルのホテル用RFIDカードロック、協議中のモデルに関する未完了の作業指示書と、画面に表示された図面改訂版 | ご注文番号とモデルコードが表示された作業指示書ヘッダーの写真、および図面改訂版を示す文字 |
| 10~20分 | 入荷部品とIQC作業台 | ロットごとに開けた箱、図面に基づいてノギスで測定した埋め込み錠のケース、署名済み仕上げパネルと照合しためっき、セル包装に印刷されたバッテリー日付コード | ロット番号、抜取数量、測定値、検査員署名が記載された完成IQC記録、および直近の不合格ロットの処分票 |
| 20~35分 | 埋め込み錠組み立て | SLK-2020などのモデルにおける306 mm x 75 mm x 15 mmの201ステンレス製ケースとNo. 2ホテル用埋め込み錠の組付け、ラッチとデッドボルトのストローク測定、スプリング復帰確認、レバーとエスカシュロンの取付 | Stroke カード見本、当該工程で使用する組立図、およびノギス下的ラッチ伸出量を1 mm単位で記録した写真 |
| 35~45分 | クラッチとモーター取付 | 埋め込み錠に組み込まれたクラッチとモーターモジュール、ボルト軌道から離して配線の整頓、カバー閉鎖前に手動で回したキーリムーン | Stroke カードにイニシャルが記載された適合またはトルク検査記録、およびモジュール位置を撮影できるよう、この工程で1台を開けた状態 |
| 45~60分 | プログラミングとリーダー校正 | 治具でフラッシュしたボード、画面に表示されたファームウェアバージョン、リーダーの校正、13.56 MHzでのカード読み取り、アンテナ移動後の再読み取り | シリアル範囲を記載したファームウェアバージョン記録、カード読み取りログ、および当該工程で使用する校正基準 |
| 60~75分 | 最終工程試験 | 作業台上の全製品:カード読み取り、4本のAA電池を各1.5 Vで電圧と接触を検査、キーリムーン操作、自動ロック遅延時間の測定、バッテリー残量少警報の確認 | 目の前にあるシリアル範囲の試験記録、および単発のデモンストレーションではなく、全工程を3台について確認した記録 |
| 75~85分 | 梱包品 | 封緘された箱、梱包リストと照合して開けた付属品袋、マニュアルの言語確認、承認済み校正刷자와比較したラベル、梱包リストへ読み取ったバーコード | ご注文の梱包チェックリスト、およびモデルコード、数量、注文番号が記載されたラベルの写真 |
| 85~90分 | 出荷と出荷許可 | パレットの構築、梱包リストと照合した箱数、トラック積込み前に署名された出荷許可票 | 出荷許可票、梱包リスト、および出荷書類に申告されたシリアル範囲 |
2つの工程には特に多くの時間を割くべきです。最終工程の作業台では見本ではなく全製品に接触するため、200台のご注文ならシリアル番号ごとに200件の試験記録が生成され、出荷許可票に記載された範囲は、そのログの最終ページで完了するはずです。梱包工程は、モデルコードが物理的な箱になる工程です。誤ったモデル、誤ったマニュアル言語、付属品の袋の欠落は、パレットを構築する前の最後の現行で検出できます。両工程の抽样ルール(受け入れ基準および不合格時の処置を含む)は品質管理に記載されており、完整的工程手順は製造で説明されています。
訪問開始前に固定されている制約が1つあります。生产线では、その日に稼働しているロットだけを見せられます。生産枠外にあるモデルは作業台に配置されず、本気の工程責任者が要望に応じて偽装=dead 把它展示できるわけではありません。そのため、モデル一覧を確定した後に日が取り決められ、メーカーページの監査ガイダンスでも同じ助言が記載されています。
 組立ホール:検査中の作業
 入荷検査:図面に基づいて確認される部品
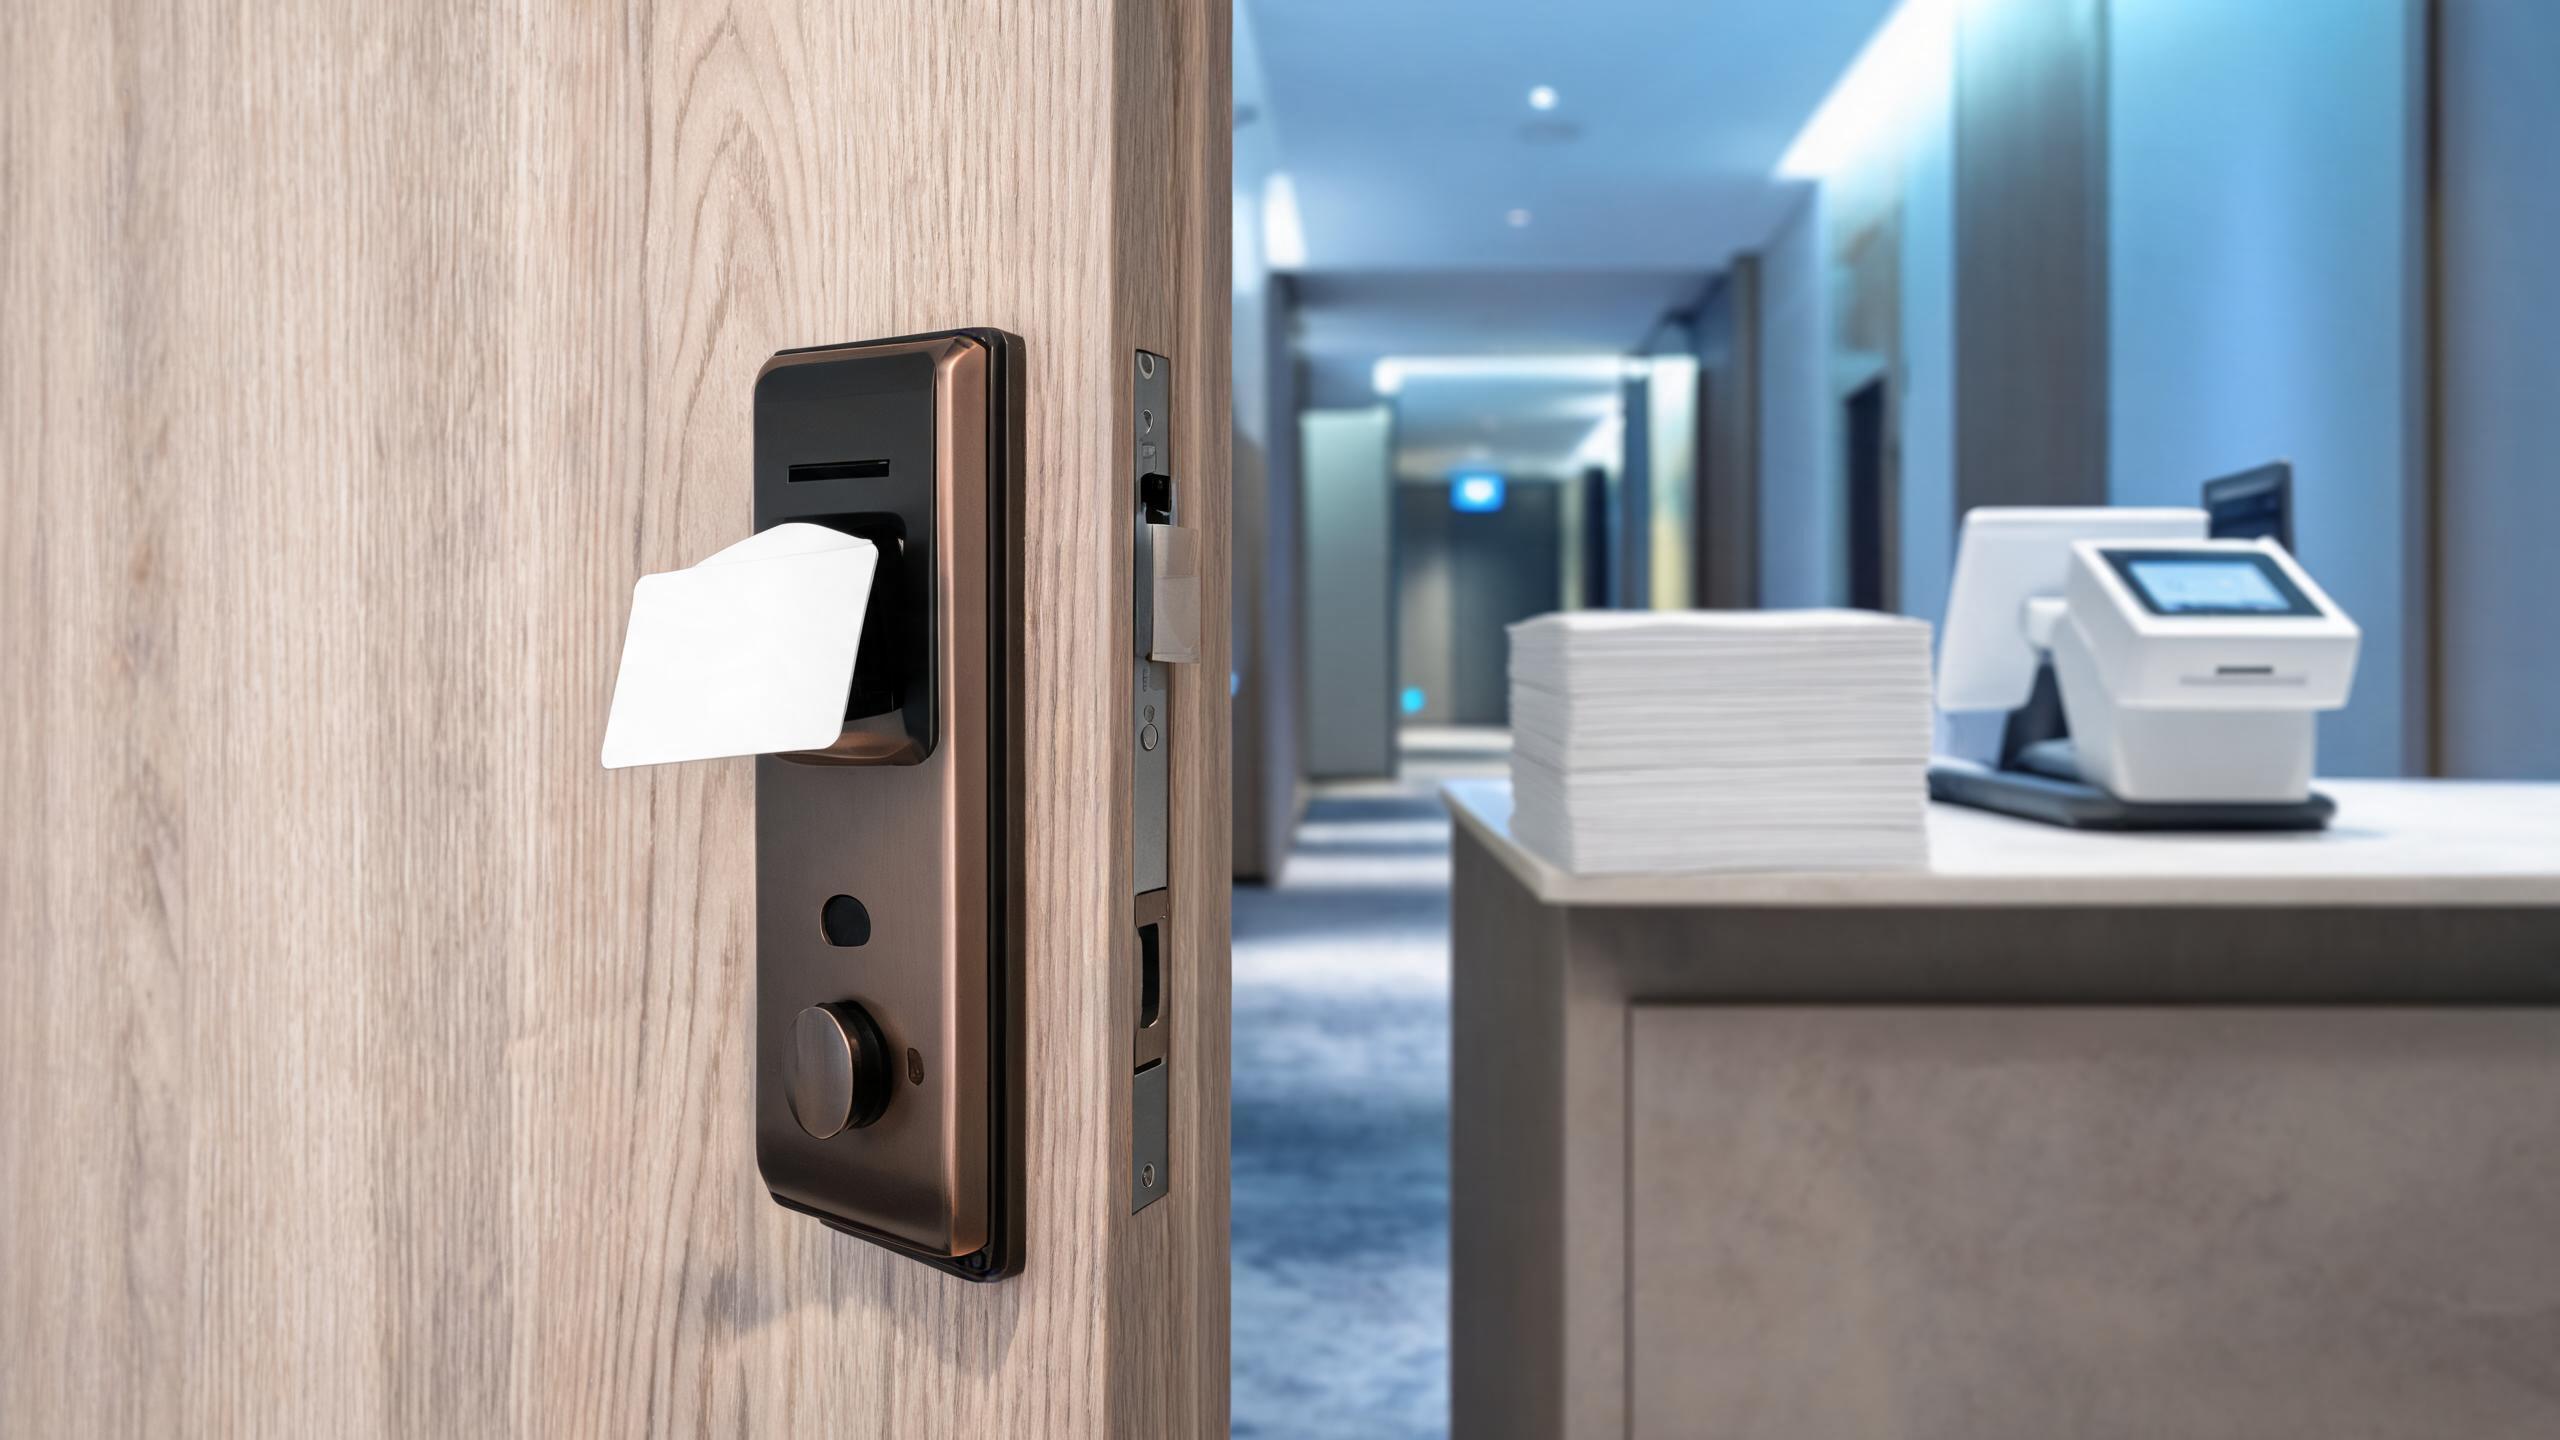 ホテル用カードロック工程
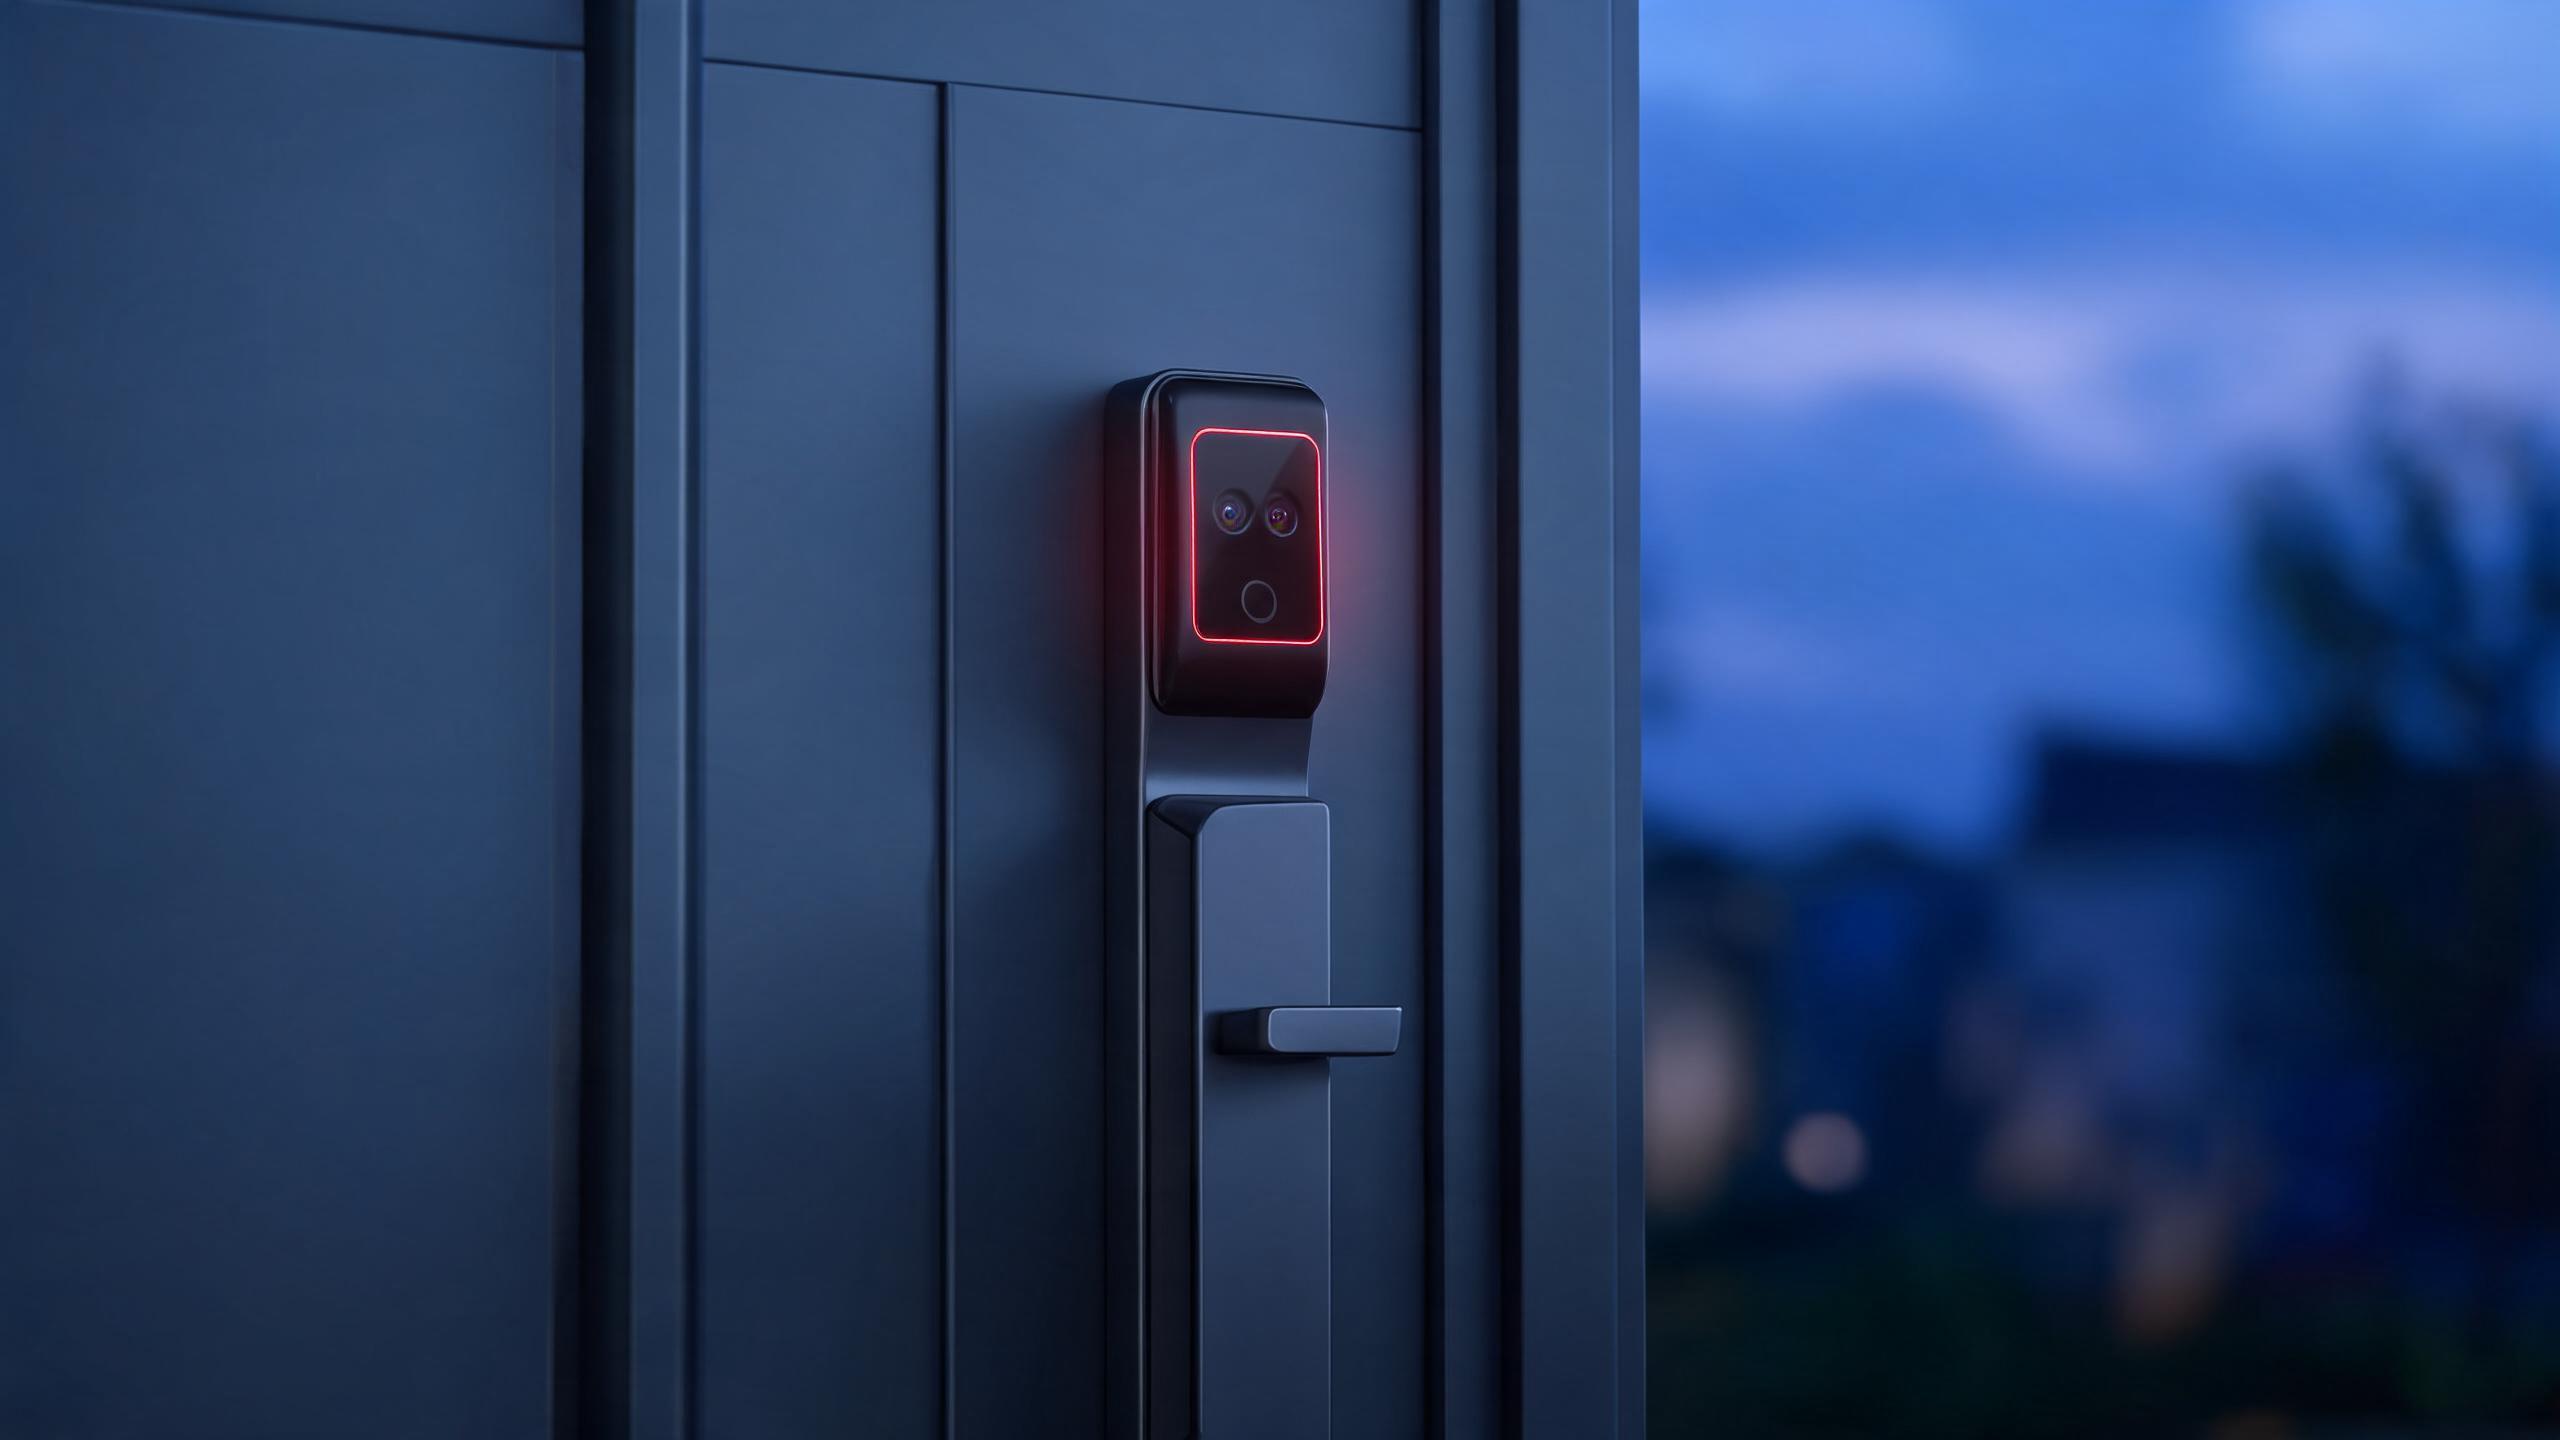 顔認証モジュールとリーダーの組立
形式
4つの見学形式とそれぞれが証明できること
形式を選ぶ基準は、利便性ではなく証拠レベルです。同じ工場でも、ライブカメラ、厳選された写真集、現場訪問、検査員の報告書では見え方が異なり、それぞれが答える質問も異なります。候補選定、初回注文、翻炒注文、入札への異議申立てなど、 Buyers が하려는判断に合わせて形式を選択してください。
| 形式 | 所要時間 | 最適な用途 | 制限 |
|---|---|---|---|
| 生产线でのライブビデオ通話 | 生産枠内で予約した45~60分 | 第一印象の確認、翻炒買い手によるロット稼働の確認、渡航できない関係者 | カメラが向いている範囲しか映らず、書類はビデオでは読み取りにくい。時間帯はデスクではなくシフトに合わせる必要がある |
| 注釈付き(約)写真集 | 20~30分で確認。画像には日付を記載 | 2~3社の_SUPPLIERS への候補選定、日付付き画像を必要とする入札書、社内承認資料 | 撮影フレームは供給側が選択するため、人物のいない作業台などÉtat を外しやすい。シリアル番号は 요청 した場合にのみ記載される |
| 現地訪問 | 生产线で90分、書類確認に30~60分 | 量産での初回注文、新しいモデルファミリー、自社チェックリストに基づく監査 | その日に稼働している工程を示すが、生産枠外のモデルは対象外。交通費は買い手が負担する |
| 第三者検査 | agency's 設定による4~8時間の現地作業 | 渡航できず、残金支払い前に独立した報告書が必要な買い手 | 検査機関は提示されたチェックリストを検証するにとどまり、設計意図を評価しない。報告書も証明書ではない |
この2つはしばしば混同されます。ガイド付き写真セットは文書です。再読、比較、承認ファイルへの添付ができます。ライブコールはイベントです。コール時点でバッチが存在したことと、誰かがそれにカメラを向ける意志があったことを証明します。いずれも検査の代わりにはなりません。検査員は工場のカメラアングルではなく、あなたのチェックリストに基づいて作業するからです。初回の注文では通常、候補選定時の写真セット、生産枠内のライブコール、出荷前の検査、その後、量がEds sistems enough to justify a flight.
旅行をneverするバイヤーにとって、最も強い組み合わせは写真セット、モデル文書パック、チェックリスト written inspection. そのパッケージはtesting laboratoryのevidence levelsがサポートするために構築されたものであり、tender panelが実際にreadできる組み合わせです。
Boundaries
すべてのツアーで見えないままになるもの
どのツアー、どの形式でも含まれないもの:工場内のサプライヤー名、他のバイヤーの注文と箱、見積書の裏にある原価表、他ブランド出版的勤務スタッフ、認証機関の内部業務。これらはそれぞれ別の所有者に属し、均有代替.
- 商業サプライヤー名。技術ファイルで必要な場合、めっきライン、ダイ Restricted casting partner、board houseはモデル文書パックに記載されますが、壁の掲示板には表示されません。サプライヤー条件は機密であり、スクリーン上の名前は競合惧のsourcing tripの始まりです。
- 他の顧客’s注文と箱。出荷エリアのalletは他のバイヤーのものであり、ラベル、アートワーク、数量は当社の機密条件 적용 Your own cartons are shown in full, and the labelling rules are set out at private label.
- 完全なBOM原価。モデルの部品リストとその背後にある製造経路は確認できます。購入価格、利益、原価表は確認できません。価格は注文ごとに見積書に記載され、價格を左右する部品はsupply chainで説明されています。
- 他ブランド的勤務スタッフ。同一月に複数のブランドを生産します。他バイヤーのブランド PRODUCTの映像は|label下のハードウェアが同一であっても、公開できません。
- 認証機関の内部プロセス。検査機関のファイル、witness arrangements、内部レビューは検査機関に属します。工場が提供できるのは、モデルに対して同機関が発行した報告書です。これはcertificationsおよびcertification FAQで述べているポイントです。
5つの省略のいずれかが注文の欠陥を隠しているわけではありません。それぞれはサプライヤー、別のバイヤー、検査に属する境界であり、代わりに使える文書があります:モデルパック、署名済み機密契約、見積書、承認済みアートワーク校正刷、試験報告書。すべてを見せると約束するツアーは、通常、確認可能なものも見せないツアーです。
準備
日程を決める前のプレツアーチェックリスト
ツアーの日程は、モデルの後ではなく、モデル一覧が確定した後に決まります。旅行やビデオ枠を予約する前に、6項目を準備しておく必要があります。各項目が、どの工程に何分を割くか、どの記録を事前に準備するかを決めます。
- 評価対象のモデルをモデルコードごとに、予定数量帯とともに提示する
- ドアスケジュール:扉厚をmm単位で、通常は内扉で38 mm~55 mm、扉の材質、該当する場合は耐火評価、種類別の扉数
- あなたの質問.importance順に並べ、聞かずに帰らない最初の3項目を明示する
- 承認、技術的確認、商業条件を承認する権限者の特定と、同一人物かどうか
- 図面、ファームウェア設定、試験条項について議論する場合、通訳の手配
- 写真または記録の複製が建物を出る前に法務部門の要求がある場合、機密契約テンプレートの準備
順番に質問する12項目のリストは、通常、重要だった6項目が未回答のまま終わります。順位付けは礼儀ではなく、誰も計画していない最後の20分を守る唯一の方法です。ドアスケジュールの準備ができていなければ、初回訪問は依然として有用ですが、モデル固有ではなく能力確認のツアーになります。
 開発室
 現地の規格ライブラリ
 自分で工場を確認する方法
 現地の試験室
質問
実際に証拠を生む質問
以下の質問は、いずれも建物内に存在し、その場で提示できるものを求めています。はい・いいえで答えられる質問は記録を残しません。画面、書類、実物を提示させる質問は、後で保管できる記録を生みます。
| 質問する内容 | 回答が証明すること |
|---|---|
| 「不合格品.unitを拒否する試験ベンチを見せてください。」 | 不合格経路が存在し使用されていること、拒否されたユニットが合格するまで再フラッシュされるのではなく記録されていること |
| 「エンコーダが発行したカードを読み、そのカードでロックを開けてください。」 | 発行システムとリーダーが、仕様書ではなくエンドツーエンドで13.56 MHzの同じ資格情報を共有していること |
| 「私のモデルコードが記載された梱包箱のラベルを見せてください。」 | パレットを閉じる前に、ラベル、梱包リスト、作業指示番号が相互に紐づけられていること |
| 「このシリアル範囲のファームウェアバージョン記録を開いてください。」 | バッチが識別済みのビルドを実行しており、基板変更が無断ではなく記録された変更として現れること |
| 「このバッチに使用されたロットのIQC記録を見せてください。」 | 入荷部品がロット単位で測定され、サンプリング数量と検査員名とともに合格判断されたこと |
| 「箱を1つ開け、リスト/accessory bagを照合してください。」 | 梱包内容がマニュアルの言語と電池数を含め、注文の見積書と一致していること |
| 「直近の不合格ロットと、その行き先を見せてください。」 | 不合格品が書面で処分され、次のバイヤー向けに黙って在庫へ戻されていないこと |
| 「リリースノートに記載された私のシリアル番号まで案内してください。」 | 箱内のユニットがベンチ試験に合格したユニットであり、-most disputesが争う点であること |
製品が流れる順序で質問し、最初の工程でベンチ時計の日付と時刻を撮影してください。開始時に日付入りの画像があれば、訪問中に収集したすべての記録が基準に紐づけられます。これはバイヤーが持ち帰れる最も安価な証明形式です。
物流
現地訪問の物流
現地訪問はドロップインではなく、事前に予定された生産イベントです。以下は、便を予約する前にバイヤーが計画すべき詳細です。会議場所のオフィス住所は、ShenzhenのFutian DistrictにあるCaitian RoadのCaitan Gardenで、生産 site's所在地はShenzhenの/manufacturing areaです。
| 物流項目 | 計画する内容 |
|---|---|
| 準備のリードタイム | 日程はモデルの生産枠に合わせて調整されるため、依頼はモデル一覧とともに行います。モデル確定前に訪問を要求すると、そのモデルが生産されていない日に該当する tended |
| 現地の滞在時間 | ライン上で90分、図面、記録、質問リストに30~60分。半日で余裕をもって経路に対応できます |
| 入所需要書 | サイト登録用パスポートまたは身分証明書、モデル一覧、ドアスケジュール、書式済みチェックリスト、法務部門が必要とする場合は署名済み機密契約 |
| 服装 | 閉じた靴と長ズボン。ラインに入る前に、入口で訪問者用ベストと必要な眼部保護具が配布されます |
| 写真撮影 | 工程、ベンチ、ゲージ、空白の記録、自社の装箱、自社の注文書は撮影可能です。画面を撮影する場合は事前に確認し、上記の5つの除外事項が厳格に適用される点に注意してください |
| 言語と通訳 | 輸出デスクは英語で対応します。会話がファームウェア設定、試験条件、通関分類の問題に及ぶ場合は、通訳の手配を検討する価値があります |
フライトを予約する前に、お問い合わせから輸出デスクへプランを送ってください。これにより、ライン責任者がどの記録を抽出し、どのモデルを設定すべきかを把握できます。そのうえで厂房ではなくお客様の質問に沿って経路が確定します。これが監査と見学ortaとの差です。見学後の出荷手配(パレット構築から書類まで)は、物流と出荷および出荷FAQで説明しています。
確認事項
見学で確認できる記録にする
当日収集する証拠:工程名が写った日付入りの写真、カメラに向かって読み上げた作業指示書番号とシリアル番号範囲、IQCおよび最終工程記録の黒塗り写し、出荷のリリースノート。4つの資料を1つの注文番号と照合すれば、経過状況を復元できます。
工場を出る前に、この4つの資料を照合してください。装箱ラベルのモデルコードは、作業指示書および試験記録のヘッダーに記載されたモデルコードと一致する必要があります。リリースノートに記載されたシリアル番号範囲は、試験記録の最終ページで閉じている必要があります。最初の工程で言及された図面の改訂記号は、埋め込み錠工程の組立図の改訂と一致する必要があります。記録の試験者名は、ベンチの説明 reopeningした担当者と一致する必要があります。これは小さな確認事項ですが、記録が日常的に維持されているのか、見学のために後から作成されたのかを判断する手がかりになります。
これらはいずれも試験機関が発行した書類の代替にはならず、見学中に撮影したものが証明書になることもありません。見学で確認できるのは、工程が存在すること、記録が最新であること、購入するバッチが書類に記載された方法で製造されていることです。ラインを目の前にしている間に、予備部品の比率も確認してください。50ドアにつき1個のスマートドアロックを予備として計画する場合と、予備なしの計画では注文内容が変わります。対応部品は予備部品に記載されています。モデルパックの内容や承認者など、書類に関する情報は認証にZh、采购および取引条件についてはサンプル注文と会社概要äßanjutkan
FAQ
バイヤーが質問する工場見学の疑問
中国へ旅行しなくても工場を見学できますか?
はい。上記の4つの方法のうち3つではリモートで実施できます。生産時間帯内のライブビデオ通話、日付入りで注釈を付けた写真セット、ご自身のチェックリストに基づく第三者検査はいずれもリモートで実施可能です。リモート方式では、バッチと記録の存在を確認できます。現地見学が追加でmaohoz的是、现场での記録確認と、不合格品がどのように処理されたかを追跡できることです。
見学にはどのくらい時間がかかり、何を準備する必要がありますか?
ライン上看には90分、図面・記録・質問には30~60分を予定してください。数量区分ごとのモデルリスト、扉厚をmmと耐火性能で示したドア表、優先順位付きの質問リスト、承認できる担当者の氏名/legalチームが必要であれば秘密保持契約書のテンプレートを準備します。見学日はモデルリストを提出した後に確定します。ラインでは当時生産中のバッチを確認するためです。
撮影してはいけないものは何ですか?
サプライヤー名、他社の注文書と装箱、原価表、他ブランド.navbarを担当するスタッフ、認証機関の内部ファイルは撮影できません。工程、ベンチ、ゲージ、空白の記録、自社の装箱、自社の注文書は撮影可能です。画面の撮影については、まずライン責任者の同意を得る必要があります。
デモ機ではなく納入予定のモデルが製造されているところを見学できますか?
その日に生産が予定されているモデルに限って可能です。見学はお客様のモデルの生産枠に合わせて予約されるため、生产枠外のモデルはベンチ上に現れません。時期が合わない場合は、写真セットとモデル文書パックが、稼働中のバッチを見る代わりに同じ記録を示します。
見学やライブ通話の前にNDAに署名できますか?
相互秘密保持契約は通常の_clauseでありお客様の契約書は日程を確定する前に確認します。この契約は双方を保護します。お客様のドア表、図面、ブランドは非公開のまま Kling ours側でも、他社の包装やサプライヤー条件は非公開です。レビューが日程の遅れを起こさないよう、モデルリストと一緒にテンプレートをお送りください。
第三者検査は見学の代わりになりますか?
代わりになるのは旅行时间和成本であり、証拠dessでは代替になりません。検査では書面化されたチェックリストを確認し、出荷前に独立した報告書を作成します。特定の注文についてはカメラより kibunStrongな根拠になるため、工程が日常的に運用されているかを判断する観点では現地見学より弱くなります。多くのバイヤーは初回出荷に検査を利用し、取引量が拡大した後の関係确立後に見学を実施しています。